

Figure 1 : Autoclave pharmaceutique (Consolidated SR-24C) montrant une chambre en acier inoxydable, un panneau de commande numérique avec plusieurs manomètres et une conception de porte à double charnière. Les autoclaves valident la stérilisation par vadrouille en salle blanche grâce au placement d'indicateurs biologiques, à la surveillance paramétrique (température, pression, temps) et à la qualification de la configuration de la charge pour atteindre SAL 10⁻⁶.
L'autoclavage est une stérilisation à la chaleur humide utilisant de la vapeur saturée sous pression pour obtenir une létalité microbienne validée. Les cycles pharmaceutiques standard fonctionnent entre 121 et 134 °C (250 et 273 °F) avec une pression manométrique de 15 à 30 psi (103 à 207 kPa au-dessus de la pression atmosphérique). À 121°C, la vapeur pénètre dans les charges poreuses et se condense sur les surfaces plus froides, libérant une chaleur latente qui dénature les protéines et perturbe les structures cellulaires des bactéries végétatives, des spores, des champignons et des virus.
La conception du cycle vise un niveau d'assurance de stérilité (SAL) de 10⁻⁶, soit une probabilité de ≤1 sur 1 000 000 qu'un micro-organisme viable survive au processus. La validation utilise des indicateurs biologiques (IB) contenant des spores de Géobacillus stearothermophilus (anciennement Bacille stéarothermophilus), un organisme résistant à la chaleur avec une valeur D₁₂₁ documentée (temps de réduction décimal à 121°C) généralement ≥1 minute. Une approche excessive offre une réduction ≥ 12 log (12 fois la valeur D) pour répondre aux exigences SAL ; les approches spécifiques au produit calculent F₀ (minutes équivalentes à 121°C) sur la base de la charge biologique mesurée et des valeurs D.
Pour les vadrouilles en salle blanche, l'autoclavage remplit deux fonctions : la stérilisation finale (atteignant SAL 10⁻⁶ pour une utilisation de grade A/B) et le retraitement entre les utilisations (éliminant la biocharge acquise lors du nettoyage tout en maintenant les performances du matériau). « Autoclavable » signifie que le matériau résiste à une exposition répétée à de la vapeur saturée à 121 °C sans défaillance fonctionnelle, mais les allégations marketing précisent rarement le nombre de cycles ou les paramètres de performance maintenus.
La section 4.29 de l'annexe 1 des BPF de l'UE stipule que « les désinfectants et les détergents doivent être stériles » lorsqu'ils sont utilisés dans des environnements de catégorie A et B. « Stérile » en termes réglementaires signifie SAL 10⁻⁶ démontré – pas de propreté visuelle, pas de charge biologique <10 CFU, mais assurance probabiliste validée par des cycles de destruction excessive ou des calculs de charge biologique/valeur D.
La validation SAL pour les vadrouilles autoclavables nécessite :
Placement des indicateurs biologiques: BI positionnés aux points froids les plus défavorables (identifiés lors des études de distribution de chaleur) au sein des charges de vadrouille. Les charges étroitement emballées, les tissus superposés et les sachets scellés créent des problèmes de pénétration de la vapeur. La validation confirme que tous les BI sont inactivés lors d'exécutions consécutives.
Surveillance paramétrique du cycle: Enregistrement continu de la température, de la pression et du temps dans la chambre. Une exposition minimale (généralement 15 à 30 minutes à 121 °C ou 3 à 10 minutes à 134 °C) doit être atteinte à chaque endroit de la charge, le calcul F₀ confirmant une létalité cumulée équivalente à ≥8 à 12 minutes.
Qualification de configuration de charge: Les pires scénarios (nombre maximum de vadrouilles, emballage le plus dense, conteneurs/pochettes utilisés dans la pratique) doivent être validés. Un cycle qui stérilise 10 têtes de vadrouille en vrac peut échouer lorsque 20 têtes sont étroitement empilées ou emballées dans des pochettes pour autoclave.
Surveillance BI de routine: Des analyses périodiques d'indicateurs biologiques (fréquence définie dans le protocole de validation, souvent hebdomadaire ou par lot) confirment l'efficacité continue de la stérilisation. La surveillance environnementale de la qualité de l'eau de l'autoclave, de la pureté de la vapeur et de la charge microbienne de la chambre complète la libération paramétrique.
Les zones de grades C et D peuvent accepter des vadrouilles désinfectées (non stérilisées), mais les meilleures pratiques pharmaceutiques étendent de plus en plus la validation SAL 10⁻⁶ aux outils de nettoyage réutilisables dans toutes les zones classées afin d'empêcher la migration de la charge biologique des grades inférieurs vers les grades supérieurs.
Ces termes sont souvent confondus dans les spécifications de passation des marchés, créant des lacunes en matière de qualification qui apparaissent lors des audits :
Faire le ménage: Visiblement exempt de terre, de particules et de contamination grossière. Obtenu grâce à un lavage avec des détergents de qualité pharmaceutique, des cycles de rinçage validés et un séchage en salle blanche. Les vadrouilles « propres » peuvent encore héberger une charge biologique de 10³ à 10⁶ CFU et générer des centaines de particules par m². Acceptable pour les zones non classées ; insuffisant pour les salles blanches classées ISO.
Stérile: Validé selon SAL 10⁻⁶ via stérilisation terminale (autoclavage, irradiation gamma, oxyde d'éthylène). Tests microbiologiques (USP <71> test de stérilité) et un suivi paramétrique confirment l'absence d'organismes viables. Des vadrouilles stériles sont requises pour les zones de catégorie A/B, conformément à la section 4.29 de l'annexe 1. La stérilité se dégrade avec le temps (date de péremption) et est compromise par un stockage inapproprié ou des ruptures d'emballage.
Autoclavable: Le matériau résiste à la stérilisation à la chaleur humide sans dégradation inacceptable. Il s’agit d’une propriété matérielle et non d’un état de stérilité. Matériaux autoclavables peut être rendu stérile via des cycles validés, mais « autoclavable » à lui seul ne signifie pas « actuellement stérile » ou « adapté à un usage pharmaceutique ». Une serviette en polyester de qualité grand public peut survivre à l'autoclavage mais générer 10 000 particules/m² et perdre des fibres – techniquement autoclavable, fonctionnellement disqualifiée.
Les spécifications d'approvisionnement doivent séparer la capacité des matériaux (« autoclavable à 121 °C pendant 50 cycles par données de validation ») des résultats du processus (« stérilisé à SAL 10⁻⁶ par cycle validé ») et la maintenance des performances (« génération de particules <100/m² maintenu pendant une durée de vie qualifiée »).
Les vadrouilles stériles à usage unique (irradiées aux rayons gamma, emballées individuellement) atteignent le SAL 10⁻⁶ grâce à la validation du fournisseur et évitent complètement le problème du comptage cyclique. Toutefois, les systèmes autoclavables réutilisables doivent maintenir leurs performances sur plus de 50 à 200 cycles pour justifier l'investissement en capital et la complexité opérationnelle.
Moteur économique: Reusable mops cost \$60–\$150 per head but deliver \$1–\$3 per use when amortized over 100–200 uses (including laundering and autoclave costs). Single-use mops cost \$15–\$30 per use. For a 1,000 m² Grade C area mopped 5× per week (260 uses/year), reusable systems save \$3,000–\$7,000 annually per mop. Facilities mopping large areas (pharmaceutical manufacturing suites, biologics production zones, device assembly cleanrooms) realize five-figure annual savings with reusable systems—but only if mops survive the full qualified cycle count without premature failure.
Chauffeur opérationnel: Les installations dotées d'autoclaves et de laveries internes peuvent produire des vadrouilles réutilisables du jour au lendemain, ce qui permet de respecter les programmes de nettoyage quotidiens sans grandes réserves de stocks. Les vadrouilles à usage unique stérilisées aux rayons gamma nécessitent des délais de livraison de 2 à 4 semaines et des stocks de sécurité plus importants, ce qui complique la gestion des stocks pour les opérations sur plusieurs équipes.
Pilote réglementaire: L'annexe 1, section 4.20, définit la durée de vie d'un consommable comme « la période de temps ou le nombre de cycles pendant laquelle un consommable pour salle blanche peut être utilisé ». L'assurance qualité doit documenter les limites du cycle, la surveillance de la dégradation et les critères de mise hors service. Les vadrouilles évaluées pour 50 cycles mais utilisées pendant 80 cycles sans requalification génèrent des résultats d'audit, même s'ils « semblent corrects » visuellement.
Les supports marketing vantent le caractère « autoclavable » comme une caractéristique haut de gamme, ce qui implique une aptitude à la fabrication aseptique. La réalité réglementaire est plus nuancée :
Idée fausse 1 : Tous les matériaux autoclavables sont équivalents. Les matériaux survivent à l'autoclavage grâce à différents mécanismes. Le polyester repose sur une température de transition vitreuse élevée (Tg ~250°C) et une structure hydrophobe résistant à la pénétration de la vapeur. Le polypropylène utilise une structure cristalline et des additifs stabilisants thermiques. Les mélanges de microfibres polyester/polyamide dépendent de ratios de copolymères équilibrés : de légers changements de formulation font qu'un matériau dure 100 cycles, un autre échoue après 20. « Autoclavable » sans validation documentée du cycle n'a aucun sens.
Idée fausse 2 : si ça ne fond pas, c’est qualifié. La stabilité dimensionnelle est nécessaire mais insuffisante. Les vadrouilles peuvent conserver leur forme tout en subissant des dommages aux fibres (augmentation de la génération de particules de 60 à 300 particules/m²), une dégradation chimique (perte de résistance à la traction, devenir cassante) ou une accumulation de résidus (liants désinfectants, abritant un biofilm). La qualification des performances suit la génération de particules, la résistance mécanique et la propreté microbienne, et pas seulement l'intégrité visuelle.
Idée fausse 3 : Stérile = sans contamination pour toujours. La stérilité s'applique au moment de la fin de la stérilisation. Un refroidissement incontrôlé, un stockage non stérile ou des ruptures d'emballage introduisent une recontamination. L’Annexe 1 exige que les matériaux stériles soient « utilisés immédiatement » ou emballés/stockés dans des conditions validées avec des temps de conservation définis. Les vadrouilles autoclavées retirées de la chambre et laissées découvertes deviennent non stériles en quelques heures.
Idée fausse 4 : Les grades C/D n'ont pas besoin de vadrouilles autoclavables validées. Alors que l'Annexe 1 exige explicitement la stérilité pour les grades A/B, les évaluations des risques liés à la stratégie de contrôle de la contamination (CCS) étendent de plus en plus la stérilisation validée aux grades C/D pour empêcher la migration de la charge biologique. Les vadrouilles utilisées dans les salles de vestiaires de catégorie D transmettent la contamination au personnel qui entre ensuite dans les zones de production de catégorie B. Les équipes d'assurance qualité qui valident l'ensemble des programmes de nettoyage d'installations traitent la qualification des outils autoclavables comme une exigence à l'échelle du système, et non comme une simple spécification de zone aseptique.
Les cadres réglementaires convergent vers une seule exigence : les outils de nettoyage utilisés dans les zones classées doivent être validés pour ne pas introduire de contamination. Les vadrouilles autoclavables y parviennent grâce à trois voies de contrôle :
UE BPF Annexe 1 (en vigueur en août 2023) établit la base de référence en matière de stérilité. Section 4.29 : « Les désinfectants et les détergents doivent être stériles lorsqu'ils sont utilisés dans les zones de catégorie A et B. » La section 4.20 s'étend aux consommables : « Les matériaux utilisés doivent être sélectionnés pour minimiser la génération de particules et de micro-organismes… Le nombre de cycles de lavage/stérilisation que les vêtements de salle blanche peuvent subir doit être défini en fonction de leur qualification. » Les vadrouilles autoclavables opérationnalisent cela en permettant une stérilisation validée et une durée de vie définie.
ISO 14644-5 (Opérations) exige que « les processus de nettoyage doivent être validés » et que « les matériaux et équipements utilisés pour le nettoyage doivent être adaptés à la classification des salles blanches ». La norme ISO 14644-18 (Évaluation de l'adéquation des consommables) fournit le cadre d'évaluation : les consommables doivent démontrer des émissions contrôlées (particules, organismes viables, résidus chimiques) et une durée de vie documentée. Les systèmes autoclavables répondent aux exigences ISO en combinant la qualification des matériaux (faible génération de particules) avec la validation de la stérilisation (contrôle de la charge biologique).
Rapport technique PDA 70 (Validation du nettoyage) traite du retraitement des outils de nettoyage réutilisables. Le TR 70 précise que les installations doivent valider les processus de lavage/stérilisation pour éliminer la terre, les résidus et la charge biologique dans des limites définies, démontrer que le retraitement ne dégrade pas les performances des outils (génération de particules, capacité d'absorption, intégrité structurelle) et établir des critères de retrait (cycles maximaux, points de contrôle d'inspection). Les protocoles de validation des vadrouilles autoclavables mettent directement en œuvre les directives TR 70.
Les installations pharmaceutiques sont zonées en fonction du risque de contamination : les noyaux aseptiques de catégorie A (aiguilles de remplissage, bols à bouchon) fonctionnent sous un flux d'air unidirectionnel avec les limites de particules et de microbes les plus strictes ; Les arrière-plans de grade B (pièces entourant le grade A) assurent une protection secondaire ; Le grade C prend en charge la préparation au traitement aseptique ; Le grade D couvre l’emballage final et la préparation non stérile.
Les vadrouilles non stériles ou insuffisamment stérilisées créent des voies de migration de la charge biologique :
Scénario 1 : Contamination de grade C → grade B. Une vadrouille utilisée dans une zone de préparation de matériaux de catégorie C (limite de charge biologique : ≤ 100 UFC/m³ d'air actif) ramasse les organismes environnementaux (organismes sporulés). Bacille espèces, moisissures environnementales, flore cutanée excrétée par le personnel en blouse). Si la vadrouille est « désinfectée » avec 70 % d’IPA mais non stérilisée, les spores survivantes restent viables. La même vadrouille utilisée dans le grade B (limite de charge biologique : ≤ 10 CFU/m³) introduit des spores dans les sols directement adjacents aux zones de grade A. Les spores s'aérosolisent pendant le nettoyage, contaminent les blouses et sont transférées au niveau A lors de l'entrée du personnel/du matériel.
Scénario 2 : Contamination croisée entre les lignes de produits. Une installation fabrique des antibiotiques à base de pénicilline dans une suite et des antibiotiques céphalosporines dans une autre. La contamination croisée par les bêta-lactamines est un signal d’alarme réglementaire ; même des traces de résidus de pénicilline dans les produits à base de céphalosporine déclenchent des réactions allergiques chez les patients sensibilisés. Les vadrouilles utilisées dans les zones de pénicilline puis « nettoyées » avec un détergent retiennent les résidus d'API qui migrent vers les zones de céphalosporine. La stérilisation en autoclave à 121°C combinée à un lavage validé élimine les résidus en dessous des limites de détection HPLC, brisant ainsi la chaîne de contamination croisée.
Scénario 3 : Formation de biofilm dans des outils non stérilisés. Les vadrouilles stockées humides ou incomplètement stérilisées développent des biofilms, des communautés microbiennes enrobées dans une matrice résistantes aux désinfectants. Les Pseudomonas, Burkholderia et d'autres organismes associés à l'eau colonisent les fibres des vadrouilles, l'intérieur des seaux et les mécanismes d'essorage. Les bactéries du biofilm se détachent pendant l'utilisation, contaminant les sols et déclenchant des échecs de surveillance environnementale. Les cycles d'autoclave perturbent les biofilms par destruction thermique et pénétration de vapeur, empêchant ainsi les sources de contamination chronique.
Les systèmes autoclavables évitent ces scénarios en garantissant que chaque vadrouille entrant dans une zone classée est à SAL 10⁻⁶, éliminant ainsi toute contamination viable avant utilisation.
L'efficacité du désinfectant dépend de la concentration, du temps de contact et de l'absence d'interférence. Les matériaux de vadrouille affectent les trois :
Les particules rejetées neutralisent les désinfectants. Les vadrouilles générant plus de 1 000 particules/m² libèrent des fragments de fibres, des débris textiles et des particules de polymère dans des solutions désinfectantes. Les particules adsorbent les composés d'ammonium quaternaire (quats), réduisant ainsi la concentration active libre en dessous des seuils d'efficacité validés. Le peroxyde d'hydrogène se décompose sur les fibres de cellulose et certaines surfaces polymères. Le polyester à bord scellé autoclavable génère <100 particules/m², minimisant la liaison du désinfectant et maintenant l'activité de la solution tout au long du cycle de nettoyage.
Les produits chimiques lixiviables compromettent l'assurance de la stérilité. Certains polymères libèrent des plastifiants, des stabilisants ou des produits de dégradation qui inactivent les désinfectants ou favorisent la croissance microbienne. Le polypropylène de mauvaise qualité libère des antioxydants qui neutralisent les sporicides à base de peroxyde. Les composants en microfibre polyamide peuvent lessiver les oligomères de nylon. Les matériaux autoclavables de qualité pharmaceutique sont validés pour les extractibles/lessivables (E&L) selon ICH Q3D et USP <661>, garantissant aucune interférence avec les agents de nettoyage.
La rétention des fibres empêche la contamination croisée. Les vadrouilles en microfibres non autoclavables se dégradent en surfaces collantes retenant les résidus qui lient les poudres API, les agents de nettoyage et la contamination microbienne. Le polyester autoclavable validé résiste à la rétention de résidus grâce à des surfaces de fibres lisses et une chimie hydrophobe, permettant un lavage en profondeur et empêchant le transfert entre les utilisations.
Les programmes de surveillance environnementale (EM) suivent le nombre de particules, les échantillons viables d'air/de surface et la contamination microbienne du personnel. Les défaillances EM liées aux outils de nettoyage suivent trois modèles :
Excursions de particules pendant le nettoyage. Les vadrouilles non validées génèrent des explosions de particules lorsqu'elles sont mouillées, essorées ou traînées sur le sol. Les zones de classe ISO 5 (≤3 520 particules ≥0,5 µm/m³) ont une marge nulle ; une vadrouille rejetant 500 particules/m² pousse temporairement le nombre de particules au sol au-dessus des limites. Même si l'excursion se résout dans les 30 minutes (la filtration HEPA élimine les particules), elle déclenche des cycles d'enquête, la documentation CAPA et d'éventuelles suspensions de production. Vadrouilles autoclavables en polyester peu pelucheuses générant <50 particules/m² éliminent ce mode de défaillance.
La charge biologique post-nettoyage augmente. Les échecs EM se produisent lorsque les écouvillons de surface ou les plaques de contact affichent un nombre d'UFC plus élevé après le nettoyage qu'avant, preuve que les vadrouilles ont redistribué la contamination plutôt que de l'éliminer. Causes profondes : stérilisation inadéquate (les vadrouilles abritent une charge microbienne), la croissance de biofilms dans les systèmes de vadrouille ou l'inactivation des désinfectants par des outils contaminés. Les vadrouilles validées en autoclave à SAL 10⁻⁶ éliminent la variable « outil contaminé », simplifiant ainsi les investigations et réduisant les résultats faussement positifs.
Tendances de la charge biologique chronique de faible niveau. Les installations utilisant des vadrouilles réutilisables non stérilisées constatent souvent une charge microbienne persistante de grade C/D (échantillons d'air de 30 à 50 CFU/m³, plaques de contact de 10 à 20 CFU) qui résiste à l'amélioration malgré les protocoles de désinfection validés. La source : des vadrouilles accumulant des organismes résistants (sporulants, espèces de biofilms) à cause d’une stérilisation incomplète. Le passage à des systèmes autoclavables avec des cycles validés à 121 °C réduit généralement la charge biologique de base de 50 à 70 %, améliorant ainsi les marges de conformité EM.
Les équipes d'assurance qualité pharmaceutique qui qualifient les vadrouilles autoclavables doivent documenter quatre attributs de performance :
1. Résistance thermique sur un nombre de cycles qualifié. Les protocoles IQ/OQ/PQ incluent :
2. Stabilité de l'excrétion des particules. La norme ISO 14644-14 (Évaluation de l'aptitude à l'utilisation d'équipements par concentration de particules aéroportées) fournit la méthode d'essai : faire fonctionner les têtes de vadrouille dans un environnement contrôlé avec des compteurs optiques de particules mesurant les concentrations en aval. Critères d'acceptation : <100 particules ≥0,5 µm/m² pour une utilisation ISO Classe 5-7, <200 particules/m² pour la classe 8. Tests de qualification des vadrouilles au début de leur durée de vie et tous les 20 à 25 cycles d'autoclave pour détecter la dégradation. Les vadrouilles dépassant les limites de particules sont retirées même si elles conservent leur intégrité physique.
3. Stabilité dimensionnelle et performances fonctionnelles. L'autoclavage provoque un retrait des polymères dans les matériaux de mauvaise qualité. Mesurez les dimensions de la tête de vadrouille (longueur, largeur, épaisseur) avant et après 10, 30, 50, 80 et 100 cycles ; définir des limites de tolérance (généralement ± 5 % de changement dimensionnel). Testez les paramètres fonctionnels : capacité d'absorption du fluide (mL retenu par gramme de poids sec), efficacité d'essorage (% de fluide libéré sous pression standardisée) et sécurité de fixation du cadre (force de traction requise pour détacher la vadrouille du cadre). La dégradation au-delà des limites définies entraîne la mise à la retraite.
4. Compatibilité des désinfectants post-autoclave. Les programmes de nettoyage pharmaceutique alternent les désinfectants (IPA, quats, peroxyde, eau de Javel) pour prévenir la résistance microbienne. Les tests de validation simulent l'exposition séquentielle la plus défavorable : autoclave → 70 % d'IPA → autoclave → 5 % H₂O₂ → autoclave → 1 000 ppm d'eau de Javel → autoclave, en répétant sur 50 cycles. Confirmer que la génération de particules, l'intégrité visuelle et la résistance mécanique restent conformes aux critères d'acceptation. Les matériaux qui réussissent les tests en autoclave uniquement mais qui échouent à l’exposition combinée autoclave + produit chimique sont disqualifiés.

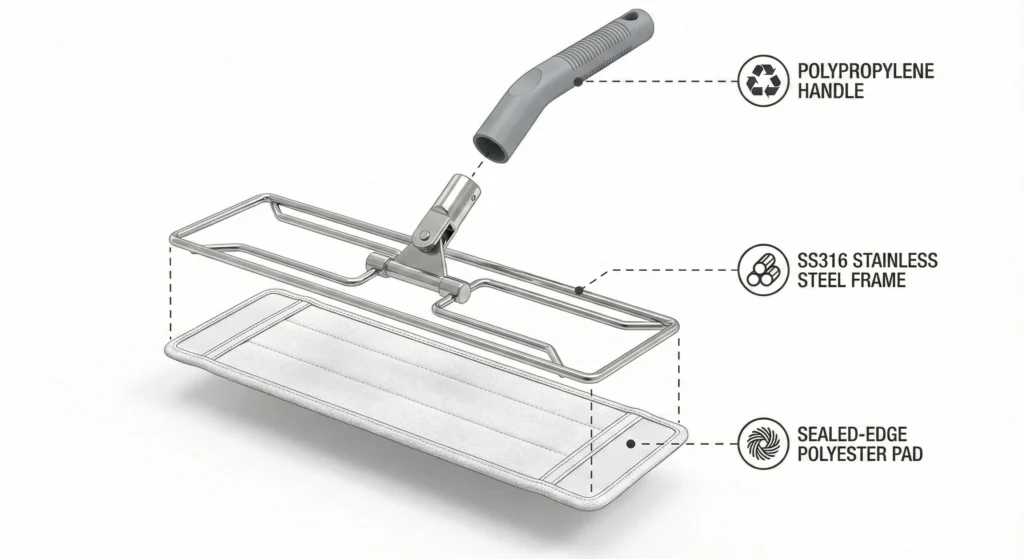
Figure 2 : Tête de vadrouille en polyester à bords scellés montrant une construction périmétrique thermoscellée et une fixation au cadre en aluminium. Les bords scellés empêchent la perte de fibres et la génération de particules, maintenant <100 particules/m² pendant 50 à 100 cycles d'autoclave à 121°C. Cette construction est essentielle pour la conformité aux BPF pharmaceutiques conformément aux exigences de génération de particules ISO 14644-14.
Le polyester domine les têtes de vadrouille autoclavables pharmaceutiques car il combine de manière unique résistance à la chaleur, compatibilité chimique et faible génération de particules.
Chimie des matériaux: Le polyester polyéthylène téréphtalate (PET) a une température de transition vitreuse (Tg) de ~80°C et un point de fusion de ~260°C. Aux températures d'autoclave (121-134°C), le polyester reste dans son état cristallin solide, bien en dessous du point de fusion. La structure aromatique du polymère et les liaisons ester hydrophobes résistent à l’hydrolyse due à l’exposition à la vapeur. Le polyester à filament continu de poids moléculaire élevé (utilisé dans les vadrouilles de qualité pharmaceutique) maintient la résistance à la traction >70% après 100 cycles d'autoclave.
Construction à bords scellés: Critique pour le contrôle des particules. Les bords coupés exposent les extrémités des fibres qui s'effilochent et libèrent des particules lors du nettoyage. Les tampons de vadrouille de qualité pharmaceutique utilisent des périmètres thermoscellés (découpés au laser et liés thermiquement) ou soudés par ultrasons pour encapsuler tous les bords. Certains modèles utilisent un tricot en boucle continue (construction tubulaire sans bords coupés). Les bords scellés empêchent l'effilochage et la génération de particules, maintenant <80 particules/m² sur 50 à 100 cycles.
Spécifications de performances:
Spécifications d'approvisionnement: « 100 % polyester ou mélange à dominante polyester (≥90 %), construction à filament continu, bords scellés (thermoscellés, soudés par ultrasons ou tricot à boucle continue), qualifié pour 50 à 100 cycles d'autoclave à 121 °C selon les données de validation du fournisseur, génération de particules <100/m² selon la norme ISO 14644-14 maintenu pendant une durée de vie qualifiée.
Les vadrouilles en microfibre (mélanges polyester/polyamide, généralement 80/20 ou 70/30) offrent une capacité d'absorption supérieure (6 à 8 fois le poids sec) et une capture des saletés par rapport au 100 % polyester. Cependant, la microfibre présente des défis de validation en autoclave :
Dégradation du polyamide (nylon): Les polyamides 6 et 6,6 (composants communs en microfibres) ont une résistance à la chaleur inférieure à celle du polyester. Le nylon Tg est compris entre 50 et 60 °C avec des points de fusion de 220 à 260 °C, soit plus proche des températures de l'autoclave. Une exposition répétée à 121°C provoque une scission de chaîne (réduction du poids moléculaire), une fragilisation et une fusion de fibres. L'imagerie SEM de la microfibre après 20 cycles d'autoclave montre une agglomération des filaments et des dommages à la surface.
Génération accélérée de particules: Des études documentent que la génération de particules de microfibres augmente d'environ 100 particules/m² (nouveau) à 300 à 800 particules/m² après 20 à 40 cycles d'autoclave, ce qui disqualifie les performances pour les environnements ISO de classe 5 à 7. La structure des fibres divisées (les microfibres sont mécaniquement divisées pour créer des fissures pour capturer le sol) se délamine sous l'effet d'une contrainte thermique, libérant des fragments de fibres submicroniques.
Rétention des résidus: La microfibre endommagée devient collante et retient les résidus de désinfectant, les poudres API et les saletés organiques. Cela augmente le risque de charge biologique (les résidus organiques soutiennent la croissance microbienne) et le potentiel de contamination croisée (transfert de résidus entre les cycles de nettoyage).
Durée de vie limitée: Pharmaceutical-grade microfiber qualified for autoclaving typically achieves 30–50 cycles—lower than polyester’s 50–100 cycles. Cost per use remains competitive due to lower unit cost (\$25–\$80 vs \$60–\$150 for polyester), but facilities must track cycle counts rigorously and retire mops earlier.
Applications recommandées: Les vadrouilles autoclavables en microfibre sont acceptables pour les zones de classe ISO 7 à 8 (grade C/D) où les avantages en matière d'absorption plus élevés l'emportent sur la durée de vie réduite et la génération de particules. <200/m² répond aux exigences de classement. Les applications de qualité A/B doivent utiliser du polyester ; le risque d'excursions de particules à mi-vie d'utilisation avec la microfibre est inacceptable dans les zones aseptiques.
Exigences de qualification: Exigez des données de validation du fournisseur montrant les courbes de génération de particules de 0 aux cycles de fin de vie qualifiés (par exemple, 0, 10, 20, 30, 40, 50 cycles), des preuves visuelles/SEM de l'intégrité des fibres et des tests de stabilité dimensionnelle. Établissez des protocoles internes de suivi des cycles et d’inspection pour détecter les dégradations précoces.
Les cadres de vadrouille relient les têtes aux poignées et doivent survivre à plus de 200 cycles d'autoclave sans corrosion, déformation ou défaillance mécanique.
Spécifications matérielles: Acier inoxydable SS316 (18% chrome, 14% nickel, 2,5% molybdène) ou SS304 (18% chrome, 8% nickel). Le SS316 offre une résistance supérieure à la corrosion dans les environnements riches en chlorures (important pour les installations utilisant des sporicides à base d'eau de Javel) ; Le SS304 est acceptable pour les programmes IPA/quat/peroxyde uniquement.
Construction: Les cadres monobloc pliés en continu ou soudés éliminent les connexions filetées et les crevasses qui emprisonnent la charge microbienne. La fixation de la tête de vadrouille doit utiliser des poches scellées (manchons en polyester) ou des mécanismes de clips lisses – pas de bandes Velcro ou de bandes auto-agrippantes exposées qui abritent la contamination et libèrent des particules.
Durabilité des autoclaves: SS316/SS304 résiste à plus de 200 cycles d'autoclave à 121°C sans dégradation fonctionnelle. Une passivation (traitement chimique formant une couche protectrice d'oxyde de chrome) peut être nécessaire après 100 à 150 cycles si une décoloration de la surface ou des micropiqûres apparaissent, mais l'intégrité mécanique et les performances de génération de particules restent acceptables.
Coût: \$70–\$200 per frame (40–60 cm width). Higher upfront cost than polypropylene (\$25–\$80), but amortized over 200+ cycles vs 50–100 cycles for PP, stainless steel offers lower total cost of ownership.
Spécifications d'approvisionnement: "Acier inoxydable SS316 ou SS304, construction monobloc soudée ou courbée en continu, fixation de la tête de vadrouille scellée (pas de Velcro exposé), finition de surface électropolie ou passivée, qualifié pour plus de 200 cycles d'autoclave à 121°C."
Anodized aluminum frames offer lighter weight (150–250g vs 300–500g for stainless steel) and lower cost (\$40–\$120), but present qualification challenges:
Corrosion induite par l'autoclave: L'anodisation (revêtement d'oxyde électrochimique) protège l'aluminium de l'oxydation, mais la vapeur à 121°C dégrade progressivement la couche anodique. Des cycles répétés provoquent des piqûres, la formation d'oxyde blanc et une rugosité de surface, augmentant ainsi la génération de particules et créant des ports de charge biologique.
Durée de vie limitée: Les cadres en aluminium anodisé de qualité pharmaceutique réalisent généralement 50 à 100 cycles d'autoclave avant que la dégradation de la surface ne les disqualifie. Cela correspond à la durée de vie de la tête de vadrouille en polyester, permettant un retrait synchronisé, mais n'offre aucun avantage par rapport aux cadres en polypropylène à un coût similaire.
Incompatibilité chimique: L'aluminium se corrode rapidement dans les environnements alcalins. Les installations utilisant des détergents alcalins pour le lavage ou de l'hypochlorite de sodium (eau de Javel qui génère de l'alcalinité par hydrolyse) doivent éviter les cadres en aluminium. Même les surfaces anodisées échouent sous une exposition prolongée à l’eau de Javel.
Applications recommandées: Applications de classe ISO 7 à 8 avec programmes de désinfection IPA/quat uniquement et flux de travail sensibles au poids (par exemple, nettoyage des plafonds, nettoyage des murs nécessitant des poignées à portée étendue). Les applications de qualité A/B doivent utiliser de l'acier inoxydable pour éviter les risques de corrosion à mi-durée de vie.
Les poignées relient les cadres aux opérateurs et doivent être autoclavables, ergonomiques et étanches contre l'infiltration de biocharge.
Spécifications matérielles: Polypropylène (PP) haute température formulé avec des stabilisants thermiques, généralement température de transition vitreuse ~0°C et point de fusion ~165°C. Le PP standard fond ou se déforme à 121°C ; Le PP autoclavable de qualité pharmaceutique utilise des copolymères et des stabilisants pour maintenir la rigidité aux températures de stérilisation.
Construction: Conception monobloc extrudée ou moulée par injection, sans cavités creuses ni capuchons filetés qui emprisonnent l'humidité et la charge microbienne. La fixation du cadre doit utiliser des raccords filetés scellés avec des joints autoclavables ou des ensembles cadre-poignée moulés d'une seule pièce.
Durabilité des autoclaves: Le PP haute température résiste à 50 à 100 cycles à 121°C. La dégradation se manifeste par une fragilité, des fissures de surface et un dénudage des fils aux points de fixation. Une inspection visuelle tous les 20 à 25 cycles détecte les premiers signes de défaillance.
Poignées en acier inoxydable ou en polypropylène: SS316 handles (120–150 cm, \$80–\$150) withstand 200+ cycles and offer superior chemical resistance, but are heavier (400–600g) and costlier. Autoclavable PP handles (\$30–\$70, 150–250g) provide ergonomic benefits and adequate service life for Grade C/D applications. Facilities should match handle cycle life to frame cycle life—pairing 50-cycle PP handles with 200-cycle stainless frames creates waste; pairing 100-cycle PP with 100-cycle polyester mops optimizes synchronized retirement.
Spécifications d'approvisionnement: "Polypropylène autoclavable (formulation haute température) ou acier inoxydable SS316, construction monobloc scellée, qualifié pour ≥50 cycles d'autoclave à 121°C, filetages de fixation du cadre scellés avec des joints autoclavables."
Les matériaux autoclavables doivent résister à la rotation des désinfectants pharmaceutiques sans dégradation cumulative :
70% d'alcool isopropylique (IPA): Utilisation quotidienne dans les zones de grade A/B/C. Le polyester, l'acier inoxydable et le PP autoclavable présentent une excellente compatibilité : pas de gonflement, de décoloration ou de perte de résistance après plus de 100 cycles d'exposition. La microfibre polyamide peut légèrement gonfler mais reste fonctionnelle.
Peroxyde d'hydrogène (H₂O₂, 3 à 10 %): Nettoyage sporicide hebdomadaire. Le polyester et le SS316 résistent à l'oxydation du peroxyde. Le PP autoclavable présente un farinage progressif de la surface (blanchiment) après plus de 50 expositions au peroxyde, mais maintient son intégrité mécanique. Le polyamide microfibre se dégrade plus rapidement : décoloration jaunâtre et perte de résistance après 30 à 50 cycles. Le stress combiné autoclave + peroxyde accélère la dégradation des microfibres ; limiter à 30 à 40 cycles au total dans les programmes de rotation au peroxyde.
Composés d'ammonium quaternaire (quats, 200 à 2 000 ppm): 2 à 3 fois désinfection générale par semaine. Bien toléré par tous les matériaux autoclavables. La gestion des résidus est essentielle : les quats forment des films sur les surfaces qui réduisent l'activité désinfectante ultérieure. Les protocoles de lavage validés doivent éliminer les résidus de quat entre les utilisations.
Hypochlorite de sodium (eau de Javel, 500 à 5 000 ppm): Utilisation sporicide à large spectre 1 à 2 fois par semaine. Le polyester résiste à l'eau de Javel mais présente un jaunissement progressif et une perte de résistance à la traction de 20 à 30 % après plus de 50 expositions à >1000 ppm. SS316 résiste à la corrosion des chlorures ; Le SS304 peut présenter des piqûres après plus de 100 expositions supérieures à 2 000 ppm. Le PP autoclavable et la microfibre se dégradent tous deux rapidement dans l'eau de Javel : fissuration de surface, fragilité et génération accélérée de particules. Les installations utilisant du CCS à forte teneur en eau de Javel doivent spécifier des cadres SS316, des têtes de vadrouille 100 % polyester et limiter la durée de vie de la vadrouille à 50 à 70 cycles lors de l'utilisation d'eau de Javel. >1000 ppm est utilisé couramment.
Approche de validation: Créer une matrice de compatibilité documentant la réussite/l'échec pour chaque combinaison matériau + désinfectant, avec « réussite » définie comme : aucune dégradation visible (fissuration, jaunissement, changement de texture de surface au-delà des limites acceptables), génération de particules <100/m² maintenu, maintien de la résistance mécanique >70 %, après 50 cycles d'exposition séquentielle dans le pire des cas (autoclave → désinfectant → autoclave).
Le cycle de 121 °C/15 à 30 minutes est le cheval de bataille de l’autoclavage pharmaceutique, équilibrant la létalité validée et la préservation des matériaux.
Paramètres des cycles: Vapeur saturée à 121 °C (250 °F) à une pression manométrique de 15 psi (103 kPa au-dessus de la pression atmosphérique), temps d'exposition de 15 à 30 minutes en fonction de la densité de la charge et des exigences de pénétration de la vapeur. F₀ (létalité cumulée équivalente à une exposition à 121°C) atteint généralement 8 à 15 minutes pour les charges poreuses comme les têtes de vadrouille.
Pourquoi 121°C: A cette température, G. stéarothermophilus les spores (l'indicateur biologique standard pour la stérilisation à la vapeur) présentent une valeur D d'environ 1,5 minutes (temps nécessaire pour atteindre 1 log ou une réduction de 90 %). Une exposition de 15 minutes offre une réduction de 10 log ; 30 minutes permettent une réduction de 20 log : une surpuissance massive garantissant un SAL 10⁻⁶ même en cas de charge biologique élevée ou de mauvaise pénétration de la vapeur.
Tolérance matérielle: Le polyester, le SS316 et le PP autoclavable tolèrent tous 121°C sans dommages aigus. Il s'agit de la base de qualification : les matériaux qui échouent à 121 °C sont disqualifiés, quels que soient les avantages en termes de coût ou de performances.
Diplôme de cycle: IQ/OQ valide les équipements de l'autoclave (répartition de la température, qualité de la vapeur, intégrité des joints de porte). PQ valide des charges spécifiques : emballez les têtes de vadrouille dans la configuration la plus défavorable (nombre maximum, disposition la plus serrée, dans une pochette si utilisée dans la pratique), placez les BI au centre et à la périphérie géométriques, exécutez 3 cycles consécutifs, confirmez que tous les BI sont inactivés et que le F₀ minimum est atteint à tous les emplacements des capteurs. Documenter les enregistrements de cycle (graphiques temps/température/pression) et les résultats BI pour l'inspection réglementaire.
La stérilisation à cycle court à haute température (134 °C/3 à 10 minutes) est utilisée dans certaines installations pharmaceutiques pour augmenter le débit des autoclaves.
Paramètres des cycles: 134 °C (273 °F) à une jauge de 30 psi (207 kPa au-dessus de la pression atmosphérique), temps d'exposition 3 à 10 minutes. Équivalence F₀ : 3 minutes à 134 °C ont à peu près la même létalité que 30 minutes à 121 °C (en raison de la relation exponentielle entre la température et la valeur D par valeur z ~10 °C pour les spores).
Risque important: Une température plus élevée accélère la dégradation du polymère. Le polyester conserve son intégrité mais présente une décoloration plus rapide et une perte de résistance à la traction : durée de vie de 50 cycles à 134 °C contre 100 cycles à 121 °C. Le PP autoclavable approche de son point de fusion (165°C) ; la durée de vie tombe à 30 à 50 cycles, avec un risque de déformation si la température de la chambre dépasse ou si le refroidissement est trop rapide. Le polyamide microfibre se dégrade gravement : la fusion des fibres et la génération de particules apparaissent après 10 à 20 cycles à 134 °C.
Applications recommandées: Les cycles à 134°C sont acceptables pour les cadres/poignées en acier inoxydable (pas de dégradation) et les vadrouilles en polyester à filaments continus de qualité supérieure pour lesquelles une durée de vie de 50 cycles est suffisante. Évitez 134°C pour les composants en microfibre, en polyester de qualité standard et en polypropylène. Si les autoclaves de l'établissement fonctionnent à 134 °C pour d'autres charges (instruments chirurgicaux, verrerie), établissez des cycles distincts à 121 °C pour les vadrouilles des salles blanches ou acceptez une durée de vie réduite et suivez le nombre de cycles en conséquence.
Validation: Même cadre IQ/OQ/PQ que les cycles à 121°C. Le placement BI est critique : 134 °C réduit la marge de sécurité pour les points froids. Des études de durée de vie doivent être réalisées à 134°C pour déterminer les limites réelles de cycle ; ne pas extrapoler à partir de données à 121 °C.
Les matériaux se dégradent de manière cumulative au fil des cycles d'autoclave. La détermination de la durée de vie nécessite une validation du vieillissement accéléré :
Conception de l’étude sur le vieillissement: Testez les vadrouilles à intervalles tout au long de la durée de vie projetée – 0 cycle (référence), 20 cycles, 40 cycles, 60 cycles, 80 cycles, 100 cycles – en mesurant :
Tracez les mesures de performances par rapport au nombre de cycles pour identifier les courbes de dégradation. La durée de vie d'une vadrouille est définie comme le nombre de cycles où un paramètre dépasse les critères d'acceptation, généralement lorsque la génération de particules atteint 100/m² (pour une utilisation ISO 5-7) ou que la résistance mécanique tombe en dessous de 70 % de celle d'origine.
Modèles de dégradation typiques:
Déclencheurs de requalification: Si les vadrouilles en cours d'utilisation présentent une dégradation inattendue (excursions de particules, cadres cassés, décoloration prématurée), arrêtez l'utilisation et enquêtez. Causes possibles : dépassements de température de l'autoclave, problèmes de qualité de la vapeur (vapeur surchauffée ou vapeur humide), contamination par des produits chimiques incompatibles (par exemple, exposition à l'eau de Javel ne faisant pas partie de la validation d'origine) ou modifications de la formulation des matériaux du fournisseur. Requalifiez à l’aide d’échantillons frais et révisez les limites du cycle si nécessaire.
Le retrait des polymères dû à l'exposition à la vapeur est un mode de défaillance courant pour les vadrouilles de qualité non pharmaceutique :
Mécanisme: Les polymères contiennent des contraintes résiduelles de fabrication (filature, tissage, thermofixage). La chaleur de l'autoclave fournit de l'énergie aux chaînes de polymères pour se détendre vers des conformations à plus faible énergie, se manifestant par une contraction dimensionnelle. Le polyester de mauvaise qualité peut rétrécir de 5 à 15 % en longueur/largeur après 5 à 10 cycles ; Les matériaux de qualité pharmaceutique utilisent un recuit de thermofixation et de détente contrôlé pendant la fabrication pour minimiser les contraintes résiduelles, limitant ainsi le retrait à <3% sur 100 cycles.
Impact: Les têtes de vadrouille rétrécies ne s'adaptent plus correctement aux cadres, créant des points de fixation lâches qui génèrent des particules par friction. Une surface réduite diminue la couverture du sol et la capacité des fluides. Le tissu serré augmente la rigidité, réduisant ainsi la maniabilité de l'opérateur et l'efficacité de la capture des particules.
Tests de qualification: Mesurez les dimensions de la tête de vadrouille (longueur, largeur, épaisseur à trois endroits) à 0, 10, 20, 30, 50 cycles. Critère d'acceptation : <Changement dimensionnel de 5 % grâce à une durée de vie qualifiée. Rejeter les fournisseurs qui ne peuvent pas fournir de données de validation des pertes ou qui présentent >Retrait de 5 % au cours des 10 premiers cycles (indiquant un traitement thermique de fabrication inadéquat).
Les cadres métalliques échouent à cause de la corrosion (discutée plus haut sous l'aluminium) ou de la déformation mécanique :
Rupture des joints soudés: Les cadres utilisant des soudures par points ou des soudures de pointage (plutôt que des soudures continues) développent des fissures de contrainte aux points de soudure après 30 à 50 cycles d'autoclave. La vapeur pénètre dans les fissures, accélérant la corrosion et la rupture des joints. Les cadres de qualité pharmaceutique utilisent un soudage par cordon continu ou une construction monobloc emboutie/pliée.
Dénudage du fil: Les points de fixation de la poignée filetée subissent une dilatation/contraction thermique cyclique. L'acier inoxydable de mauvaise qualité (par exemple, SS201, une qualité à faible teneur en nickel commercialisée sous le nom d'« inoxydable ») ou les alliages d'aluminium souples dénudent les fils après 20 à 40 cycles. Le SS316 et les alliages d'aluminium à haute résistance maintiennent l'intégrité du filetage pendant plus de 200 cycles.
Gauchissement: Aluminium de faible épaisseur (<2 mm) ou les cadres en acier estampé peuvent se déformer sous les différences de pression de l'autoclave, en particulier lors d'un refroidissement rapide. Les cadres déformés créent un contact inégal avec le sol (réduisant l'efficacité du nettoyage) et stressent les points de fixation de la tête de vadrouille (provoquant des déchirures).
Tests de qualification: Chargez les cadres dans l'autoclave à une densité opérationnelle maximale, exécutez 20 cycles, inspectez les fissures des soudures (ressuage), les dommages au filetage (jauges go/no-go) et les déformations (mesure de planéité sur la surface de référence). Acceptation : aucun dommage visible, engagement du filetage >80 % de l'écart de planéité d'origine <2 mm sur toute la longueur du cadre.
Les spécifications d’approvisionnement doivent séparer le marketing des fournisseurs de la documentation prête à être validée :
Données requises du fournisseur:
Exemple de langage de spécification:
"Tête de vadrouille autoclavable pour salle blanche : 100 % de filaments continus de polyester, construction à bords scellés (périmètre thermoscellé ou soudé par ultrasons), qualifiée pour un minimum de 50 cycles d'autoclave à 121°C/30 min par étude de validation du fournisseur. Le fournisseur doit fournir : (1) rapport d'essai de génération de particules ISO 14644-14 documentant <100 particules ≥0,5 µm/m² maintenues grâce à un nombre de cycles qualifié, (2) données de stabilité dimensionnelle montrant <Changement de longueur/largeur de 5 % grâce à des cycles qualifiés, (3) certificats d'analyse des matériaux, (4) méthodologie de détermination de la durée de vie et critères de mise hors service. Les têtes de vadrouille doivent être fournies avec des certificats de conformité spécifiques au lot et une documentation de suivi des cycles permettant de surveiller la durée de vie des installations.
Drapeaux rouges dans les réclamations des fournisseurs:
Les établissements doivent tester de petites quantités (10 à 20 têtes de vadrouille) avec une validation interne de l'autoclave avant leur adoption à l'échelle de l'établissement. Les tests menés par l'assurance qualité identifient les lacunes dans les données des fournisseurs et vérifient les performances dans des conditions d'utilisation réelles (désinfectants spécifiques à l'installation, équipement d'autoclave, techniques d'opérateur).
| Critère | Autoclavable Reusable | Jetable stérilisé aux rayons gamma |
| Coût par utilisation | \$2–\$7 (system cost amortized over 50–200 uses + laundering/autoclave) | \$15–\$30 (single use, vendor-sterilized) |
| Assurance stérilité | SAL 10⁻⁶ via validation interne en autoclave ; nécessite une surveillance BI et une version paramétrique | SAL 10⁻⁶ via irradiation gamma du fournisseur (25-50 kGy) ; certificats de stérilité et enregistrements de doses fournis |
| Génération de particules | <100 particules/m² lorsque qualifié ; se dégrade en 30 à 100 cycles selon le matériau ; nécessite des tests périodiques | <50 particules/m² (aucun problème de dégradation ; l'usage unique élimine la variable de vieillissement) |
| Risque de contamination croisée | Faible à modéré ; le blanchiment validé élimine les résidus pour <Limites de détection HPLC ; nécessite une séparation par pièce/produit | Zéro; l'usage unique élimine le transfert d'un lot à l'autre |
| Complexité des SOP | Haut; nécessite un autoclave IQ/OQ/PQ, suivi du cycle, validation du blanchiment, surveillance de la durée de vie, protocoles de mise hors service | Faible; réception, inspection et élimination uniquement |
| Inventaire | Modéré; 3 à 5 fois la quantité d'utilisation quotidienne pour prendre en charge la rotation de lavage/stérilisation (par exemple, 30 vadrouilles pour une installation en utilisant 10/jour) | Haut; Approvisionnement de 1 à 2 semaines plus stock de sécurité pour les délais de livraison des fournisseurs (par exemple, 100 à 200 vadrouilles pour une installation en utilisant 10/jour) |
| Infrastructure | Nécessite un autoclave validé, une blanchisserie de qualité pharmaceutique (ou un service externalisé) et un stockage contrôlé | Aucune infrastructure de stérilisation ; nécessite uniquement un stockage contrôlé répondant aux exigences d’intégrité/expiration du package |
| Meilleures applications | Fabrication de grandes surfaces ISO 6 à 8 (>500 m² de nettoyage quotidien), installations avec capacité d'autoclave existante, opérations sensibles aux coûts | Noyaux aseptiques ISO 5 Grade A/B, installations API multi-produits/haute puissance ne nécessitant aucun risque de contamination croisée, installations sans capacité d'autoclave |
| Impact environnemental | Volume de déchets réduit ; les systèmes réutilisables génèrent des déchets uniquement en fin de vie | Volume de déchets plus élevé ; chaque utilisation génère l'élimination de la tête de vadrouille + de l'emballage (certains vendeurs proposent des programmes de recyclage) |
| Documents d'audit | Extensif; dossiers de validation des autoclaves, journaux de suivi BI, suivi des cycles, études de durée de vie, dossiers de mise hors service | Modéré; certificats de stérilité des fournisseurs, réception des dossiers d'inspection, conformité du stockage, suivi de l'expiration |
Scénario : 1 000 m² de zone de fabrication de catégorie C nettoyés 5 fois par semaine (260 utilisations/an)
Système réutilisable autoclavable (TCO 5 ans):
Système jetable gamma-stérilisé (TCO de 5 ans):
Reusable system saves \$14,425 over 5 years (48% TCO reduction) for this scenario.
Scénario : salle de remplissage aseptique de 200 m² de grade A/B nettoyée 3 fois par semaine (156 utilisations/an)
Autoclavable reusable:
Jetable stérilisé aux rayons gamma:
Disposable system saves \$6,160 (18% TCO reduction) for this high-risk, lower-volume application.
Cadre décisionnel du coût total de possession: Les systèmes réutilisables obtiennent un avantage en matière de retour sur investissement avec des volumes d'utilisation plus élevés (>200 à 300 utilisations/an) et classifications à risque plus faible (grade C/D). Les systèmes jetables sont optimisés pour les applications à faible volume et à haut risque (Grade A/B <200 utilisations/an) où les coûts d'investigation évités l'emportent sur les coûts par utilisation plus élevés.
Les systèmes réutilisables nécessitent un nettoyage validé entre les utilisations pour éviter la contamination d’une pièce à l’autre :
Validation du blanchiment: Le retraitement des textiles pharmaceutiques suit les directives PDA TR 70. La validation démontre que le blanchiment élimine la terre, les résidus d'API et la charge biologique en dessous des limites de détection. Paramètres critiques : qualité de l'eau (WFI ou eau purifiée pour le rinçage final), type/concentration de détergent (qualité pharmaceutique, test de résidus), température de lavage et durée du cycle, cycles de rinçage (minimum 3 à 5 avec rinçage final <10 UFC/100 mL, <00,25 EU/mL d'endotoxine) et méthode de séchage (air filtré HEPA, température/durée validée empêchant la croissance microbienne).
Protocoles de séparation: Le codage couleur (bleu pour les catégories A/B, vert pour les catégories C, jaune pour les catégories D, rouge pour les zones de déchets) empêche toute utilisation croisée accidentelle. La ségrégation physique (stockage séparé pour chaque qualité/gamme de produits) renforce les contrôles procéduraux. L'étiquetage (attribution des chambres, date de prestation, inventaire des cycles) permet la traçabilité.
Tests de résidus dans le pire des cas: contaminer intentionnellement les vadrouilles avec le pire des cas (poudre API très puissante, agent de nettoyage concentré, cocktail d'organismes à haute charge biologique), laver selon un protocole validé, tester les résidus via HPLC (API) ou COT (agents de nettoyage) et la charge biologique via un écouvillon de surface. Acceptation : API <1% de la dose thérapeutique la plus faible (calcul spécifique au produit), produits de nettoyage <LOD, charge biologique <10 UFC/vadrouille.
Les systèmes jetables éliminent la complexité de la validation du blanchiment et offrent une assurance absolue de zéro transfert – la préférence réglementaire pour les installations multi-produits, les API à haute puissance et la fabrication de bêta-lactamines.
Flux de travail réutilisable autoclavable:
Flux de travail jetable:
Les flux de travail jetables éliminent les étapes 3 à 8 des protocoles réutilisables, réduisant ainsi la charge de formation des opérateurs et le risque d'écart de procédure. Cependant, les flux de travail réutilisables offrent une plus grande flexibilité opérationnelle (pas de dépendance à un fournisseur pour le réapprovisionnement d'urgence, délai d'exécution du jour au lendemain contre 2 à 4 semaines).
Les programmes EM suivent les performances des outils de nettoyage à travers deux mesures :
Tendances du nombre de particules: Des compteurs optiques de particules positionnés pendant les opérations de nettoyage (ou les tests de récupération après nettoyage) détectent les vadrouilles dégradantes. Base de référence : <50 particules/m² pour les nouvelles serpillères autoclavables, <30 particules/m² pour les jetables. Tendance : la génération moyenne mensuelle de particules lors du nettoyage devrait rester stable. Les tendances à la hausse (par exemple, 50 → 70 → 95 particules/m² sur 3 mois) indiquent une dégradation de la vadrouille nécessitant un retrait plus précoce ou une enquête sur la dérive du processus d'autoclave/de blanchisserie.
Les enquêtes sur les défaillances EM doivent différencier la défaillance de l'outil des problèmes de technique de l'opérateur ou de désinfectant. Si plusieurs pièces présentent une augmentation simultanée de la charge particulaire/microbienne, suspectez une dégradation de l'outil (les vadrouilles approchent de la fin de leur durée de vie). En cas d'isolement dans une pièce ou un opérateur, suspectez une technique ou une préparation désinfectante.
Vérification de la réduction de la biocharge: Les tampons de surface ou les plaques de contact avant et après le nettoyage mesurent l'efficacité du nettoyage. Acceptation : réduction ≥2 log (élimination de 99 %) pour le nettoyage de routine, réduction ≥3 log (élimination de 99,9 %) pour le nettoyage sporicide. Les vadrouilles autoclavables au SAL 10⁻⁶ et les vadrouilles stériles jetables y parviennent toutes deux lorsqu'elles sont utilisées avec des désinfectants et des techniques validés. Les vadrouilles non stériles ou insuffisamment stérilisées montrent souvent <Réduction de 1 log, voire augmentation de la charge biologique (outil contaminé redistribuant les organismes).
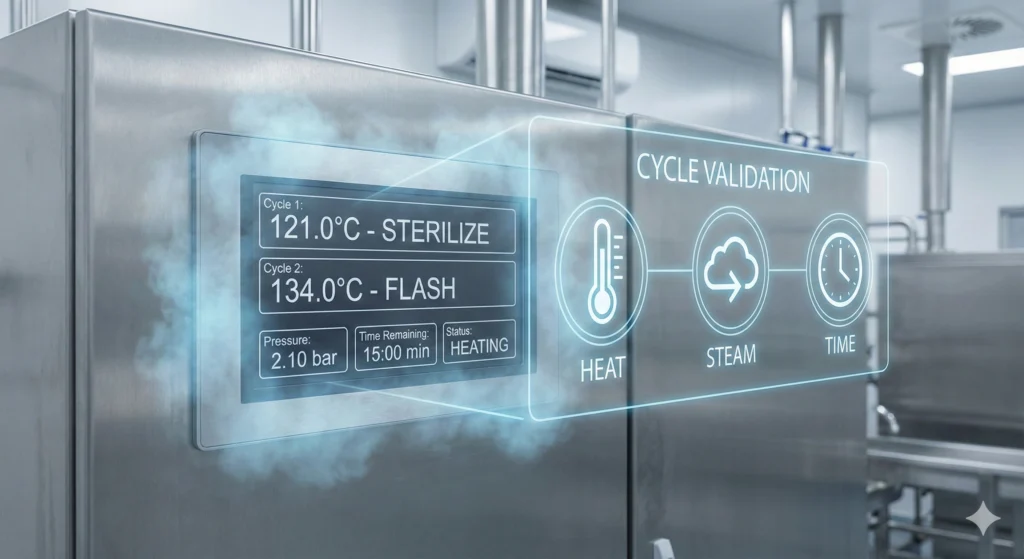
Figure 3 : Salle blanche de qualité pharmaceutique B/C montrant le personnel en blouse portant un équipement de protection approprié et un environnement de fabrication. La section 4.29 de l'annexe 1 des BPF de l'UE exige des matériaux de nettoyage stériles (y compris des vadrouilles) dans les zones de catégorie A/B, obtenus grâce à des cycles d'autoclave validés délivrant un SAL 10⁻⁶.
Les systèmes de vadrouilles autoclavables pour salles blanches MIDPOSI sont conçus pour le contrôle de la contamination pharmaceutique, combinant des performances de matériaux validées avec des packages de documentation clé en main qui réduisent les délais de qualification des installations de plusieurs mois à quelques semaines.
Les tampons de vadrouille en polyester à bords scellés MIDPOSI utilisent du polyester PET à filament continu dans une construction en tricot tubulaire avec des périmètres thermoscellés. Aucune extrémité de fibre exposée ; pas de bords coupés ; aucune voie de rejet de particules.
Spécifications de performances:
Forfait de validation: Rapport d'essai de génération de particules (protocole ISO 14644-14, testé à 0, 20, 40, 60, 80 cycles), étude de vieillissement en autoclave (stabilité dimensionnelle, rétention de résistance à la traction, intégrité visuelle sur 100 cycles), matrice de compatibilité chimique (réussite/échec pour IPA, peroxyde, quats, eau de Javel), certificats d'analyse matières (type de fibre, conformité colorant, métaux lourds), traçabilité des lots (enregistrement des lots reliant l'origine des matières premières au produit fini). produit).
Les cadres de vadrouille MIDPOSI utilisent de l'acier inoxydable SS316 dans une construction monobloc à courbure continue ou soudée au TIG. Fixation de la tête de vadrouille via des poches en polyester scellées (pas de velcro, pas d'attaches apparentes).
Spécifications de performances:
Forfait de validation: Certificats matériaux (certificats d'usine confirmant la composition du SS316), rapports d'inspection des soudures (test par ressuage pour l'intégrité de la soudure), qualification en autoclave (test de 200 cycles avec inspection visuelle et mécanique à intervalles de 50, 100, 150, 200 cycles), tests de génération de particules (ensemble cadre + tête de vadrouille <(performance système 100 particules/m²).
MIDPOSI propose à la fois des poignées en polypropylène haute température (coût optimisé, durée de vie de 80 cycles) et en acier inoxydable SS316 (durabilité supérieure, durée de vie de plus de 200 cycles).
Poignées PP autoclavables:
Poignées SS316:
Conseils de sélection: Faites correspondre la durée de vie du manche à la durée de vie de la tête de vadrouille et du cadre. Si vous utilisez des vadrouilles en polyester à 80 cycles avec des cadres SS316 à 200 cycles, choisissez des manches en PP (80 cycles) pour un retrait synchronisé ou choisissez des manches SS316 (200 cycles) qui durent plus de 2 à 3 cycles de vie de la tête de vadrouille, réduisant ainsi les coûts à long terme.
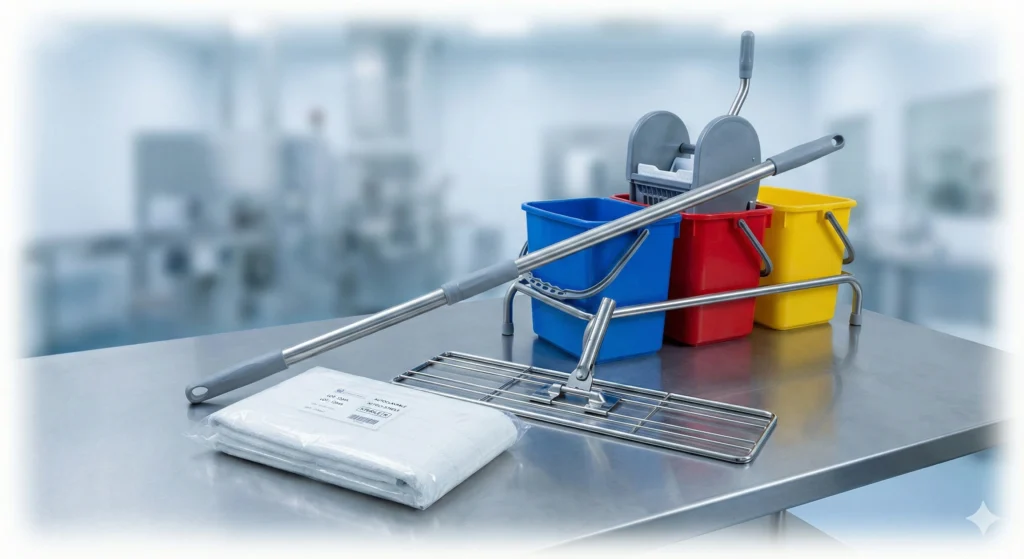
Les systèmes de chariots à triple seau MIDPOSI s'intègrent aux têtes/cadres/poignées de vadrouille autoclavables pour fournir une validation complète du flux de travail.
Configuration: Trois seaux en acier inoxydable de 12 litres sur châssis de chariot à roulettes, repères de volume gradués (incréments de 500 ml), essoreuse de type presse intégrée positionnée au-dessus du seau à déchets. Les couvercles à code couleur (bleu = désinfectant, vert = rinçage, rouge = déchets) évitent toute confusion chez l'opérateur.
Matériel: Seaux et châssis en acier inoxydable SS316, roulettes autoclavables (nylon haute température ou inox), construction soudée (pas de joints générateurs de particules).
Compatibilité autoclave: Chariot entier (seaux, châssis, essoreuse) autoclavable à 121°C à l'état assemblé. La qualification prend en charge l’utilisation de grade B/C avec des systèmes de vadrouille stérilisées.
Forfait de validation: Validation de la ségrégation des fluides (test dans le pire des cas : passer une vadrouille sur 500 m² avec un seul seau rempli, mesurer la concentration de désinfectant tous les 100 m², vérifier qu'il reste entre 90 et 110 % de l'objectif jusqu'à la fin), vérification du temps de contact du désinfectant (mesurer la durée d'humidité résiduelle sur la surface du sol), test de la charge microbienne dans le seau/essoreuse (test sur écouvillon après autoclave confirmant <1 CFU par 25 cm² de surface), SOP de formation des opérateurs avec documentation photographique du flux de travail.
MIDPOSI fournit une documentation de validation clé en main réduisant le fardeau des installations en matière de QI/OQ/PQ :
Rapport de génération de particules: Tests du protocole ISO 14644-14 ; Système vadrouille + cadre + manche testé tel qu'utilisé ; spécifications des compteurs optiques de particules et dossiers d'étalonnage ; environnement de test (chambre ISO classe 5, température/humidité contrôlée) ; tableau des résultats montrant le nombre de particules à des intervalles de 0, 20, 40, 60, 80 cycles avec critères d'acceptation et détermination de réussite/échec.
Rapport de qualification des autoclaves: Conception de l'étude de vieillissement (intervalles d'inventaire cyclique, paramètres de test) ; résultats de l'inspection visuelle (photographies montrant l'état de la vadrouille à chaque intervalle) ; mesures de stabilité dimensionnelle (longueur, largeur, épaisseur à trois endroits par vadrouille) ; essais de résistance mécanique (résultats d'essais de traction, résistance à l'abrasion, force de traction du fil pour les cadres) ; performances fonctionnelles (capacité d'absorption, efficacité d'essorage) ; critères de mise à la retraite et justification de la détermination de la durée de vie.
Rapport de compatibilité chimique: Matrice de test (tous les désinfectants des installations par rapport à tous les composants du système) ; protocole d'exposition (concentration, temps de contact, nombre de cycles) ; critères d'évaluation (dégradation visuelle, re-test de génération de particules, rétention de la résistance mécanique) ; résultats de réussite/échec par combinaison matériau-produit chimique ; recommandations pour la rotation des désinfectants spécifiques aux installations.
Tests de compatibilité des désinfectants: Simulation d'exposition séquentielle (autoclave → IPA → autoclave → peroxyde → autoclave → quat → autoclave sur 50 cycles) ; tendance de génération de particules (vérifier <100/m² entretenu) ; évaluation visuelle/mécanique ; déclaration d'acceptation.
Certificats de matériaux: Certificats d'analyse spécifiques au lot (type de fibre, lot de colorant, composition métallique) ; certificats de conformité (le produit répond aux spécifications) ; documentation de traçabilité (enregistrements de lots reliant le CoA aux numéros de lot des produits finis).
Modèles IQ/OQ/PQ: Protocoles pré-écrits personnalisables selon les détails spécifiques à l'installation (modèle d'autoclave, paramètres de cycle, classifications des salles) ; comprend les critères d'acceptation, les formulaires d'enregistrement des données, les procédures de déviation/d'enquête ; réduit le temps de création de validation de 40 à 60 heures à 8 à 12 heures de personnalisation.
Chaîne d’approvisionnement et support technique MIDPOSI :
Délais: Les articles en stock (têtes de serpillères standard en polyester 40 cm et 60 cm, cadres SS316, manches PP 120 cm et 150 cm) sont expédiés sous 5 jours ouvrés. Les configurations personnalisées (tailles spéciales, impression de logo, options de code couleur) sont expédiées sous 15 jours ouvrables. Les packages de documentation de validation sont livrés dans les 3 jours ouvrables suivant la commande (livraison électronique au format PDF).
Assistance technique: Pre-sale technical consultation (30–60 min call with QA/validation teams to review facility requirements, recommend configurations, discuss validation approach). Sample evaluation programs (facilities can request 5–10 sample mops for in-house pilot testing before capital commitment). Validation protocol review (MIDPOSI technical team reviews facility IQ/OQ/PQ drafts and provides feedback on acceptance criteria, test methods, data recording). Post-sale troubleshooting (investigation support if mops show unexpected degradation or EM impacts).
Entraînement: On-site or virtual operator training covering proper mopping technique, autoclave loading configuration, cycle count tracking, visual inspection for retirement criteria, and corrective actions for damaged tools.
Conversion CTA:
Request Validation Report — Download complete ISO 14644-14 particle generation test report, autoclave aging study, and chemical compatibility matrix for MIDPOSI polyester mop systems. Includes IQ/OQ/PQ protocol templates. [Request button]
Request OEM Quotation (12h Response) — Submit facility requirements (ISO class, floor area, autoclave specifications, disinfectant program) for custom system quotation. Pricing includes volume discounts for multi-site procurement. Engineering consultation included. [Request button]
Download Technical Data Sheet (PDF) — Printable specification sheet covering material composition, performance specifications, autoclave durability, chemical compatibility, available sizes, and ordering information. [Download button]
“Autoclavable” describes a material property—the ability to withstand moist-heat sterilization at 121–134°C without unacceptable degradation. “Sterile” describes a microbiological state—validated absence of viable organisms to Sterility Assurance Level (SAL) 10⁻⁶. An autoclavable mop can be made sterile through validated autoclave cycles, but merely being autoclavable does not mean it is currently sterile. Sterility is achieved through a validated process (autoclaving, gamma irradiation) and maintained through controlled storage/packaging until point of use. Procurement specifications must address both: materials must be autoclavable (withstand repeated cycles without performance loss) et the sterilization process must be validated (demonstrate SAL 10⁻⁶ through biological indicators and parametric monitoring).
Pharmaceutical-grade sealed-edge polyester mops withstand 50–100 autoclave cycles at 121°C/30 min before reaching performance limits. Premium continuous-filament polyester achieves 80–100 cycles; standard pharmaceutical-grade polyester achieves 50–80 cycles. The limiting factor is not acute material failure (melting, tearing) but gradual particle generation increase—mops generating <80 particles/m² when new typically reach 90–100 particles/m² by 80 cycles, approaching the ISO Class 5–7 acceptance limit of <100 particles/m². Facilities should retire mops at 70–80% of vendor-validated cycle count (e.g., if vendor qualifies to 100 cycles, retire at 70–80 cycles) to maintain safety margin and prevent mid-service-life classification failures. Microfiber blends achieve only 30–50 cycles due to polyamide thermal degradation. Higher-temperature cycles (134°C) reduce service life 30–50% for all materials.
Yes, but with significant limitations. Microfiber (polyester/polyamide blends, typically 80/20 or 70/30) can survive autoclaving, but polyamide degrades faster than 100% polyester. Pharmaceutical-grade autoclavable microfiber achieves 30–50 cycles at 121°C before particle generation exceeds ISO limits (rising from ~100 particles/m² new to 200–400 particles/m² by 40–50 cycles). Microfiber also shows fiber fusion (filaments melting together under SEM), dimensional shrinkage (5–10% by 30 cycles), and residue retention (damaged fibers become tacky). For Grade A/B applications, sealed-edge 100% polyester is superior (longer service life, more stable particle generation, better dimensional stability). Microfiber remains acceptable for ISO Class 7–8 (Grade C/D) where enhanced absorbency (6–8× dry weight vs 4–6× for polyester) benefits outweigh reduced durability and particle generation <200/m² meets classification. Facilities using microfiber should: (1) qualify to 30–40 cycles maximum, (2) trend particle generation every 10 cycles, (3) avoid 134°C cycles (severe polyamide degradation), (4) restrict use to Grade C/D areas.
No, but mismatched cycle life creates waste or operational complexity. Optimal strategy: match component service life to enable synchronized retirement.
Matched service life example: 80-cycle polyester mop heads + 80-cycle polypropylene frames + 80-cycle PP handles. All components retire together after 80 cycles—no waste from discarding functional long-life components, no risk from using short-life components beyond qualification.
Mismatched service life example: 80-cycle polyester mop heads + 200-cycle SS316 frames + 200-cycle SS316 handles. Frames and handles outlast 2–3 mop head lifecycles. Economically optimal (lower long-term cost), but requires inventory tracking (pairing new mop heads with used frames/handles of known cycle history) and periodic frame/handle inspection (verify no degradation after 80, 160 cycles before re-pairing).
Worst mismatch scenario: 80-cycle mop heads + 50-cycle frames + 80-cycle handles. Frames fail mid-service-life, forcing retirement of functional mop heads and handles—wasting capital and requiring emergency frame procurement.
Procurement guidance: For operational simplicity, match all component service life (accept higher upfront cost for long-life components or accept shorter system life with lower-cost components). For cost optimization, pair long-life frames/handles (SS316, 200+ cycles) with shorter-life mop heads (polyester, 80 cycles), accepting inventory complexity for multi-decade frame/handle utilization.
Not necessarily “better,” but often preferred for specific risk/operational profiles:
Gamma-sterilized disposable advantages for Grade A:
Autoclavable reusable advantages for Grade A:
Decision framework: If Grade A area is small (<200 m²) and mopping frequency is low (2–3× per week), disposables justify premium cost through investigation risk reduction—a single EM failure investigation (\$8,000–\$15,000 cost) negates years of per-use savings. If Grade A area is large (>500 m²) or usage is high (daily mopping), reusable systems deliver strong ROI—but require robust autoclave validation, service life tracking, and laundering protocols. Multi-product or high-potency API facilities should default to disposables due to cross-contamination risk intolerance regardless of area size. Facilities with validated autoclave infrastructure and GMP laundry capabilities can safely use autoclavable systems in Grade A, accepting higher validation burden for long-term cost savings.
Sterilization validation follows a three-tier IQ/OQ/PQ framework:
QI (qualification d'installation): Verify autoclave meets specifications (chamber size, temperature range, pressure capability), confirm calibration of temperature probes and pressure gauges (within ±1°C and ±0.5 psi), document biological indicator lot qualification (species confirmation, population count, D-value and z-value certificates), verify steam quality (condensate conductivity <5 µS/cm, non-condensable gas content <3.5%).
OQ (Qualification Opérationnelle): Execute empty-chamber heat distribution studies (thermocouples at 9–12 locations throughout chamber, map temperature uniformity, identify cold spots—typically geometric center and near door). Run loaded-chamber heat penetration studies with mop loads in worst-case configuration (maximum mop count, tightest packing, autoclave pouches if used). Place thermocouples at suspected cold spots (center of tightly stacked mops, center of pouches). Confirm minimum temperature ≥121°C and minimum exposure time ≥15 min achieved at all locations. Calculate F₀ (cumulative lethality) from time-temperature data; acceptance ≥8 min for steam cycles.
QP (Qualification de Performance): Run 3 consecutive successful cycles with worst-case loads. Place biological indicators (Géobacillus stearothermophilus spore strips or self-contained BIs, population ≥10⁶ CFU, D₁₂₁ ~1.5 min) at cold spots identified in OQ plus center and periphery of mop loads. Include positive control BI (unsterilized, incubated to confirm viability). After cycle, aseptically transfer BIs to growth medium (tryptic soy broth), incubate at 55–60°C for 7 days. Acceptance: all process BIs show no growth (indicating ≥6-log reduction); positive control shows growth (confirming BIs were viable). Document parametric data (time/temperature/pressure charts) showing cycle met validated parameters.
Routine monitoring: Ongoing sterilization assurance via: parametric release (every cycle’s time/temp/pressure data confirms validated parameters met), periodic BI runs (frequency per facility protocol—weekly, monthly, or per-batch), autoclave maintenance (annual preventive maintenance, steam quality testing quarterly, chamber leak testing semi-annually).
Regulatory inspectors examining autoclavable cleanroom mop validation expect:
1. Equipment qualification records: Autoclave IQ/OQ/PQ protocols with executed data, biological indicator lot certificates (species, D-value, z-value, expiration), autoclave maintenance records (PM schedules, calibration certificates for temperature/pressure instrumentation), steam quality test results.
2. Material qualification records: Vendor validation reports (particle generation per ISO 14644-14, autoclave durability studies, chemical compatibility matrices), material certificates of analysis and conformance, service life determination studies (dimensional stability, mechanical strength retention, visual integrity across qualified cycle count).
3. Process validation records: Laundering validation (demonstrating residue removal to below detection limits), autoclave cycle qualification (heat distribution and penetration studies for mop loads), worst-case load definition (maximum mop count, packaging configuration), acceptance criteria for parametric and BI data.
4. Routine monitoring records: Batch records for each sterilization cycle (date, operator, cycle parameters, load description, BI results if applicable), cycle count tracking logs (linking mop serial numbers or lot codes to cumulative cycles, retirement at qualified limit), visual inspection records (periodic inspection for tears, edge degradation, discoloration), EM trending (particle counts and bioburden data correlated to mopping operations).
5. Standard Operating Procedures: Autoclave operation SOP (loading, cycle selection, unloading, hold times), laundering SOP (wash parameters, water quality requirements, detergent specifications), mop use and storage SOP (room assignments, sterile handling technique, storage conditions/hold times), retirement and disposal SOP (cycle count limits, visual defect criteria, disposal procedures).
6. Contamination Control Strategy (CCS): Risk assessment justifying autoclavable vs disposable selection per facility zone, equipment suitability statements (why chosen mop materials/sterilization method meet Annex 1 requirements), training records (operator qualification on mopping technique, autoclave operation, cycle tracking, inspection procedures).
7. Investigation records (if applicable): CAPA documentation for any EM failures traced to cleaning tools, OOS investigations when particle generation exceeded limits, sterilization failures (BI positive results, parametric deviations).
Auditors may ask: “How do you know your mops remain suitable through their service life?” (expect trending data showing stable particle generation across cycles). “What happens if this mop is accidentally used beyond its qualified cycle count?” (expect SOP describing deviation reporting, risk assessment, potential product impact evaluation). “How do you prevent cross-contamination between products/rooms?” (expect laundering validation data, segregation protocols, worst-case residue testing results).


