

Figura 1: Autoclave farmaceutica (SR-24C consolidata) con camera in acciaio inossidabile, pannello di controllo digitale con più manometri e design della porta a doppia cerniera. Le autoclavi convalidano la sterilizzazione dei panni per camere bianche attraverso il posizionamento di indicatori biologici, il monitoraggio parametrico (temperatura, pressione, tempo) e la qualificazione della configurazione del carico per raggiungere SAL 10⁻⁶.
L'autoclavaggio è la sterilizzazione a calore umido che utilizza vapore saturo sotto pressione per ottenere una letalità microbica convalidata. I cicli farmaceutici standard funzionano a 121–134°C (250–273°F) con una pressione relativa di 15–30 psi (103–207 kPa sopra l'atmosfera). A 121°C, il vapore penetra nei carichi porosi e si condensa su superfici più fredde, rilasciando calore latente che denatura le proteine e distrugge le strutture cellulari di batteri vegetativi, spore, funghi e virus.
La progettazione del ciclo mira a un livello di garanzia di sterilità (SAL) di 10⁻⁶, ovvero una probabilità ≤1 su 1.000.000 che un microrganismo vitale sopravviva al processo. La validazione utilizza indicatori biologici (BI) contenenti spore di Geobacillus stearothermophilus (precedentemente Bacillus stearothermophilus), un organismo resistente al calore con valore D₁₂₁ documentato (tempo di riduzione decimale a 121°C) tipicamente ≥ 1 minuto. Un approccio eccessivo fornisce una riduzione ≥ 12 log (12 volte il valore D) per soddisfare i requisiti SAL; gli approcci specifici del prodotto calcolano F₀ (minuti equivalenti a 121°C) in base alla carica batterica misurata e ai valori D.
Per i panni per camere bianche, il trattamento in autoclave svolge due funzioni: sterilizzazione terminale (raggiungendo SAL 10⁻⁶ per l'uso di Grado A/B) e ritrattamento tra un utilizzo e l'altro (rimuovendo la carica batterica acquisita durante la pulizia mantenendo le prestazioni del materiale). "Autoclavabile" significa che il materiale resiste all'esposizione ripetuta al vapore saturo a 121°C senza guasti funzionali, ma le dichiarazioni di marketing raramente specificano quanti cicli o quali parametri di prestazione vengono mantenuti.
L'Allegato 1 delle GMP UE, Sezione 4.29, impone che "disinfettanti e detergenti debbano essere sterili" se utilizzati in ambienti di Grado A e Grado B. “Sterile” in termini normativi significa SAL 10⁻⁶ dimostrato: non pulizia visiva, non carica batterica <10 CFU, ma garanzia probabilistica validata attraverso cicli overkill o calcoli di carica batterica/valore D.
La convalida SAL per i panni autoclavabili richiede:
Posizionamento degli indicatori biologici: BI posizionati nei punti freddi peggiori (identificati durante gli studi sulla distribuzione del calore) all'interno dei carichi di spazzoloni. Carichi fitti, tessuti a strati e buste sigillate creano problemi di penetrazione del vapore. La convalida conferma che tutti gli BI sono disattivati in esecuzioni consecutive.
Monitoraggio parametrico del ciclo: Registrazione continua della temperatura, della pressione e del tempo della camera. L'esposizione minima (tipicamente 15–30 minuti a 121°C o 3–10 minuti a 134°C) deve essere raggiunta in ogni punto del carico, con il calcolo F₀ che conferma la letalità cumulativa equivalente a ≥8–12 minuti.
Caricare la qualificazione della configurazione: Gli scenari peggiori (numero massimo di mop, imballaggio più denso, contenitori/sacchetti utilizzati nella pratica) devono essere convalidati. Un ciclo che sterilizza 10 teste di spazzolone sfuse potrebbe non riuscire quando 20 teste sono impilate o avvolte in buste per autoclave.
Monitoraggio BI di routine: Le analisi periodiche degli indicatori biologici (frequenza definita nel protocollo di validazione, spesso settimanale o per lotto) confermano l'efficacia della sterilizzazione in corso. Il monitoraggio ambientale della qualità dell'acqua dell'autoclave, della purezza del vapore e della carica batterica della camera integra il rilascio parametrico.
Le aree di grado C e D possono accettare mop disinfettati (non sterilizzati), ma le migliori pratiche farmaceutiche estendono sempre più la convalida SAL 10⁻⁶ agli strumenti di pulizia riutilizzabili in tutte le zone classificate per prevenire la migrazione della carica batterica dai gradi inferiori a quelli superiori.
Questi termini sono spesso fusi nelle specifiche di appalto, creando lacune nelle qualifiche che emergono durante gli audit:
Pulito: Visibilmente privo di terra, particolato e contaminazione grossolana. Ottenuto attraverso il lavaggio con detergenti di qualità farmaceutica, cicli di risciacquo convalidati e asciugatura in camera bianca. I panni “puliti” possono ancora contenere 10³–10⁶ CFU di carica batterica e generare centinaia di particelle per m². Accettabile per aree non classificate; insufficiente per le camere bianche classificate ISO.
Sterile: Convalidato SAL 10⁻⁶ tramite sterilizzazione terminale (autoclavaggio, irradiazione gamma, ossido di etilene). Test microbiologici (USP <71> test di sterilità) e il monitoraggio parametrico confermano l'assenza di organismi vitali. Per le aree di Grado A/B sono necessari mop sterili secondo l'Allegato 1, Sezione 4.29. La sterilità si deteriora nel tempo (data di scadenza) ed è compromessa da una conservazione impropria o da violazioni dell'imballaggio.
Autoclavabile: Il materiale resiste alla sterilizzazione a calore umido senza degradazione inaccettabile. Questa è una proprietà materiale, non uno stato di sterilità. Materiali autoclavabili può essere reso sterile attraverso cicli validati, ma “autoclavabile” da solo non significa “attualmente sterile” o “adatto all’uso farmaceutico”. Un asciugamano in poliestere di tipo consumer può sopravvivere all'autoclavaggio ma generare 10.000 particelle/m² e rilasciare fibre: tecnicamente autoclavabile, funzionalmente squalificato.
Le specifiche di approvvigionamento devono separare la capacità del materiale (“autoclavabile a 121°C per 50 cicli per dati di convalida”) dai risultati del processo (“sterilizzato a SAL 10⁻⁶ per ciclo convalidato”) e dal mantenimento delle prestazioni (“generazione di particelle <100/m² mantenuti attraverso una vita utile qualificata”).
I panni sterili monouso (irradiati con raggi gamma, confezionati singolarmente) raggiungono il SAL 10⁻⁶ grazie alla convalida del fornitore ed evitano completamente il problema del conteggio dei cicli. I sistemi autoclavabili riutilizzabili, tuttavia, devono mantenere le prestazioni per oltre 50-200 cicli per giustificare l'investimento di capitale e la complessità operativa.
Driver economico: Reusable mops cost \$60–\$150 per head but deliver \$1–\$3 per use when amortized over 100–200 uses (including laundering and autoclave costs). Single-use mops cost \$15–\$30 per use. For a 1,000 m² Grade C area mopped 5× per week (260 uses/year), reusable systems save \$3,000–\$7,000 annually per mop. Facilities mopping large areas (pharmaceutical manufacturing suites, biologics production zones, device assembly cleanrooms) realize five-figure annual savings with reusable systems—but only if mops survive the full qualified cycle count without premature failure.
Autista operativo: Le strutture dotate di autoclavi e lavanderia interne possono consegnare mop riutilizzabili durante la notte, supportando programmi di pulizia giornalieri senza grandi buffer di inventario. I panni monouso sterilizzati a raggi gamma richiedono tempi di consegna da parte del fornitore di 2-4 settimane e scorte di sicurezza più grandi, complicando la gestione dell'inventario per le operazioni su più turni.
Driver normativo: L'Allegato 1 Sezione 4.20 definisce la durata di servizio dei materiali di consumo come "il periodo di tempo o il numero di cicli per i quali un materiale di consumo per camere bianche è idoneo all'uso". Il QA deve documentare i limiti del ciclo, il monitoraggio del degrado e i criteri di pensionamento. I panni classificati per 50 cicli ma utilizzati per 80 cicli senza riqualificazione creano risultati di audit, anche se visivamente "hanno un bell'aspetto".
I materiali di marketing pubblicizzano la “autoclavabilità” come caratteristica premium, implicando l’idoneità alla produzione asettica. La realtà normativa è più sfumata:
Idea sbagliata 1: tutti i materiali autoclavabili sono equivalenti. I materiali sopravvivono all'autoclavaggio attraverso diversi meccanismi. Il poliestere si basa su un'elevata temperatura di transizione vetrosa (Tg ~250°C) e su una struttura idrofobica che resiste alla penetrazione del vapore. Il polipropilene utilizza una struttura cristallina e additivi stabilizzanti il calore. Le miscele di microfibra poliestere/poliammide dipendono da rapporti bilanciati di copolimeri: lievi modifiche alla formulazione fanno sì che un materiale duri 100 cicli, un altro fallisca dopo 20. “Autoclavabile” senza una convalida documentata del ciclo non ha senso.
Idea sbagliata 2: se non si scioglie, è qualificato. La stabilità dimensionale è necessaria ma insufficiente. I panni possono mantenere la forma pur subendo danni alle fibre (aumento della generazione di particelle da 60 a 300 particelle/m²), degradazione chimica (perdita di resistenza alla trazione, diventano fragili) o accumulo di residui (legano i disinfettanti, ospitano biofilm). La qualificazione delle prestazioni tiene traccia della generazione di particelle, della resistenza meccanica e della pulizia microbica, non solo dell'integrità visiva.
Idea sbagliata 3: Sterile = libero da contaminazioni per sempre. La sterilità si applica al momento del completamento della sterilizzazione. Il raffreddamento incontrollato, la conservazione non sterile o le violazioni dell'imballaggio introducono la ricontaminazione. L'Allegato 1 richiede che i materiali sterili siano "utilizzati immediatamente" o confezionati/conservati in condizioni convalidate con tempi di conservazione definiti. I panni autoclavati rimossi dalla camera e lasciati scoperti diventano non sterili entro poche ore.
Idea sbagliata 4: i panni di grado C/D non necessitano di mop autoclavabili convalidati. Mentre l’Allegato 1 richiede esplicitamente la sterilità per il Grado A/B, le valutazioni del rischio della strategia di controllo della contaminazione (CCS) estendono sempre più la sterilizzazione convalidata al Grado C/D per prevenire la migrazione della carica batterica. I panni utilizzati nelle sale di vestizione di Grado D trasportano la contaminazione al personale che poi entra nelle aree di produzione di Grado B. I team di QA che convalidano i programmi di pulizia dell'intera struttura considerano la qualificazione degli strumenti autoclavabili come un requisito a livello di sistema, non solo come una specifica della zona asettica.
I quadri normativi convergono su un unico requisito: gli strumenti di pulizia utilizzati nelle aree classificate devono essere convalidati per non introdurre contaminazioni. I panni autoclavabili soddisfano questo obiettivo attraverso tre percorsi di controllo:
Allegato 1 GMP UE (in vigore da agosto 2023) stabilisce la linea di base della sterilità. Sezione 4.29: “I disinfettanti e i detergenti devono essere sterili se utilizzati nelle aree di grado A e B”. La sezione 4.20 si estende ai materiali di consumo: "I materiali utilizzati devono essere selezionati per ridurre al minimo la generazione di particelle e microrganismi... Il numero di cicli di lavaggio/sterilizzazione a cui possono essere sottoposti gli indumenti per camere bianche dovrebbe essere definito in base alla loro qualifica." I panni autoclavabili rendono operativo tutto ciò consentendo una sterilizzazione convalidata e una durata di servizio definita.
ISO 14644-5 (Operazioni) richiede che “i processi di pulizia siano convalidati” e che “i materiali e le attrezzature utilizzate per la pulizia siano idonei per la classificazione delle camere bianche”. La norma ISO 14644-18 (Valutazione dell'idoneità dei materiali di consumo) fornisce il quadro di valutazione: i materiali di consumo devono dimostrare emissioni controllate (particelle, organismi vitali, residui chimici) e durata di servizio documentata. I sistemi autoclavabili soddisfano i requisiti ISO combinando la qualificazione del materiale (bassa generazione di particelle) con la convalida della sterilizzazione (controllo della carica batterica).
Rapporto tecnico PDA 70 (Convalida della pulizia) affronta il ritrattamento degli strumenti di pulizia riutilizzabili. La norma TR 70 specifica che le strutture devono convalidare i processi di lavaggio/sterilizzazione per rimuovere sporco, residui e carica batterica entro limiti definiti, dimostrare che il ritrattamento non degrada le prestazioni degli strumenti (generazione di particelle, capacità di assorbimento, integrità strutturale) e stabilire criteri di pensionamento (cicli massimi, punti di controllo di ispezione). I protocolli di validazione dei mop autoclavabili implementano direttamente la guida TR 70.
Le strutture farmaceutiche sono suddivise in zone a rischio di contaminazione: i nuclei asettici di Grado A (aghi di riempimento, vaschette con tappo) operano con un flusso d'aria unidirezionale con i limiti più stretti di particelle e microbi; Gli sfondi di Grado B (stanze circostanti il Grado A) forniscono una protezione secondaria; Il grado C supporta la preparazione della lavorazione asettica; Il grado D copre il confezionamento finale e la composizione non sterile.
I panni non sterili o non adeguatamente sterilizzati creano percorsi di migrazione della carica batterica:
Scenario 1: Contaminazione di Grado C → Grado B. Uno spazzolone utilizzato in un'area di preparazione dei materiali di grado C (limite di carica batterica: ≤100 CFU/m³ di aria attiva) raccoglie gli organismi ambientali (sporigeni Bacillo specie, muffe ambientali, flora cutanea eliminata dal personale in camice). Se il mop viene “disinfettato” con IPA al 70% ma non sterilizzato, le spore sopravvissute rimangono vitali. Lo stesso spazzolone utilizzato nel Grado B (limite di carica batterica: ≤10 CFU/m³) introduce spore nei pavimenti direttamente adiacenti alle zone di Grado A. Le spore si aerosolizzano durante il lavaggio, contaminano i camici e si trasferiscono al Grado A durante l'ingresso del personale/materiale.
Scenario 2: contaminazione incrociata tra linee di prodotti. Un impianto produce antibiotici a base di penicillina in una suite e antibiotici cefalosporinici in un'altra. La contaminazione crociata da beta-lattamici è un segnale di allarme normativo; anche tracce di penicillina nei prodotti a base di cefalosporine scatenano reazioni allergiche in pazienti sensibilizzati. I panni utilizzati nelle aree della penicillina e poi “puliti” con detergente trattengono residui API che migrano nelle aree delle cefalosporine. La sterilizzazione in autoclave a 121°C combinata con il lavaggio convalidato rimuove i residui al di sotto dei limiti di rilevamento HPLC, interrompendo la catena di contaminazione incrociata.
Scenario 3: Formazione di biofilm in strumenti non sterilizzati. I panni conservati umidi o non completamente sterilizzati sviluppano biofilm, comunità microbiche racchiuse nella matrice resistenti ai disinfettanti. Pseudomonas, Burkholderia e altri organismi associati all'acqua colonizzano le fibre dello spazzolone, l'interno dei secchi e i meccanismi di strizzazione. I batteri del biofilm si disperdono durante l'uso, contaminando i pavimenti e provocando errori nel monitoraggio ambientale. I cicli in autoclave interrompono i biofilm attraverso la distruzione termica e la penetrazione del vapore, prevenendo fonti di contaminazione cronica.
I sistemi autoclavabili prevengono questi scenari garantendo che ogni spazzolone che entra in un'area classificata sia a SAL 10⁻⁶, eliminando la contaminazione vitale prima dell'uso.
L'efficacia disinfettante dipende dalla concentrazione, dal tempo di contatto e dall'assenza di interferenze. I materiali del mop influenzano tutti e tre:
La perdita di particelle neutralizza i disinfettanti. I panni che generano oltre 1.000 particelle/m² rilasciano frammenti di fibre, residui tessili e particelle di polimeri nelle soluzioni disinfettanti. Le particelle assorbono i composti di ammonio quaternario (quat), riducendo la concentrazione attiva libera al di sotto delle soglie di efficacia convalidate. Il perossido di idrogeno si decompone sulle fibre di cellulosa e su alcune superfici polimeriche. Genera poliestere con bordi sigillati autoclavabile <100 particelle/m², riducendo al minimo il legame del disinfettante e mantenendo l'attività della soluzione durante tutto il ciclo di pulizia.
Le sostanze chimiche rilasciabili compromettono la garanzia di sterilità. Alcuni polimeri rilasciano plastificanti, stabilizzanti o prodotti di degradazione che inattivano i disinfettanti o promuovono la crescita microbica. Il polipropilene di bassa qualità rilascia antiossidanti che neutralizzano gli sporicidi a base di perossido. I componenti in microfibra di poliammide possono rilasciare oligomeri di nylon. I materiali di grado farmaceutico autoclavabili sono convalidati per estraibili/liscibiliabili (E&L) secondo ICH Q3D e USP <661>, garantendo l'assenza di interferenze con i detergenti.
La ritenzione delle fibre previene la contaminazione incrociata. I panni in microfibra non autoclavabili si degradano in superfici appiccicose che trattengono residui che legano le polveri API, i detergenti e la contaminazione microbica. Il poliestere autoclavabile convalidato resiste alla ritenzione dei residui attraverso le superfici lisce delle fibre e la chimica idrofobica, consentendo un lavaggio accurato e prevenendo il riporto tra un utilizzo e l'altro.
I programmi di monitoraggio ambientale (EM) tengono traccia del conteggio delle particelle, dei campioni vitali di aria/superficie e della contaminazione microbica del personale. I guasti EM legati agli strumenti di pulizia seguono tre modelli:
Escursioni di particelle durante il lavaggio. I panni non convalidati generano esplosioni di particelle quando bagnati, strizzati o trascinati sui pavimenti. Le aree di Classe ISO 5 (≤3.520 particelle ≥0,5 µm/m³) hanno margine zero; un mop che rilascia 500 particelle/m² spinge temporaneamente i conteggi a livello del pavimento oltre i limiti. Anche se l’escursione si risolve entro 30 minuti (la filtrazione HEPA rimuove le particelle), avvia cicli di indagine, documentazione CAPA e potenziali blocchi della produzione. Generazione di mop in poliestere a basso rilascio di fibre autoclavabili <50 particelle/m² eliminano questa modalità di guasto.
La carica batterica post-pulizia aumenta. I guasti EM si verificano quando i tamponi superficiali o le piastre di contatto mostrano un numero di CFU più elevato dopo la pulizia rispetto a prima, prova che i panni hanno ridistribuito la contaminazione anziché rimuoverla. Cause principali: sterilizzazione inadeguata (spazzoloni che contengono carica batterica), crescita di biofilm nei sistemi di spazzolone o inattivazione del disinfettante da parte di strumenti contaminati. I panni validati in autoclave a SAL 10⁻⁶ eliminano la variabile "strumento contaminato", semplificando le indagini e riducendo i risultati falsi positivi.
Tendenze croniche della carica batterica a basso livello. Le strutture che utilizzano mop riutilizzabili non sterilizzati spesso vedono una carica batterica persistente di grado C/D (campioni di aria di 30–50 CFU/m³, piastre di contatto da 10–20 CFU) che resiste al miglioramento nonostante i protocolli di disinfezione convalidati. La fonte: i panni che accumulano organismi resistenti (formatori di spore, specie di biofilm) attraverso una sterilizzazione incompleta. Il passaggio a sistemi autoclavabili con cicli validati a 121°C riduce in genere la carica batterica di base del 50-70%, migliorando i margini di conformità EM.
I team QA farmaceutici che qualificano i panni autoclavabili devono documentare quattro attributi prestazionali:
1. Resistenza al calore durante il conteggio dei cicli qualificati. I protocolli IQ/OQ/PQ includono:
2. Stabilità della dispersione delle particelle. La norma ISO 14644-14 (Valutazione dell'idoneità all'uso delle apparecchiature in base alla concentrazione di particelle disperse nell'aria) fornisce il metodo di prova: utilizzare le testine per spazzoloni in un ambiente controllato con contatori ottici di particelle che misurano le concentrazioni a valle. Criteri di accettazione: <100 particelle ≥0,5 µm/m² per uso ISO Classe 5–7, <200 particelle/m² per la Classe 8. Test di qualificazione dei panni all'inizio della vita utile e dopo ogni 20–25 cicli di autoclave per rilevare il degrado. I panni che superano i limiti di particelle vengono ritirati anche se mantengono l'integrità fisica.
3. Stabilità dimensionale e prestazioni funzionali. Il trattamento in autoclave provoca il ritiro dei polimeri nei materiali di bassa qualità. Misurare le dimensioni della testa del mop (lunghezza, larghezza, spessore) prima e dopo 10, 30, 50, 80 e 100 cicli; definire i limiti di tolleranza (tipicamente variazione dimensionale di ±5%). Testare i parametri funzionali: capacità di assorbimento del fluido (mL trattenuti per grammo di peso secco), efficienza di strizzatura (% di fluido rilasciato sotto pressione standardizzata) e sicurezza di fissaggio del telaio (forza di trazione richiesta per staccare il panno dal telaio). Il degrado oltre i limiti definiti innesca il pensionamento.
4. Compatibilità disinfettante post-autoclave. I programmi di pulizia farmaceutica ruotano i disinfettanti (IPA, quat, perossido, candeggina) per prevenire la resistenza microbica. I test di validazione simulano l'esposizione sequenziale nel caso peggiore: autoclave → 70% IPA → autoclave → 5% H₂O₂ → autoclave → candeggina a 1.000 ppm → autoclave, ripetendosi per 50 cicli. Confermare che la generazione delle particelle, l'integrità visiva e la resistenza meccanica rimangano entro i criteri di accettazione. I materiali che superano i test eseguiti esclusivamente in autoclave ma non superano il test combinato autoclave + esposizione chimica vengono squalificati.

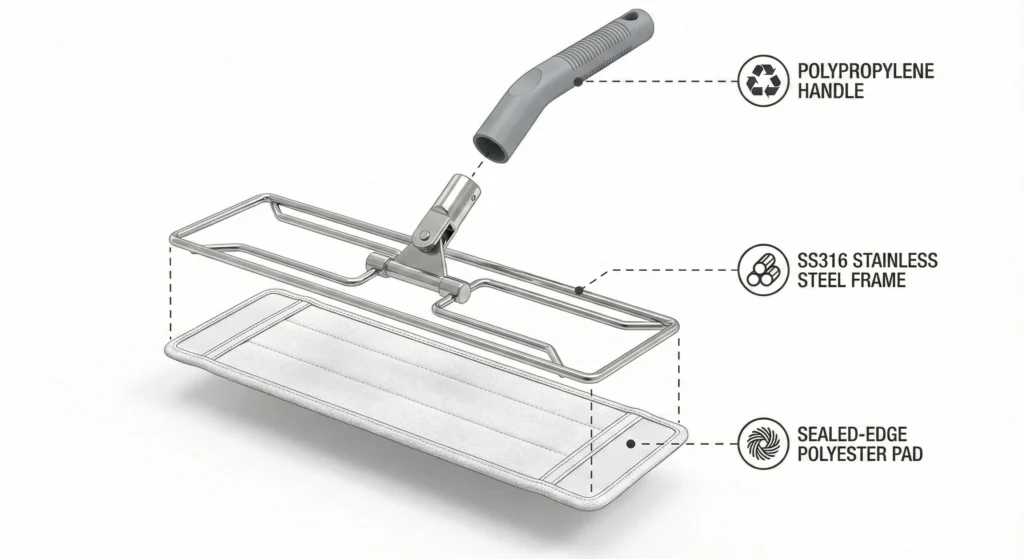
Figura 2: Testa del mop in poliestere con bordi sigillati che mostra la struttura perimetrale termosaldata e il fissaggio del telaio in alluminio. I bordi sigillati impediscono la perdita di fibre e la generazione di particelle, mantenendoli inalterati <100 particelle/m² attraverso 50–100 cicli in autoclave a 121°C. Questa costruzione è fondamentale per la conformità GMP farmaceutica secondo i requisiti di generazione di particelle ISO 14644-14.
Il poliestere domina le testine per spazzoloni autoclavabili nel settore farmaceutico perché combina in modo unico resistenza al calore, compatibilità chimica e bassa generazione di particelle.
Chimica dei materiali: Il poliestere polietilene tereftalato (PET) ha una temperatura di transizione vetrosa (Tg) di ~80°C e un punto di fusione di ~260°C. Alle temperature dell'autoclave (121–134°C), il poliestere rimane nel suo stato solido cristallino, ben al di sotto del punto di fusione. La struttura aromatica del polimero e i legami esteri idrofobici resistono all’idrolisi dovuta all’esposizione al vapore. Il poliestere a filamento continuo ad alto peso molecolare (utilizzato nei panni per uso farmaceutico) mantiene la resistenza alla trazione >70% dopo 100 cicli in autoclave.
Costruzione con bordi sigillati: Fondamentale per il controllo delle particelle. I bordi tagliati espongono le estremità delle fibre che si sfilacciano e rilasciano particelle durante il lavaggio. I panni per mocio di grado farmaceutico utilizzano perimetri termosaldati (tagliati al laser e incollati termicamente) o saldatura a ultrasuoni per incapsulare tutti i bordi. Alcuni modelli utilizzano la lavorazione a maglia a ciclo continuo (costruzione tubolare senza bordi tagliati). I bordi sigillati impediscono il disfacimento e la generazione di particelle, mantenendolo <80 particelle/m² per 50–100 cicli.
Specifiche prestazionali:
Specifiche di approvvigionamento: "100% poliestere o misto a predominanza di poliestere (≥90%), struttura a filamento continuo, bordi sigillati (termosaldati, saldati a ultrasuoni o a maglia a ciclo continuo), qualificato per 50-100 cicli in autoclave a 121°C in base ai dati di convalida del fornitore, generazione di particelle <100/m² secondo ISO 14644-14 mantenuti per tutta la durata di servizio qualificata."
I panni in microfibra (misti di poliestere/poliammide, tipicamente 80/20 o 70/30) offrono un'assorbenza superiore (6–8 volte il peso secco) e una cattura dello sporco rispetto al 100% poliestere. Tuttavia, la microfibra presenta sfide per la validazione dell’autoclave:
Degradazione della poliammide (nylon).: La poliammide 6 e 6,6 (comuni componenti in microfibra) hanno una resistenza al calore inferiore rispetto al poliestere. La Tg del nylon è di 50–60°C con punti di fusione di 220–260°C, più vicini alla temperatura dell'autoclave. L'esposizione ripetuta a 121°C provoca la scissione della catena (riduzione del peso molecolare), l'infragilimento e la fusione delle fibre. L'imaging SEM della microfibra dopo 20 cicli in autoclave mostra l'aggregazione dei filamenti e danni alla superficie.
Generazione accelerata di particelle: Gli studi documentano un aumento della generazione di particelle di microfibra da ~100 particelle/m² (nuovo) a 300–800 particelle/m² dopo 20–40 cicli in autoclave, compromettendo le prestazioni per gli ambienti ISO Classe 5–7. La struttura a fibra divisa (le microfibre vengono divise meccanicamente per creare fessure per la cattura del suolo) si delamina sotto stress termico, rilasciando frammenti di fibre inferiori al micron.
Ritenzione dei residui: La microfibra danneggiata diventa appiccicosa, trattenendo residui di disinfettante, polveri API e terreno organico. Ciò aumenta il rischio di carica batterica (i residui organici supportano la crescita microbica) e il potenziale di contaminazione incrociata (trasferimento di residui tra i cicli di pulizia).
Vita utile limitata: Pharmaceutical-grade microfiber qualified for autoclaving typically achieves 30–50 cycles—lower than polyester’s 50–100 cycles. Cost per use remains competitive due to lower unit cost (\$25–\$80 vs \$60–\$150 for polyester), but facilities must track cycle counts rigorously and retire mops earlier.
Applicazioni consigliate: I panni autoclavabili in microfibra sono accettabili per le aree di Classe ISO 7–8 (Grado C/D) in cui i vantaggi di una maggiore assorbenza superano la durata di servizio ridotta e la generazione di particelle <200/m² soddisfa i requisiti di classificazione. Le applicazioni di grado A/B dovrebbero utilizzare poliestere; il rischio di escursioni di particelle a metà vita utile con la microfibra è inaccettabile nelle zone asettiche.
Requisiti di qualificazione: Richiedere dati di convalida del fornitore che mostrino le curve di generazione delle particelle da 0 a cicli di fine vita qualificati (ad esempio, 0, 10, 20, 30, 40, 50 cicli), prove visive/SEM dell'integrità delle fibre e test di stabilità dimensionale. Stabilire protocolli interni di monitoraggio e ispezione del ciclo per rilevare il degrado precoce.
I telai per spazzoloni collegano le teste ai manici e devono resistere a oltre 200 cicli di autoclave senza corrosione, deformazioni o guasti meccanici.
Specifiche dei materiali: acciaio inossidabile SS316 (18% cromo, 14% nichel, 2,5% molibdeno) o SS304 (18% cromo, 8% nichel). L'SS316 offre una resistenza alla corrosione superiore in ambienti ad alto contenuto di cloruri (importante per le strutture che utilizzano sporicidi a base di candeggina); SS304 è accettabile per i programmi contenenti solo IPA/quat/perossido.
Costruzione: I telai monopezzo saldati o piegati in continuo eliminano le connessioni filettate e le fessure che intrappolano la carica batterica. Il fissaggio della testa dello spazzolone deve utilizzare tasche sigillate (manicotti in poliestere) o meccanismi a clip lisci, senza velcro esposto o chiusure a strappo che ospitano contaminazione e rilasciano particelle.
Durata in autoclave: SS316/SS304 resiste a oltre 200 cicli in autoclave a 121°C senza degrado funzionale. La passivazione (trattamento chimico che forma uno strato protettivo di ossido di cromo) può essere necessaria dopo 100-150 cicli se compaiono scolorimento superficiale o microvaiolature, ma l'integrità meccanica e le prestazioni di generazione delle particelle rimangono accettabili.
Costo: \$70–\$200 per frame (40–60 cm width). Higher upfront cost than polypropylene (\$25–\$80), but amortized over 200+ cycles vs 50–100 cycles for PP, stainless steel offers lower total cost of ownership.
Specifiche di approvvigionamento: "Acciaio inossidabile SS316 o SS304, costruzione monopezzo saldata o a piegatura continua, attacco della testa del mocio sigillato (senza velcro esposto), finitura superficiale elettrolucidata o passivata, qualificato per oltre 200 cicli in autoclave a 121°C."
Anodized aluminum frames offer lighter weight (150–250g vs 300–500g for stainless steel) and lower cost (\$40–\$120), but present qualification challenges:
Corrosione indotta dall'autoclave: L'anodizzazione (rivestimento elettrochimico di ossido) protegge l'alluminio dall'ossidazione, ma il vapore a 121°C degrada gradualmente lo strato anodico. Cicli ripetuti provocano vaiolature, formazione di ossido bianco e rugosità superficiale, aumentando la generazione di particelle e creando depositi di carica batterica.
Ciclo di vita limitato: I telai in alluminio anodizzato di grado farmaceutico in genere raggiungono 50-100 cicli in autoclave prima che il degrado della superficie li squalifica. Ciò corrisponde alla durata utile della testina in poliestere, consentendo il ritiro sincronizzato, ma non offre alcun vantaggio rispetto ai telai in polipropilene a costi simili.
Incompatibilità chimica: L'alluminio si corrode rapidamente in ambienti alcalini. Le strutture che utilizzano detergenti alcalini per il bucato o ipoclorito di sodio (candeggina, che genera alcalinità attraverso l'idrolisi) dovrebbero evitare i telai in alluminio. Anche le superfici anodizzate falliscono in caso di esposizione prolungata alla candeggina.
Applicazioni consigliate: Applicazioni di classe ISO 7–8 con programmi di disinfezione solo IPA/quat e flussi di lavoro sensibili al peso (ad esempio, pulizia dei soffitti, pulizia delle pareti che richiedono maniglie a portata estesa). Le applicazioni di grado A/B dovrebbero utilizzare acciaio inossidabile per evitare rischi di corrosione a metà vita utile.
Le maniglie collegano i telai agli operatori e devono essere autoclavabili, ergonomiche e sigillate contro l'infiltrazione di carica batterica.
Specifiche dei materiali: Polipropilene (PP) ad alta temperatura formulato con stabilizzanti termici, tipicamente temperatura di transizione vetrosa ~0°C e punto di fusione ~165°C. Il PP standard si scioglie o si deforma a 121°C; Il PP autoclavabile di grado farmaceutico utilizza copolimeri e stabilizzanti per mantenere la rigidità alle temperature di sterilizzazione.
Costruzione: Design monopezzo per estrusione o stampaggio a iniezione, senza cavità cave o tappi filettati che intrappolano umidità e carica batterica. Il fissaggio al telaio deve utilizzare connessioni filettate sigillate con guarnizioni autoclavabili o gruppi telaio-impugnatura stampati in un unico pezzo.
Durata in autoclave: Il PP ad alta temperatura resiste a 50–100 cicli a 121°C. Il degrado si manifesta come fragilità, screpolature superficiali e sfilacciamenti del filo sui punti di attacco. L'ispezione visiva dopo ogni 20-25 cicli rileva i primi segni di guasto.
Manici in acciaio inox vs polipropilene: SS316 handles (120–150 cm, \$80–\$150) withstand 200+ cycles and offer superior chemical resistance, but are heavier (400–600g) and costlier. Autoclavable PP handles (\$30–\$70, 150–250g) provide ergonomic benefits and adequate service life for Grade C/D applications. Facilities should match handle cycle life to frame cycle life—pairing 50-cycle PP handles with 200-cycle stainless frames creates waste; pairing 100-cycle PP with 100-cycle polyester mops optimizes synchronized retirement.
Specifiche di approvvigionamento: "Polipropilene autoclavabile (formulazione ad alta temperatura) o acciaio inossidabile SS316, costruzione sigillata in un unico pezzo, qualificato per ≥50 cicli in autoclave a 121°C, filettature di fissaggio del telaio sigillate con guarnizioni autoclavabili."
I materiali autoclavabili devono resistere alla rotazione dei disinfettanti farmaceutici senza degradazione cumulativa:
Alcol isopropilico (IPA) al 70%: Utilizzo quotidiano in aree di Grado A/B/C. Poliestere, acciaio inossidabile e PP autoclavabile mostrano un'eccellente compatibilità: nessun rigonfiamento, scolorimento o perdita di resistenza dopo oltre 100 cicli di esposizione. La poliammide in microfibra può gonfiarsi leggermente ma rimane funzionale.
Perossido di idrogeno (H₂O₂, 3–10%): Pulizia sporicida settimanale. Il poliestere e l'SS316 resistono all'ossidazione del perossido. Il PP autoclavabile mostra uno sfarinamento graduale della superficie (sbiancamento) dopo oltre 50 esposizioni al perossido, ma mantiene l'integrità meccanica. La poliammide in microfibra si degrada più velocemente: scolorimento giallastro e perdita di resistenza dopo 30-50 cicli. L'autoclave combinata + lo stress del perossido accelera la degradazione della microfibra; limite a 30-40 cicli totali nei programmi di rotazione del perossido.
Composti di ammonio quaternario (quat, 200-2000 ppm): 2–3 volte la disinfezione generale settimanale. Ben tollerato da tutti i materiali autoclavabili. La gestione dei residui è fondamentale: i quat formano pellicole sulle superfici che riducono la successiva attività disinfettante. I protocolli di riciclaggio convalidati devono rimuovere i residui quat tra un utilizzo e l'altro.
Ipoclorito di sodio (candeggina, 500–5000 ppm): Uso sporicida ad ampio spettro 1–2 volte a settimana. Il poliestere resiste alla candeggina ma mostra un ingiallimento graduale e una perdita di resistenza alla trazione del 20–30% dopo oltre 50 esposizioni a >1000 ppm. SS316 resiste alla corrosione da cloruri; L'SS304 può mostrare vaiolature dopo oltre 100 esposizioni superiori a 2000 ppm. Il PP e la microfibra autoclavabili si degradano rapidamente con la candeggina provocando screpolature superficiali, fragilità e generazione accelerata di particelle. Le strutture con CCS ad alto utilizzo di candeggina dovrebbero specificare telai SS316, testine per spazzoloni in poliestere al 100% e limitare la durata utile dello spazzolone a 50-70 cicli quando la candeggina >1000 ppm vengono utilizzati abitualmente.
Approccio di validazione: Creare una matrice di compatibilità che documenti il superamento/fallimento per ciascuna combinazione materiale + disinfettante, con "superamento" definito come: nessuna degradazione visibile (crepe, ingiallimento, cambiamento della struttura della superficie oltre i limiti accettabili), generazione di particelle <100/m² mantenuti, mantenimento delle resistenze meccaniche >70%, dopo 50 cicli di esposizione sequenziale nel caso peggiore (autoclave → disinfettante → autoclave).
Il ciclo a 121°C/15–30 minuti è il cavallo di battaglia dell’autoclavaggio farmaceutico, poiché bilancia la letalità convalidata con la conservazione del materiale.
Parametri del ciclo: vapore saturo a 121°C (250°F) a una pressione relativa di 15 psi (103 kPa sopra l'atmosfera), tempo di esposizione 15–30 minuti a seconda della densità di carico e dei requisiti di penetrazione del vapore. F₀ (letalità cumulativa equivalente all'esposizione a 121°C) raggiunge tipicamente 8-15 minuti per carichi porosi come le teste dei mocio.
Perché 121°C: A questa temperatura, G. stearothermophilus le spore (l'indicatore biologico standard per la sterilizzazione a vapore) mostrano un valore D di circa 1,5 minuti (tempo per ottenere una riduzione di 1 log o del 90%). Un'esposizione di 15 minuti offre una riduzione di 10 log; 30 minuti forniscono una riduzione di 20 log: un livello eccessivo che garantisce SAL 10⁻⁶ anche con elevata carica batterica o scarsa penetrazione del vapore.
Tolleranza del materiale: Poliestere, SS316 e PP autoclavabile tollerano tutti 121°C senza danni acuti. Questa è la base di riferimento per la qualifica: i materiali che falliscono a 121°C vengono squalificati indipendentemente dai vantaggi in termini di costi o prestazioni.
Qualificazione del ciclo: IQ/OQ convalida l'attrezzatura dell'autoclave (distribuzione della temperatura, qualità del vapore, integrità della guarnizione della porta). Il PQ convalida carichi specifici: imballare le teste del mocio nella configurazione peggiore (conteggio massimo, disposizione più compatta, busta se utilizzata nella pratica), posizionare gli BI al centro geometrico e alla periferia, eseguire 3 cicli consecutivi, confermare che tutti gli BI siano disattivati e che il F₀ minimo sia raggiunto in tutte le posizioni dei sensori. Documentare le registrazioni del ciclo (grafici tempo/temperatura/pressione) e i risultati BI per l'ispezione normativa.
La sterilizzazione a ciclo breve ad alta temperatura (134°C/3–10 minuti) viene utilizzata in alcuni impianti farmaceutici per aumentare la produttività dell'autoclave.
Parametri del ciclo: 134°C (273°F) a 30 psi (207 kPa sopra l'atmosfera), tempo di esposizione 3–10 minuti. Equivalenza F₀: 3 minuti a 134°C forniscono approssimativamente la stessa letalità di 30 minuti a 121°C (a causa della relazione esponenziale tra temperatura e valore D per valore z ~10°C per le spore).
Rischio materiale: Una temperatura più elevata accelera la degradazione del polimero. Il poliestere mantiene l'integrità ma mostra uno sbiadimento del colore e una perdita di resistenza alla trazione più rapidi: durata di 50 cicli a 134°C rispetto a durata di 100 cicli a 121°C. Il PP autoclavabile si avvicina al punto di fusione (165°C); la durata utile scende a 30-50 cicli, con rischio di deformazione se la temperatura della camera supera i limiti o il raffreddamento è troppo rapido. La poliammide in microfibra si degrada gravemente: la fusione delle fibre e l'aumento della generazione di particelle compaiono dopo 10-20 cicli a 134°C.
Applicazioni consigliate: Cicli a 134°C sono accettabili per telai/maniglie in acciaio inossidabile (nessuna degradazione) e mop in poliestere a filamento continuo premium dove la durata di 50 cicli è sufficiente. Evitare 134°C per componenti in microfibra, poliestere di qualità standard e polipropilene. Se le autoclavi della struttura funzionano a 134°C per altri carichi (strumenti chirurgici, vetreria), stabilire cicli separati a 121°C per i panni per camere bianche o accettare una durata di servizio ridotta e tenere traccia dei conteggi dei cicli di conseguenza.
Validazione: Stesso quadro IQ/OQ/PQ dei cicli a 121°C. Posizionamento BI fondamentale: 134°C riducono il margine di sicurezza per i punti freddi. Gli studi sulla durata di servizio devono essere condotti a 134°C per determinare i limiti di ciclo effettivi; non estrapolare dai dati di 121°C.
I materiali si degradano cumulativamente durante i cicli dell'autoclave. La determinazione della durata di servizio richiede la convalida dell'invecchiamento accelerato:
Progettazione dello studio sull'invecchiamento: Testare i panni a intervalli per tutta la vita utile prevista: 0 cicli (riferimento), 20 cicli, 40 cicli, 60 cicli, 80 cicli, 100 cicli, misurando:
Tracciare le metriche delle prestazioni rispetto al conteggio dei cicli per identificare le curve di degrado. La durata utile del panno è definita come il numero di cicli in cui qualsiasi parametro supera i criteri di accettazione, in genere quando la generazione di particelle raggiunge 100/m² (per l'uso ISO 5–7) o la resistenza meccanica scende al di sotto del 70% dell'originale.
Tipici modelli di degrado:
I fattori scatenanti della riqualificazione: Se i panni in uso mostrano un degrado inaspettato (escursioni di particelle, telai rotti, scolorimento prematuro), interrompere l'uso e indagare. Possibili cause: superamenti della temperatura dell'autoclave, problemi di qualità del vapore (vapore surriscaldato o vapore umido), contaminazione con sostanze chimiche incompatibili (ad esempio, esposizione alla candeggina non inclusa nella convalida originale) o modifiche alla formulazione del materiale del fornitore. Riqualificare utilizzando campioni freschi e, se necessario, rivedere i limiti del ciclo.
Il ritiro dei polimeri dovuto all'esposizione al vapore è una modalità di guasto comune per i panni di tipo non farmaceutico:
Meccanismo: I polimeri contengono stress residui derivanti dalla produzione (filatura, tessitura, termofissaggio). Il calore dell’autoclave fornisce energia affinché le catene polimeriche si rilassino verso conformazioni a energia inferiore, manifestandosi come contrazione dimensionale. Il poliestere di bassa qualità può ridursi del 5–15% in lunghezza/larghezza dopo 5–10 cicli; i materiali di grado farmaceutico utilizzano termofissaggio controllato e ricottura di distensione durante la produzione per ridurre al minimo lo stress residuo, limitando il ritiro a <3% su 100 cicli.
Impatto: le testine rimpicciolite del mop non si adattano più correttamente ai telai, creando punti di attacco allentati che generano particelle attraverso l'attrito. La superficie ridotta diminuisce la copertura del pavimento e la capacità del fluido. Il tessuto stretto aumenta la rigidità, riducendo la manovrabilità dell'operatore e l'efficienza di cattura delle particelle.
Prove di qualificazione: Misurare le dimensioni della testa del mop (lunghezza, larghezza, spessore in tre posizioni) a 0, 10, 20, 30, 50 cicli. Criterio di accettazione: <Variazione dimensionale del 5% grazie alla durata di servizio qualificata. Rifiuta i fornitori che non possono fornire dati di convalida delle differenze inventariali o che li mostrano >Restringimento del 5% nei primi 10 cicli (che indica un trattamento termico di produzione inadeguato).
I telai metallici si guastano a causa della corrosione (discussa in precedenza nella sezione alluminio) o della deformazione meccanica:
Rottura del giunto saldato: I telai che utilizzano saldature a punti o a punti (anziché saldature continue) sviluppano crepe da tensione nei punti di saldatura dopo 30-50 cicli in autoclave. Il vapore penetra nelle fessure, accelerando la corrosione e il cedimento dei giunti. I telai per uso farmaceutico utilizzano la saldatura a cordone continuo o la struttura stampata/piegata in un unico pezzo.
Spelatura del filo: I punti di attacco dell'impugnatura filettata subiscono espansione/contrazione termica ciclica. L'acciaio inossidabile di bassa qualità (ad esempio SS201, un grado a basso contenuto di nichel commercializzato come "inossidabile") o le leghe di alluminio morbide eliminano le filettature dopo 20-40 cicli. L'SS316 e le leghe di alluminio ad alta resistenza mantengono l'integrità della filettatura per oltre 200 cicli.
Deformazione: Alluminio sottile (<2 mm) o i telai in acciaio stampato possono deformarsi a causa dei differenziali di pressione dell'autoclave, soprattutto durante il raffreddamento rapido. I telai deformati creano un contatto irregolare con il pavimento (riducendo l'efficacia della pulizia) e stressano i punti di attacco della testa dello spazzolone (provocando lacerazioni).
Prove di qualificazione: caricare i telai nell'autoclave alla massima densità operativa, eseguire 20 cicli, ispezionare eventuali crepe nelle saldature (test con liquidi penetranti), danni alla filettatura (misuratori passa/non passa) e deformazioni (misurazione della planarità sulla superficie di riferimento). Accettazione: nessun danno visibile, impegno del filo >80% dell'originale, deviazione di planarità <2 mm su tutta la lunghezza del telaio.
Le specifiche di approvvigionamento devono separare il marketing del fornitore dalla documentazione pronta per la convalida:
Dati del fornitore obbligatori:
Linguaggio delle specifiche di esempio:
"Testina del mocio per camera bianca autoclavabile: filamento continuo di poliestere al 100%, struttura con bordi sigillati (perimetro termosaldato o saldato a ultrasuoni), qualificata per un minimo di 50 cicli in autoclave a 121°C/30 minuti secondo lo studio di convalida del fornitore. Il fornitore deve fornire: (1) Rapporto sul test di generazione di particelle ISO 14644-14 che documenta <100 particles ≥0.5 µm/m² maintained through qualified cycle count, (2) dimensional stability data showing <5% length/width change through qualified cycles, (3) material certificates of analysis, (4) service life determination methodology and retirement criteria. Mop heads shall be supplied with lot-specific certificates of conformance and cycle tracking documentation enabling facility service life monitoring.”
Red flags in vendor claims:
Le strutture dovrebbero effettuare test pilota su piccole quantità (10-20 teste di spazzolone) con convalida interna in autoclave prima dell'adozione a livello di struttura. I test condotti dal QA identificano le lacune nei dati dei fornitori e verificano le prestazioni in condizioni di utilizzo reali (disinfettanti specifici per la struttura, apparecchiature per autoclavi, tecniche dell'operatore).
| Criterio | Riutilizzabile autoclavabile | Monouso sterilizzato a raggi gamma |
| Costo per utilizzo | \$2–\$7 (system cost amortized over 50–200 uses + laundering/autoclave) | \$15–\$30 (single use, vendor-sterilized) |
| Garanzia di sterilità | SAL 10⁻⁶ tramite convalida autoclave interna; richiede il monitoraggio della BI e il rilascio parametrico | SAL 10⁻⁶ tramite irradiazione gamma del fornitore (25–50 kGy); certificati di sterilità e registrazioni delle dosi forniti |
| Generazione di particelle | <100 particelle/m² se qualificato; degrada 30-100 cicli a seconda del materiale; richiede ripetuti test periodici | <50 particelle/m² (nessun problema di degrado; il monouso elimina la variabile dell'invecchiamento) |
| Rischio di contaminazione incrociata | Da basso a moderato; il lavaggio convalidato rimuove i residui <Limiti di rilevamento HPLC; richiede la separazione per stanza/prodotto | Zero; il monouso elimina il riporto da lotto a lotto |
| Complessità della SOP | Alto; richiede IQ/OQ/PQ dell'autoclave, monitoraggio del ciclo, convalida del riciclaggio, monitoraggio della durata di servizio, protocolli di pensionamento | Basso; ricevere solo ispezione e smaltimento |
| Inventario | Moderare; 3-5 volte la quantità di utilizzo giornaliero per supportare la rotazione di lavaggio/sterilizzazione (ad esempio, 30 panni per la struttura che ne utilizza 10 al giorno) | Alto; Fornitura per 1-2 settimane più scorte di sicurezza per i tempi di consegna del fornitore (ad esempio, 100-200 panni per struttura che ne utilizzano 10 al giorno) |
| Infrastrutture | Richiede un'autoclave convalidata, una lavanderia di livello farmaceutico (o un servizio in outsourcing) e uno stoccaggio controllato | Nessuna infrastruttura di sterilizzazione; richiede solo un'archiviazione controllata che soddisfi i requisiti di integrità/scadenza del pacchetto |
| Le migliori applicazioni | ISO 6–8 produzione su vasta area (>500 m² di pulizia giornaliera), strutture con capacità di autoclave esistente, operazioni sensibili ai costi | Nuclei asettici di grado A/B ISO 5, strutture API multiprodotto/ad alta potenza che richiedono zero rischi di contaminazione incrociata, strutture senza capacità di autoclave |
| Impatto ambientale | Minore volume dei rifiuti; i sistemi riutilizzabili generano rifiuti solo a fine vita | Maggiore volume di rifiuti; ogni utilizzo comporta lo smaltimento della testina + imballaggio (alcuni fornitori offrono programmi di riciclaggio) |
| Documentazione di audit | Ampio; registri di convalida dell'autoclave, registri di monitoraggio BI, monitoraggio del ciclo, studi sulla durata di servizio, registri di pensionamento | Moderare; certificati di sterilità del fornitore, ricezione di registri di ispezione, conformità di conservazione, monitoraggio della scadenza |
Scenario: 1.000 m² di area di produzione di grado C lavati 5 volte a settimana (260 usi/anno)
Sistema riutilizzabile autoclavabile (TCO di 5 anni):
Sistema monouso sterilizzato a raggi gamma (TCO di 5 anni):
Reusable system saves \$14,425 over 5 years (48% TCO reduction) for this scenario.
Scenario: 200 m² Grade A/B aseptic filling suite mopped 3× per week (156 uses/year)
Autoclavable reusable:
Gamma-sterilized disposable:
Disposable system saves \$6,160 (18% TCO reduction) for this high-risk, lower-volume application.
TCO decision framework: Reusable systems achieve ROI advantage at higher usage volumes (>200–300 uses/year) and lower risk classifications (Grade C/D). Disposable systems optimize for high-risk low-volume applications (Grade A/B <200 uses/year) where investigation cost avoidance outweighs higher per-use cost.
Reusable systems require validated cleaning between uses to prevent room-to-room contamination:
Laundering validation: Pharmaceutical textile reprocessing follows PDA TR 70 guidance. Validation demonstrates that laundering removes soil, API residues, and bioburden to below detection limits. Critical parameters: water quality (WFI or purified water for final rinse), detergent type/concentration (pharmaceutical-grade, residue-tested), wash temperature and cycle time, rinse cycles (minimum 3–5 with final rinse <10 CFU/100 mL, <00,25 EU/mL di endotossina) e metodo di essiccazione (aria filtrata HEPA, temperatura/tempo convalidati per prevenire la crescita microbica).
Protocolli di segregazione: Il codice colore (blu per Grado A/B, verde per Grado C, giallo per Grado D, rosso per aree di smaltimento) impedisce l'uso incrociato accidentale. La segregazione fisica (stoccaggio separato per ogni grado/linea di prodotto) rafforza i controlli procedurali. L'etichettatura (assegnazione delle camere, data del servizio, conteggio dei cicli) consente la tracciabilità.
Test dei residui nel caso peggiore: Contaminare intenzionalmente i panni con il caso peggiore (polvere API ad alta potenza, detergente concentrato, cocktail di organismi ad alta carica batterica), lavare secondo protocollo convalidato, testare i residui tramite HPLC (API) o TOC (agenti detergenti) e la carica batterica tramite tampone superficiale. Accettazione: API <1% della dose terapeutica più bassa (calcolo specifico del prodotto), detergenti <LOD, carica batterica <10 UFC/panno.
I sistemi monouso eliminano la complessità della convalida del riciclaggio e forniscono la garanzia assoluta di zero carryover: la preferenza normativa per strutture multiprodotto, API ad alta potenza e produzione di beta-lattamici.
Flusso di lavoro riutilizzabile autoclavabile:
Flusso di lavoro usa e getta:
I flussi di lavoro monouso eliminano i passaggi 3-8 dai protocolli riutilizzabili, riducendo il carico di formazione dell'operatore e il rischio di deviazione procedurale. Tuttavia, i flussi di lavoro riutilizzabili offrono una maggiore flessibilità operativa (nessuna dipendenza dal fornitore per il rifornimento di emergenza, consegna notturna rispetto a tempi di consegna di 2-4 settimane).
I programmi EM monitorano le prestazioni degli strumenti di pulizia attraverso due parametri:
Tendenze del conteggio delle particelle: I contatori ottici di particelle posizionati durante le operazioni di pulizia (o i test di recupero post-lavaggio) rilevano i panni degradati. Riferimento: <50 particelle/m² per i nuovi panni autoclavabili, <30 particelle/m² per prodotti usa e getta. Tendenza: la generazione media mensile di particelle durante il lavaggio dovrebbe rimanere stabile. Le tendenze al rialzo (ad esempio, 50 → 70 → 95 particelle/m² in 3 mesi) indicano un degrado del panno che richiede il ritiro anticipato o un'indagine sulla deriva del processo di autoclave/lavanderia.
Le indagini sui guasti EM dovrebbero differenziare il guasto dello strumento dalla tecnica dell'operatore o dai problemi relativi al disinfettante. Se più stanze mostrano aumenti simultanei di particelle/carico biologico, sospettare il degrado degli strumenti (i panni si avvicinano alla fine del ciclo di vita). Se isolato in una stanza o in un operatore, sospettare la tecnica o la preparazione del disinfettante.
Verifica della riduzione della carica batterica: I tamponi di superficie o le piastre di contatto pre-lavaggio e post-lavaggio misurano l'efficacia della pulizia. Accettazione: riduzione ≥ 2 log (rimozione del 99%) per la pulizia di routine, riduzione ≥ 3 log (rimozione del 99,9%) per la pulizia sporicida. Entrambi i panni autoclavabili a SAL 10⁻⁶ e i panni sterili monouso raggiungono questo obiettivo se utilizzati con disinfettanti e tecniche validate. Spesso si vedono mop non sterili o non adeguatamente sterilizzati <Riduzione di 1 log o addirittura aumento della carica batterica (organismi contaminati che ridistribuiscono gli strumenti).
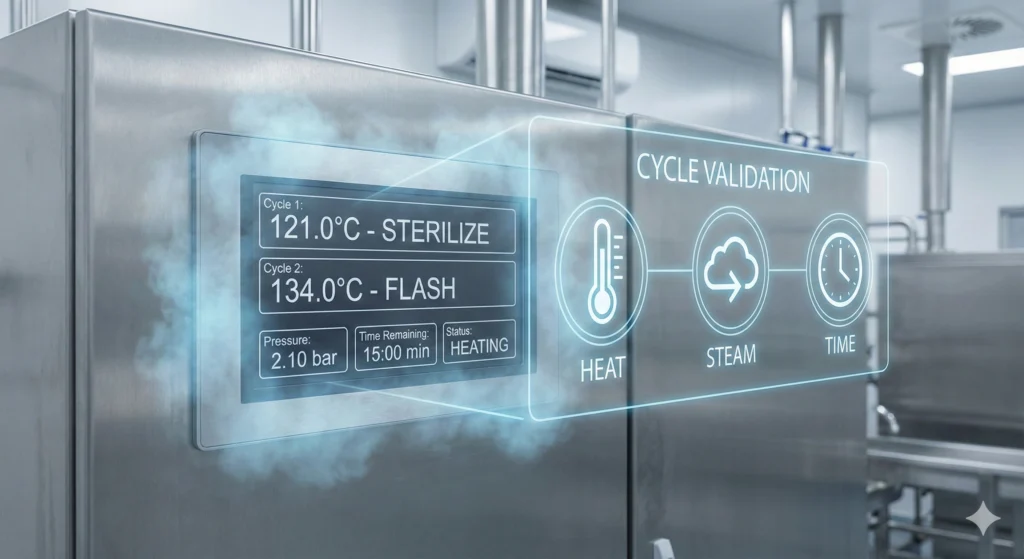
Figure 3: Pharmaceutical Grade B/C cleanroom showing gowned personnel in proper protective equipment and manufacturing environment. EU GMP Annex 1 Section 4.29 requires sterile cleaning materials (including mops) in Grade A/B areas, achieved through validated autoclave cycles delivering SAL 10⁻⁶.
MIDPOSI autoclavable cleanroom mop systems are engineered for pharmaceutical contamination control, combining validated material performance with turnkey documentation packages that reduce facility qualification timelines from months to weeks.
MIDPOSI sealed-edge polyester mop pads use continuous-filament PET polyester in a tubular-knit construction with heat-sealed perimeters. No exposed fiber ends; no cut edges; no particle shedding pathways.
Specifiche prestazionali:
Validation package: Particle generation test report (ISO 14644-14 protocol, tested at 0, 20, 40, 60, 80 cycles), autoclave aging study (dimensional stability, tensile strength retention, visual integrity across 100 cycles), chemical compatibility matrix (pass/fail for IPA, peroxide, quats, bleach), material certificates of analysis (fiber type, dye compliance, heavy metals), lot traceability (batch records linking raw material source to finished product).
I telai per mop MIDPOSI utilizzano acciaio inossidabile SS316 in una struttura monopezzo a piegatura continua o saldata a TIG. Fissaggio della testa del mocio tramite tasche in poliestere sigillate (senza velcro, senza elementi di fissaggio esposti).
Specifiche prestazionali:
Validation package: Material certificates (mill certs confirming SS316 composition), weld inspection reports (dye penetrant testing for weld integrity), autoclave qualification (200-cycle test with visual and mechanical inspection at 50, 100, 150, 200 cycle intervals), particle generation testing (frame + mop head assembly <100 particles/m² system performance).
MIDPOSI offers both high-temperature polypropylene (cost-optimized, 80-cycle life) and SS316 stainless steel (premium durability, 200+ cycle life) handles.
Autoclavable PP handles:
Maniglie SS316:
Guida alla selezione: Match handle cycle life to mop head and frame life. If using 80-cycle polyester mops with 200-cycle SS316 frames, choose PP handles (80 cycles) for synchronized retirement—or choose SS316 handles (200 cycles) that outlast 2–3 mop head lifecycles, reducing long-term cost.
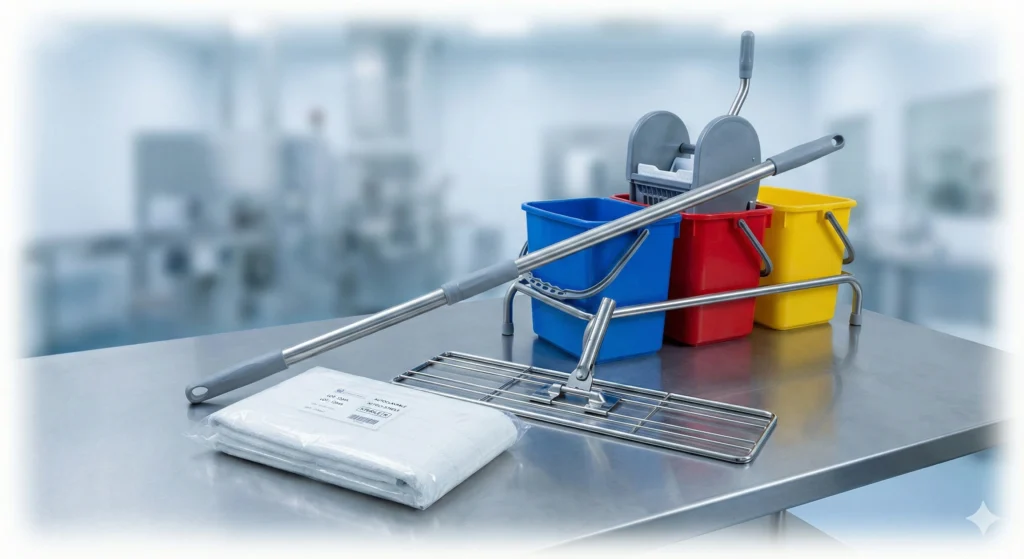
MIDPOSI triple-bucket cart systems integrate with autoclavable mop heads/frames/handles to deliver complete workflow validation.
Configurazione: Three 12-liter stainless steel buckets on wheeled cart frame, graduated volume markings (500 mL increments), integrated press-type wringer positioned over waste bucket. Color-coded lids (blue = disinfectant, green = rinse, red = waste) prevent operator confusion.
Materiale: SS316 stainless steel buckets and frame, autoclavable casters (high-temperature nylon or stainless), welded construction (no particle-generating joints).
Autoclave compatibility: Entire cart (buckets, frame, wringer) autoclavable at 121°C as assembled unit. Qualification supports Grade B/C use with sterilized mop systems.
Validation package: Fluid segregation validation (worst-case testing: mop 500 m² with single bucket fill, measure disinfectant concentration every 100 m², verify remains within 90–110% of target through completion), disinfectant contact time verification (measure residual wetness duration on floor surface), bucket/wringer bioburden testing (swab test post-autoclave confirming <1 CFU per 25 cm² di superficie), SOP formazione operatori con documentazione fotografica del flusso di lavoro.
MIDPOSI fornisce documentazione di convalida chiavi in mano riducendo il carico di IQ/OQ/PQ della struttura:
Rapporto sulla generazione delle particelle: Test del protocollo ISO 14644-14; sistema mop + telaio + manico testato come usato; specifiche del contatore di particelle ottiche e registrazioni di calibrazione; ambiente di prova (camera ISO Classe 5, temperatura/umidità controllata); tabella dei risultati che mostra i conteggi delle particelle a intervalli di 0, 20, 40, 60, 80 cicli con criteri di accettazione e determinazione pass/fail.
Rapporto di qualificazione dell'autoclave: Aging study design (cycle count intervals, test parameters); visual inspection results (photographs showing mop condition at each interval); dimensional stability measurements (length, width, thickness at three locations per mop); mechanical strength testing (tensile test results, abrasion resistance, thread pull force for frames); functional performance (absorbency, wring-out efficiency); retirement criteria and service life determination rationale.
Chemical compatibility report: Matrice del test (tutti i disinfettanti per strutture rispetto a tutti i componenti del sistema); protocollo di esposizione (concentrazione, tempo di contatto, numero di cicli); criteri di valutazione (degrado visivo, re-test di generazione delle particelle, mantenimento della resistenza meccanica); risultati superati/falliti per combinazione materiale-chimica; raccomandazioni per la rotazione dei disinfettanti specifica per la struttura.
Test di compatibilità dei disinfettanti: Simulazione dell'esposizione sequenziale (autoclave → IPA → autoclave → perossido → autoclave → quat → autoclave attraverso 50 cicli); trend di generazione delle particelle (verificare <100/m² mantenuto); valutazione visiva/meccanica; dichiarazione di accettazione.
Certificati dei materiali: Certificati di analisi specifici del lotto (tipo di fibra, lotto di colorante, composizione del metallo); certificati di conformità (il prodotto soddisfa le specifiche); documentazione di tracciabilità (registri dei lotti che collegano il certificato di autenticità ai numeri di lotto del prodotto finito).
Modelli IQ/OQ/PQ: Protocolli prescritti personalizzabili in base ai dettagli specifici della struttura (modello di autoclave, parametri del ciclo, classificazioni delle stanze); comprende criteri di accettazione, moduli di registrazione dati, procedure di deviazione/indagine; riduce il tempo di creazione della convalida da 40–60 ore a 8–12 ore di personalizzazione.
Catena di fornitura e supporto tecnico MIDPOSI:
Tempi di consegna: Gli articoli in stock (testine standard in poliestere da 40 cm e 60 cm, telai SS316, manici in PP da 120 cm e 150 cm) vengono spediti entro 5 giorni lavorativi. Le configurazioni personalizzate (dimensioni speciali, stampa del logo, opzioni con codice colore) vengono spedite entro 15 giorni lavorativi. I pacchetti di documentazione di convalida vengono consegnati entro 3 giorni lavorativi dall'ordine (consegna in formato PDF elettronico).
Supporto tecnico: consulenza tecnica prevendita (chiamata di 30-60 minuti con i team di QA/convalida per esaminare i requisiti della struttura, consigliare configurazioni, discutere l'approccio di convalida). Programmi di valutazione dei campioni (le strutture possono richiedere 5-10 campioni di panni per test pilota interni prima dell'impegno di capitale). Revisione del protocollo di validazione (il team tecnico MIDPOSI esamina le bozze IQ/OQ/PQ della struttura e fornisce feedback sui criteri di accettazione, sui metodi di test, sulla registrazione dei dati). Risoluzione dei problemi post-vendita (supporto nelle indagini se i panni mostrano un degrado imprevisto o impatti EM).
Formazione: Formazione dell'operatore in loco o virtuale riguardante la corretta tecnica di lavaggio, la configurazione di caricamento dell'autoclave, il monitoraggio del conteggio dei cicli, l'ispezione visiva per i criteri di pensionamento e le azioni correttive per gli strumenti danneggiati.
Invito all'azione di conversione:
Richiedi rapporto di convalida — Scarica il rapporto completo sul test sulla generazione di particelle ISO 14644-14, lo studio sull'invecchiamento dell'autoclave e la matrice di compatibilità chimica per i sistemi di spazzolone in poliestere MIDPOSI. Include modelli di protocollo IQ/OQ/PQ. [Pulsante Richiedi]
Richiedi preventivo OEM (risposta in 12 ore) — Inviare i requisiti della struttura (classe ISO, superficie, specifiche dell'autoclave, programma di disinfezione) per un preventivo di sistema personalizzato. Il prezzo include sconti sulla quantità per l'approvvigionamento multisito. Consulenza ingegneristica inclusa. [Pulsante Richiedi]
Scarica la Scheda Tecnica (PDF) — Scheda tecnica stampabile che copre la composizione del materiale, le specifiche prestazionali, la durata dell'autoclave, la compatibilità chimica, le dimensioni disponibili e le informazioni per l'ordinazione. [Pulsante Scarica]
“Autoclavabile” descrive una proprietà del materiale: la capacità di resistere alla sterilizzazione a calore umido a 121–134°C senza degradazione inaccettabile. “Sterile” descrive uno stato microbiologico: assenza convalidata di organismi vitali al livello di garanzia di sterilità (SAL) 10⁻⁶. Un mocio autoclavabile può essere fatto sterile attraverso cicli di autoclave validati, ma il semplice fatto di essere autoclavabile non significa che sia attualmente sterile. La sterilità viene ottenuta attraverso un processo convalidato (autoclavaggio, irradiazione gamma) e mantenuta attraverso conservazione/confezionamento controllato fino al punto di utilizzo. Le specifiche di approvvigionamento devono riguardare entrambi: i materiali devono essere autoclavabili (resistere a cicli ripetuti senza perdita di prestazioni) E il processo di sterilizzazione deve essere validato (dimostrare il SAL 10⁻⁶ attraverso indicatori biologici e monitoraggio parametrico).
I panni in poliestere con bordi sigillati di grado farmaceutico resistono a 50-100 cicli in autoclave a 121°C/30 minuti prima di raggiungere i limiti prestazionali. Il poliestere premium a filamento continuo raggiunge 80–100 cicli; il poliestere standard di grado farmaceutico raggiunge 50-80 cicli. Il fattore limitante non è il deterioramento acuto del materiale (fusione, lacerazione), ma l'aumento graduale della generazione di particelle: la generazione di mop <80 particelle/m² quando nuove raggiungono tipicamente 90–100 particelle/m² entro 80 cicli, avvicinandosi al limite di accettazione ISO Classe 5–7 di <100 particelle/m². Le strutture dovrebbero ritirare i panni al 70-80% del numero di cicli convalidati dal fornitore (ad esempio, se il fornitore si qualifica per 100 cicli, ritirarli a 70-80 cicli) per mantenere un margine di sicurezza e prevenire errori di classificazione a metà vita utile. Le mischie di microfibra raggiungono solo 30-50 cicli a causa della degradazione termica della poliammide. Cicli a temperature più elevate (134°C) riducono la durata utile del 30–50% per tutti i materiali.
Sì, ma con notevoli limitazioni. La microfibra (miscele poliestere/poliammide, tipicamente 80/20 o 70/30) può sopravvivere all'autoclavaggio, ma la poliammide si degrada più velocemente del poliestere al 100%. La microfibra autoclavabile di grado farmaceutico raggiunge 30–50 cicli a 121°C prima che la generazione di particelle superi i limiti ISO (passando da ~100 particelle/m² nuove a 200–400 particelle/m² entro 40–50 cicli). La microfibra mostra anche fusione delle fibre (filamenti che si fondono insieme al SEM), restringimento dimensionale (5-10% per 30 cicli) e ritenzione dei residui (le fibre danneggiate diventano appiccicose). Per le applicazioni di grado A/B, il poliestere al 100% con bordi sigillati è superiore (maggiore durata, generazione di particelle più stabile, migliore stabilità dimensionale). La microfibra rimane accettabile per la Classe ISO 7–8 (grado C/D) dove i benefici migliorati in termini di assorbenza (6–8× peso secco rispetto a 4–6× per il poliestere) superano la riduzione della durata e della generazione di particelle <200/m² meets classification. Facilities using microfiber should: (1) qualify to 30–40 cycles maximum, (2) trend particle generation every 10 cycles, (3) avoid 134°C cycles (severe polyamide degradation), (4) restrict use to Grade C/D areas.
No, but mismatched cycle life creates waste or operational complexity. Optimal strategy: match component service life to enable synchronized retirement.
Matched service life example: 80-cycle polyester mop heads + 80-cycle polypropylene frames + 80-cycle PP handles. All components retire together after 80 cycles—no waste from discarding functional long-life components, no risk from using short-life components beyond qualification.
Mismatched service life example: 80-cycle polyester mop heads + 200-cycle SS316 frames + 200-cycle SS316 handles. Frames and handles outlast 2–3 mop head lifecycles. Economically optimal (lower long-term cost), but requires inventory tracking (pairing new mop heads with used frames/handles of known cycle history) and periodic frame/handle inspection (verify no degradation after 80, 160 cycles before re-pairing).
Worst mismatch scenario: 80-cycle mop heads + 50-cycle frames + 80-cycle handles. Frames fail mid-service-life, forcing retirement of functional mop heads and handles—wasting capital and requiring emergency frame procurement.
Linee guida per l'approvvigionamento: per semplicità operativa, garantire la durata di servizio di tutti i componenti (accettare costi iniziali più elevati per componenti di lunga durata o accettare una durata di sistema più breve con componenti a costo inferiore). Per ottimizzare i costi, abbinare telai/manici a lunga durata (SS316, oltre 200 cicli) con testine per spazzoloni a durata più breve (poliestere, 80 cicli), accettando la complessità dell'inventario per l'utilizzo di telaio/manico pluridecennale.
Non necessariamente “migliori”, ma spesso preferiti per specifici profili di rischio/operativi:
Vantaggi del monouso sterilizzato a raggi gamma per il grado A:
Autoclavable reusable advantages per il grado A:
Decision framework: If Grade A area is small (<200 m²) and mopping frequency is low (2–3× per week), disposables justify premium cost through investigation risk reduction—a single EM failure investigation (\$8,000–\$15,000 cost) negates years of per-use savings. If Grade A area is large (>500 m²) or usage is high (daily mopping), reusable systems deliver strong ROI—but require robust autoclave validation, service life tracking, and laundering protocols. Multi-product or high-potency API facilities should default to disposables due to cross-contamination risk intolerance regardless of area size. Facilities with validated autoclave infrastructure and GMP laundry capabilities can safely use autoclavable systems in Grade A, accepting higher validation burden for long-term cost savings.
Sterilization validation follows a three-tier IQ/OQ/PQ framework:
IQ (qualificazione dell'installazione): Verify autoclave meets specifications (chamber size, temperature range, pressure capability), confirm calibration of temperature probes and pressure gauges (within ±1°C and ±0.5 psi), document biological indicator lot qualification (species confirmation, population count, D-value and z-value certificates), verify steam quality (condensate conductivity <5 µS/cm, non-condensable gas content <3.5%).
OQ (Qualificazione Operativa): Execute empty-chamber heat distribution studies (thermocouples at 9–12 locations throughout chamber, map temperature uniformity, identify cold spots—typically geometric center and near door). Run loaded-chamber heat penetration studies with mop loads in worst-case configuration (maximum mop count, tightest packing, autoclave pouches if used). Place thermocouples at suspected cold spots (center of tightly stacked mops, center of pouches). Confirm minimum temperature ≥121°C and minimum exposure time ≥15 min achieved at all locations. Calculate F₀ (cumulative lethality) from time-temperature data; acceptance ≥8 min for steam cycles.
PQ (Qualificazione delle prestazioni): Run 3 consecutive successful cycles with worst-case loads. Place biological indicators (Geobacillus stearothermophilus spore strips or self-contained BIs, population ≥10⁶ CFU, D₁₂₁ ~1.5 min) at cold spots identified in OQ plus center and periphery of mop loads. Include positive control BI (unsterilized, incubated to confirm viability). After cycle, aseptically transfer BIs to growth medium (tryptic soy broth), incubate at 55–60°C for 7 days. Acceptance: all process BIs show no growth (indicating ≥6-log reduction); positive control shows growth (confirming BIs were viable). Document parametric data (time/temperature/pressure charts) showing cycle met validated parameters.
Routine monitoring: Ongoing sterilization assurance via: parametric release (every cycle’s time/temp/pressure data confirms validated parameters met), periodic BI runs (frequency per facility protocol—weekly, monthly, or per-batch), autoclave maintenance (annual preventive maintenance, steam quality testing quarterly, chamber leak testing semi-annually).
Regulatory inspectors examining autoclavable cleanroom mop validation expect:
1. Equipment qualification records: Autoclave IQ/OQ/PQ protocols with executed data, biological indicator lot certificates (species, D-value, z-value, expiration), autoclave maintenance records (PM schedules, calibration certificates for temperature/pressure instrumentation), steam quality test results.
2. Registrazioni sulla qualificazione dei materiali: Rapporti di convalida del fornitore (generazione di particelle secondo ISO 14644-14, studi sulla durabilità dell'autoclave, matrici di compatibilità chimica), certificati di analisi e conformità dei materiali, studi sulla determinazione della durata di servizio (stabilità dimensionale, ritenzione della resistenza meccanica, integrità visiva attraverso il conteggio dei cicli qualificati).
3. Record di convalida del processo: Convalida del lavaggio (dimostrando la rimozione dei residui al di sotto dei limiti di rilevamento), qualificazione del ciclo dell'autoclave (studi sulla distribuzione del calore e sulla penetrazione dei carichi di mop), definizione del carico nel caso peggiore (numero massimo di mop, configurazione dell'imballaggio), criteri di accettazione per dati parametrici e BI.
4. Registrazioni del monitoraggio di routine: Batch records for each sterilization cycle (date, operator, cycle parameters, load description, BI results if applicable), cycle count tracking logs (linking mop serial numbers or lot codes to cumulative cycles, retirement at qualified limit), visual inspection records (periodic inspection for tears, edge degradation, discoloration), EM trending (particle counts and bioburden data correlated to mopping operations).
5. Standard Operating Procedures: Autoclave operation SOP (loading, cycle selection, unloading, hold times), laundering SOP (wash parameters, water quality requirements, detergent specifications), mop use and storage SOP (room assignments, sterile handling technique, storage conditions/hold times), retirement and disposal SOP (cycle count limits, visual defect criteria, disposal procedures).
6. Contamination Control Strategy (CCS): Risk assessment justifying autoclavable vs disposable selection per facility zone, equipment suitability statements (why chosen mop materials/sterilization method meet Annex 1 requirements), training records (operator qualification on mopping technique, autoclave operation, cycle tracking, inspection procedures).
7. Investigation records (if applicable): CAPA documentation for any EM failures traced to cleaning tools, OOS investigations when particle generation exceeded limits, sterilization failures (BI positive results, parametric deviations).
Auditors may ask: “How do you know your mops remain suitable through their service life?” (expect trending data showing stable particle generation across cycles). “What happens if this mop is accidentally used beyond its qualified cycle count?” (expect SOP describing deviation reporting, risk assessment, potential product impact evaluation). “How do you prevent cross-contamination between products/rooms?” (expect laundering validation data, segregation protocols, worst-case residue testing results).


