
Un marco práctico para administradores de instalaciones, especialistas en validación de limpieza y líderes de control de calidad que administran el inventario de trapeadores reutilizables para salas blancas. Cubre protocolos de lavado, optimización de parámetros de autoclave, compatibilidad química, disciplina de inspección estructurada, mejores prácticas de almacenamiento y señales que indican que el cabezal de un trapeador ha llegado al final de su vida útil.
La longevidad del trapeador para salas blancas no es un número único. Es el resultado de cuatro factores que interactúan: protocolo de lavado, exposición al autoclave, compatibilidad química y disciplina de inspección. Un trapeador reutilizable para sala blanca que se lava correctamente, se esteriliza en autoclave dentro de parámetros validados, se expone a productos químicos de limpieza compatibles y se inspecciona en cada uso puede permanecer en servicio mucho más tiempo que un trapeador sometido a un mantenimiento incontrolado. El número específico de ciclos depende del tipo de material, el protocolo de la instalación y la intensidad de uso, pero el siguiente resumen proporciona un marco práctico de partida.
| Factor | Cómo afecta la esperanza de vida | Buenas prácticas | Señal de advertencia |
|---|---|---|---|
| Protocolo de lavado | La temperatura excesiva, los detergentes agresivos y el estrés mecánico aceleran la fatiga de la fibra, el debilitamiento de las puntadas y la distorsión dimensional. | Lave a la temperatura recomendada por el fabricante con detergente no iónico; evite los suavizantes de telas; utilizar ciclos suaves o de baja extracción | La tela del trapeador se siente áspera o rígida después del lavado; la contracción dimensional excede 3–5% de la especificación original |
| Exposición en autoclave | Esterilización repetida con vapor a 121°C o 134°C causa estrés térmico acumulativo en las fibras de poliéster, el sellado de bordes y la integridad de las puntadas de acolchado. | Validar ciclo de autoclave para material de trapeador; límite a los ciclos máximos indicados por el fabricante; evitar el secado excesivo en autoclave | Las líneas de acolchado comienzan a separarse; el sello del borde muestra delaminación; El trapeador se siente más delgado o menos estructurado después de múltiples ciclos. |
| Compatibilidad química | Los desinfectantes oxidantes (peróxido de hidrógeno, ácido peracético, hipoclorito de sodio) pueden degradar las fibras de poliéster y poliamida tras una exposición repetida si no se enjuagan adecuadamente. | Enjuague bien después del contacto químico; validar la compatibilidad química con los datos del proveedor de trapeadores; Evite los desinfectantes a base de cloro a menos que estén explícitamente aprobados. | Decoloración de la tela; pérdida de resistencia a la tracción en los puntos de contacto; olor químico retenido después del lavado |
| Disciplina de inspección | Las instalaciones que inspeccionan los trapeadores en cada cambio detectan signos tempranos de degradación y pueden retirar los trapeadores antes de que se conviertan en un riesgo de contaminación. | Documente el recuento de ciclos de cada trapeador; implementar una lista de verificación de inspección visual; asignar la responsabilidad de inspección a un rol designado | Cabezales de trapeador en servicio más allá de su límite de ciclo conocido sin inspección; sin registros de inspección documentados por lote de trapeador |
Descargo de responsabilidad: Lo anterior resume las prácticas generales de la industria, no los requisitos regulatorios universales. La vida útil real del trapeador es específica de la instalación y depende de la interacción de los cuatro factores más la frecuencia de limpieza, la condición de la superficie y la técnica del operador. Las instalaciones deben realizar su propia validación del ciclo de vida y documentar los criterios de retiro de trapeadores en sus POE de limpieza.
Comprender cuánto tiempo debe durar un trapeador comienza con comprender el Descripción general del sistema de trapeador para sala limpia y cómo las elecciones de materiales en la adquisición definen el límite máximo de mantenimiento. El Guía de selección de grados de trapeador para salas blancas GMP También es relevante, porque la zona de grado de uso determina qué protocolos de mantenimiento se aplican: un trapeador de Grado D no se mantiene con el mismo estándar que un trapeador de Grado A/B.
El lavado es el evento de mantenimiento más frecuente en el ciclo de vida de un trapeador reutilizable para sala blanca. Cada ciclo de lavado somete el cabezal del trapeador a agitación mecánica, estrés térmico y exposición química. La optimización de los parámetros de lavado es la acción de mayor influencia que una instalación puede tomar para extender la vida útil del trapeador.
La temperatura de lavado adecuada está determinada por el material del trapeador, no por la convención general de lavado. Los trapeadores de punto de poliéster generalmente se lavan a 40–60°C. Temperaturas superiores a 70°C acelera la fatiga de la fibra en poliéster, particularmente en bordes y costuras de acolchado donde se concentra el estrés térmico. Los trapeadores de microfibra (mezcla de poliéster/poliamida) requieren precaución adicional: el componente de poliamida es más sensible térmicamente que el poliéster puro y las temperaturas de lavado son superiores a 60ºC.°C puede causar una pérdida progresiva de la estructura de fibra dividida que le da a la microfibra su eficacia limpiadora.
Las diferencias materiales son estructurales. Un detallado Comparación de trapeadores para salas blancas de microfibra y poliéster explica las implicaciones para la adquisición, pero desde una perspectiva de mantenimiento, la conclusión es: el poliéster tolera una ventana de temperatura más amplia que la microfibra, y las instalaciones que utilizan ambos materiales necesitan dos protocolos de lavado distintos.
| Tipo de detergente | Recomendación | Razón fundamental |
|---|---|---|
| Detergente no iónico | Privilegiado | Eliminación eficaz de suciedad sin residuos iónicos; interacción mínima con la tela de la sala blanca; ampliamente utilizado en protocolos de lavandería GMP |
| pH neutro (6–8) | Aceptable | Bajo riesgo de degradación de la fibra; verificar que la eficacia de la limpieza cumpla con los requisitos de validación de las instalaciones |
| Detergente alcalino (pH >9) | Usar con precaución | Puede acelerar la hidrólisis del poliéster en ciclos repetidos; puede debilitar la integridad de la puntada; limitar a ciclos ocasionales de limpieza profunda con enjuague minucioso |
| Suavizante de telas | NO usar | Deja un residuo en la tela del trapeador que puede interferir con la eficacia del desinfectante; los residuos pueden liberar partículas en la sala limpia; incompatible con el mantenimiento de herramientas de limpieza de salas blancas |
| blanqueador con cloro | NO lo use a menos que esté explícitamente validado | Degradación oxidativa de fibras de poliéster; acorta significativamente la vida útil del trapeador; puede generar residuos químicos que interactúan de forma impredecible con los desinfectantes de salas blancas |
La acción mecánica de la lavadora (velocidad del tambor, fuerza G de extracción y duración del ciclo) contribuye a la fatiga acumulativa de la fibra. Recomendaciones:
Secar en secadora a baja temperatura (por debajo de 60°C) es el método estándar de secado post-lavado. Secado a alta temperatura (más de 70°C) añade un segundo evento de estrés térmico después del lavado y puede acelerar la degradación acumulativa de las fibras de poliéster. El secado al aire en un ambiente controlado y con partículas controladas es una alternativa para instalaciones que desean minimizar la exposición térmica, pero el ambiente de secado debe cumplir con el mismo estándar de limpieza que la sala limpia a la que ingresará el trapeador.
Para las instalaciones que utilizan trapeadores reutilizables para salas blancas que requieren esterilización entre usos, la exposición al autoclave es el evento de estrés más agresivo en el ciclo de vida del trapeador. Comprender cómo interactúan los parámetros del autoclave con los materiales del trapeador es esencial para predecir cuándo se degradará un trapeador y para establecer umbrales de retiro antes de que la degradación se convierta en un riesgo de contaminación.
La esterilización con vapor somete los materiales del trapeador a una combinación de alta temperatura, humedad y presión, generalmente 121°C a 15 psi (ciclo de gravedad) o 134°C a 30 psi (ciclo previo al vacío). Poliéster, material dominante en reutilizables fregona para sala blanca esterilizable en autoclave cabezas, tiene una temperatura de transición vítrea de aproximadamente 70–80°C y un punto de fusión de aproximadamente 250–260°C. Esto significa que las temperaturas del autoclave no derriten el poliéster, pero sí acercan el polímero lo suficiente a sus límites térmicos como para que se produzcan cambios microestructurales acumulativos con cada ciclo.
El mecanismo de degradación es progresivo y mensurable:
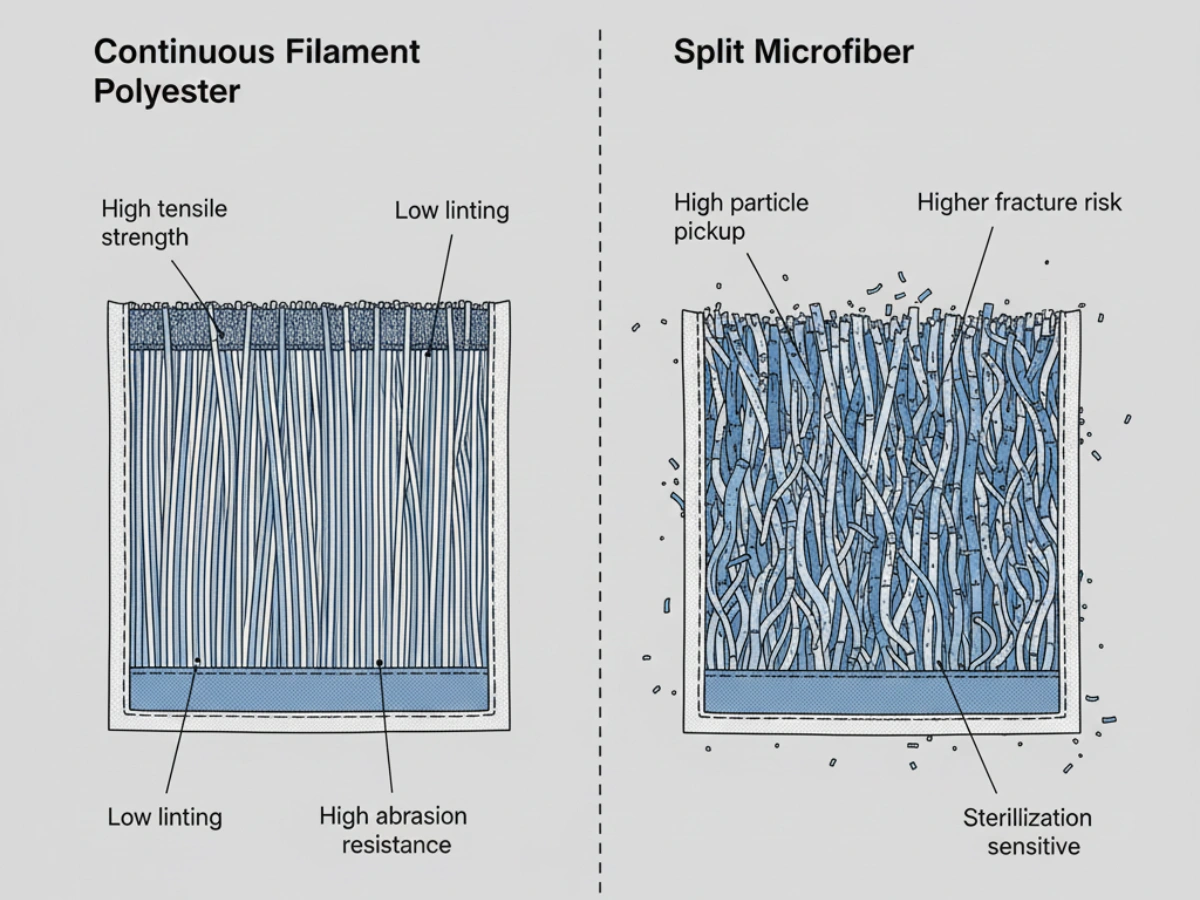
Estos son rangos de referencia observados por la industria, no límites garantizados por el fabricante. El inicio real de la degradación depende del modelo de autoclave, los parámetros del ciclo, la calidad de construcción del trapeador y si el trapeador también está sujeto a lavado y exposición a químicos entre ciclos. Las instalaciones deben validar sus propios límites de ciclo en lugar de adoptar números genéricos.
| Tipo de material | Rango de ciclo donde puede comenzar la degradación | Primeras señales a monitorear | Orientación práctica para la jubilación |
|---|---|---|---|
| Tejido de poliéster de filamento continuo (bordes sellados) | Ciclo 20–40 | Cambios en la rigidez del sello de borde; ligero alargamiento de la puntada de acolchado; cambio dimensional menor (<3%) | Monitorear desde el ciclo 20; Retírelo cuando ocurran dos de los siguientes eventos: (a) separación del acolchado visible, (b) delaminación del sello del borde, (c) cambio dimensional >5% |
| Tejido de poliéster (filamento no continuo) | Ciclo 15–30 | Pelusa superficial en los extremos de las fibras; mayor liberación de partículas en el agua de enjuague; tensión de la línea de acolchado visible | Monitorear desde el ciclo 15; retirarse cuando los datos de liberación de partículas excedan los criterios de aceptación de la instalación o cuando la inspección visual identifique un compromiso en el acolchado |
| Microfibra (mezcla de poliéster/poliamida) | Ciclo 10–20 | Pérdida de la textura de las fibras divididas (el trapeador se siente menos adherente); degradación del componente de poliamida; estera de fibra visible bajo el microscopio | Monitorear desde el ciclo 10; retirarse cuando la eficacia de la limpieza, medida mediante pruebas de residuos de superficie, caiga por debajo de los criterios de aceptación validados; La microfibra suele tener una vida útil en autoclave más corta que el poliéster. |
Las instalaciones que optimizan los parámetros del autoclave para su material de trapeador específico a menudo pueden extender la vida útil más allá de los rangos de referencia generales anteriores. Puntos clave de optimización:
Los productos químicos de limpieza y los desinfectantes a los que está expuesto un trapeador de sala limpia durante su uso interactúan con la tela del trapeador de manera que se acumulan durante la vida útil del trapeador. Esto es distinto del estrés del autoclave o del lavado: es una vía de degradación química que opera cada vez que el trapeador entra en contacto con una solución desinfectante durante la limpieza, no solo durante el ciclo de mantenimiento.
| Clase de desinfectante | Agentes activos típicos | Riesgo para el poliéster | Riesgo para la microfibra (componente PA) | Mitigación |
|---|---|---|---|---|
| Agentes oxidantes | Peróxido de hidrógeno (H2oh2), ácido peracético (PAA) | Moderado: la exposición repetida sin un enjuague adecuado puede provocar una oxidación progresiva de la superficie y una pérdida de la resistencia a la tracción de la fibra. | Mayor: la poliamida es más susceptible a la degradación oxidativa que el poliéster; La estructura de fibra dividida puede degradarse más rápido. | Enjuague minucioso después del uso; verificar los datos de compatibilidad química del proveedor para la concentración específica de peróxido y el tiempo de contacto |
| Compuestos de amonio cuaternario (Quats) | Cloruro de benzalconio, cloruro de didecil dimetil amonio | Bajo: generalmente compatible con poliéster; El riesgo principal es la acumulación de residuos en lugar de la degradación de la fibra. | Bajo a moderado: los residuos de quat pueden adherirse a la superficie de microfibra y reducir la eficacia de limpieza posterior. | Lavado periódico de “eliminación” (detergente con pH neutro, temperatura elevada dentro de los límites del material) para eliminar los residuos quat acumulados |
| Desinfectantes a base de alcohol | 70% API, 70% etanol | Bajo: el poliéster es químicamente resistente a los alcoholes en concentraciones y tiempos de contacto típicos de salas blancas. | Bajo a moderado: el alcohol puede extraer los aceites de procesamiento de la poliamida tras una exposición repetida, alterando las propiedades de la superficie de la fibra. | Asegurar una evaporación completa entre ciclos de uso; Evite el remojo prolongado en soluciones de alcohol. |
| Desinfectantes a base de cloro | Hipoclorito de sodio (NaOCl) | Alto: el cloro es un oxidante agresivo que ataca las cadenas de polímeros de poliéster; Incluso las soluciones diluidas causan degradación acumulativa. | Muy alto: la poliamida es muy susceptible a la degradación del cloro; Se debe evitar la exposición al cloro, excepto cuando esté específicamente validado. | Evítelo a menos que esté específicamente validado por el proveedor del trapeador para la concentración de cloro específica y el tiempo de contacto; Obligatorio neutralizar y enjuagar minuciosamente después del uso. |
| Desinfectantes fenólicos | Ortofenilfenol, ortobencilparaclorofenol | Moderado: los fenólicos pueden dejar un residuo persistente difícil de eliminar; Los residuos pueden interactuar con desinfectantes posteriores. | Moderado: residuos adheridos a la superficie de la microfibra; puede requerir un protocolo de lavado posfenólico específico | Protocolo de lavado exclusivo para trapeadores utilizados con fenólicos; verificar que las rotaciones posteriores de desinfectante sean compatibles con cualquier residuo fenólico que pueda quedar |
La acumulación de residuos químicos es la vía de degradación química más común y más evitable. Un trapeador que transporta residuos de desinfectante de un ciclo de limpieza al siguiente puede experimentar una degradación acelerada que no es atribuible a una sola exposición, sino más bien a la acumulación acumulativa de residuos químicamente activos en la tela.
Los protocolos de enjuague efectivos incluyen:
La inspección visual estructurada es la primera línea de defensa contra el uso de trapeadores degradados en entornos controlados. La inspección debe realizarse en cada cambio de trapeador y documentarse en una lista de verificación estandarizada. El siguiente marco identifica los puntos clave de inspección, qué buscar y los criterios de decisión para retirar un cabezal de trapeador.

| Punto de inspección | Qué buscar | Condición aceptable | Activador de jubilación |
|---|---|---|---|
| 1. Integridad del borde | Deshilachado, fibras sueltas, delaminación de bordes sellados, exposición de bordes cortados | Sello de borde intacto a lo largo de todo el perímetro; sin fibras sueltas visibles en los bordes; Los bordes cortados (si los hay) están limpios y no se deshacen. | Delaminación del sello de borde >5 mm en cualquier punto; fibras sueltas visibles en los bordes que no se pueden recortar sin comprometer la estructura del borde; desenredar los bordes cortados |
| 2. Integridad de la puntada de acolchado | Puntadas de acolchado rotas, alargamiento de puntadas, separación de capas de tela en las líneas de acolchado | Todos los puntos de acolchado intactos; sin espacios visibles entre las capas de tela a lo largo de las líneas de acolchado; El patrón de acolchado aún mantiene las capas juntas de manera uniforme. | Dos o más puntadas de acolchado rotas; separación de capas visible a lo largo de las líneas de acolchado; Hilo de acolchado visiblemente más fino o más débil que la especificación original. |
| 3. Bolsillo/Punto de fijación | Desgarros en la abertura del bolsillo, bolsillo estirado que ya no sujeta firmemente el marco del trapeador, falla en la costura del bolsillo | Apertura del bolsillo intacta; el cabezal del trapeador se ajusta de forma segura al marco sin deslizarse durante el uso; La costura de la costura del bolsillo está completa y no muestra alargamiento. | Rasgue en cualquier punto a lo largo de la abertura del bolsillo; el bolsillo se ha estirado de tal manera que la inserción del marco requiere fuerza o el cabezal del trapeador se desliza durante el trapeado normal; puntadas rotas en la costura del bolsillo |
| 4. Condición de la superficie de la tela | Decoloración, adelgazamiento de la tela, cambio de rugosidad de la superficie, estera de fibra (microfibra), pérdida de uniformidad de la tela | Aspecto superficial uniforme consistente con la condición original; sin áreas adelgazadas; la microfibra conserva la textura visible de fibra dividida; sin parches de decoloración localizados | Adelgazamiento visible en cualquier lugar (sostenga el trapeador a contraluz: si la luz pasa a través de áreas que originalmente eran opacas, la tela se ve comprometida); superficie de microfibra mate que ha perdido textura; decoloración que indica degradación química en lugar de tinción |
| 5. Conformidad dimensional | Contracción o distorsión de las dimensiones originales; asimetría; esquinas que ya no se alinean con la forma original | Dimensiones dentro del 5% de las especificaciones originales; la forma es simétrica y consistente con el patrón original; las esquinas están cuadradas dentro de la tolerancia visual | Cambio dimensional >5% de la especificación original; distorsión asimétrica que afecta el ajuste del marco o la cobertura de limpieza; esquinas que están visiblemente distorsionadas |
| 6. Liberación de partículas (suplementaria) | Si están disponibles: datos del recuento de partículas del agua de enjuague después de una agitación estandarizada; o prueba visual de liberación de partículas (agite el trapeador sobre una superficie oscura bajo iluminación controlada) | Recuentos de partículas dentro de los criterios de aceptación definidos por las instalaciones; no hay lluvia de partículas visual cuando se agita | Los recuentos de partículas superan los criterios de aceptación de las instalaciones; liberación de partículas visibles en la prueba de agitación |
Los programas eficaces de mantenimiento de trapeadores documentan los resultados de las inspecciones. Sin documentación, no hay datos de tendencias, no hay base para ajustar los criterios de retiro y no hay seguimiento de auditoría para demostrar que la gestión del ciclo de vida del trapeador está bajo control. Cada lote de trapeador debe tener:
Esta documentación tiene el mismo propósito que otra documentación GMP: demuestra que la instalación maneja sus herramientas de limpieza con la misma disciplina aplicada a otros consumibles del proceso. El Documentos de validación de fregona para sala limpia y COA. la página cubre el paquete de documentación que debe solicitarse en la adquisición; La documentación de inspección que se describe aquí es el complemento en uso que extiende la trazabilidad a lo largo de la vida operativa del trapeador.
Una instalación que retira los trapeadores a la primera señal de desgaste menor tendrá costos de reemplazo de trapeadores más altos. Una instalación que extiende el uso del trapeador mucho más allá de la degradación visible tendrá un mayor riesgo de contaminación. El equilibrio óptimo se logra mediante:
La forma en que se almacena un trapeador de sala limpia entre usos tiene un impacto directo tanto en el intervalo de mantenimiento como en el riesgo de contaminación. Un trapeador con un mantenimiento adecuado almacenado en un ambiente no controlado o húmedo puede anular los beneficios de los protocolos de lavado y autoclave que precedieron al almacenamiento.
La regla de almacenamiento más importante: Los trapeadores deben estar completamente secos antes de guardarlos. Un trapeador húmedo almacenado en un recipiente cerrado o en una bolsa de plástico crea las condiciones para el crecimiento microbiano. Incluso si el trapeador acaba de ser esterilizado en autoclave, la humedad residual dentro de una bolsa sellada puede favorecer la proliferación microbiana con el tiempo. Si un trapeador no se puede secar inmediatamente después de lavarlo o esterilizarlo en autoclave, guárdelo en un recipiente respirable en un ambiente controlado, no en una bolsa de plástico sellada en un área de almacenamiento no controlada.
El entorno de almacenamiento debe coincidir con el grado de sala blanca de la zona objetivo del trapeador. Un trapeador que se usará en Grado B debe almacenarse al menos en un ambiente de Grado C, no en un almacén no clasificado o en un armario de limpieza. Esta es una extensión lógica del principio de transferencia por etapas: un trapeador no debe almacenarse en un ambiente de clasificación inferior a la zona a la que ingresa, porque el almacenamiento es parte de la condición del material previo al uso que asume el protocolo de limpieza.
Los cabezales de los trapeadores deben colgarse, no apilarse. El apilamiento comprime la tela del trapeador, crea puntos de contacto entre los trapeadores que pueden transferir la contaminación y evita la circulación de aire que favorece el secado. Colgarlo individualmente (en ganchos específicos, con espacio entre los cabezales de los trapeadores) garantiza que cada trapeador permanezca separado de los demás y se seque por completo. Colgarlo también facilita la inspección visual porque toda la superficie del trapeador es visible de un vistazo.
| Tipo de contenedor | Uso apropiado | Limitaciones |
|---|---|---|
| Bolsa de tela transpirable (apto para sala blanca) | Almacenamiento general; Permite la circulación del aire al tiempo que proporciona una barrera contra las partículas. | No es una barrera de esterilidad; debe almacenarse en un ambiente controlado |
| Bolsa de plástico sellada | Transporte entre lavandería y sala blanca; almacenamiento a corto plazo de trapeadores esterilizados (se aplica la vida útil de esterilidad validada) | No guarde trapeadores húmedos en bolsas selladas; riesgo de acumulación de humedad; No se debe exceder la vida útil validada. |
| Perchero de acero inoxidable (abierto) | Áreas de almacenamiento dedicadas a salas blancas; Lo mejor para el secado y la visibilidad de inspección. | Sólo es apropiado dentro de la sala limpia o en un área de preparación controlada; no proporciona barrera contra partículas |
| Contenedor de plástico cerrado | Almacenamiento a granel de trapeadores prelavados en espera de distribución | Confirme que el material del contenedor no desprenda partículas; Los contenedores deben estar dedicados únicamente al almacenamiento de trapeadores de salas blancas y no deben compartirse con otros artículos de las instalaciones. |
Incluso un trapeador almacenado adecuadamente tiene una vida útil limitada. Los trapeadores esterilizados tienen una vida útil de esterilidad validada que no debe excederse. Los trapeadores no estériles, aunque no están sujetos a vencimiento de esterilidad, deben seguir una rotación de primero en entrar, primero en salir (FIFO) para garantizar que los trapeadores no permanezcan almacenados durante períodos prolongados donde puedan acumular contaminación ambiental. Una duración máxima de almacenamiento de 30 días es un punto de partida común para los trapeadores no esterilizados; Las instalaciones pueden ampliar o acortar este plazo basándose en los datos de seguimiento ambiental de las zonas de almacenamiento.
Muchos problemas de mantenimiento del trapeador no son causados por un solo error catastrófico sino por pequeñas desviaciones repetidas del protocolo que se acumulan a lo largo de la vida útil del trapeador. Los siguientes son los patrones más comunes observados en las instalaciones GMP, junto con correcciones prácticas.
Las instalaciones que utilizan trapeadores de poliéster y microfibra en el mismo ciclo de lavado (generalmente el ciclo de poliéster, que utiliza temperaturas más altas) exponen los trapeadores de microfibra a temperaturas que degradan el componente de poliamida. El trapeador de microfibra pierde su estructura de fibra dividida y su eficacia de limpieza, pero la instalación no detecta esto porque el trapeador todavía parece aceptable.
Corrección: Establecer protocolos de lavado separados por tipo de material. Si solo hay una lavadora disponible, ejecute el protocolo de temperatura más baja (microfibra) de forma predeterminada y use tiempos de ciclo más cortos para el poliéster para compensar. Validar que el protocolo de lavado de cada tipo de material alcance el estándar de limpieza requerido.
Algunas instalaciones establecen un número fijo de ciclos de autoclave (por ejemplo, “retirar a los 30 ciclos”) y reemplazan todos los trapeadores en ese umbral. Este enfoque ignora el hecho de que la degradación en autoclave no es uniforme: los trapeadores utilizados con productos químicos agresivos o lavados a temperaturas más altas se degradarán más rápido que los trapeadores utilizados en condiciones más suaves, incluso con el mismo número de ciclos. El retiro basado en el conteo de ciclos arriesga tanto el retiro anticipado de los trapeadores a los que aún les queda vida útil como el retiro retrasado de los trapeadores que ya se han degradado.
Corrección: Utilice el recuento de ciclos como desencadenante de una inspección intensificada, no como el criterio de jubilación en sí. En un recuento de ciclos definido (por ejemplo, 20 ciclos), aumente la frecuencia de inspección desde cada uso hasta la documentación de cada ciclo con verificación de liberación de partículas. Retírese basándose en los hallazgos de la inspección, no solo en el recuento de ciclos.
Los trapeadores que se almacenan antes de que estén completamente secos (ya sea en bolsas selladas, contenedores o armarios) brindan condiciones para el crecimiento microbiano. Luego, el protocolo de limpieza introduce un trapeador portador de microbios en la sala limpia, lo que socava el programa de monitoreo ambiental. Este problema suele ser invisible hasta que una excursión de monitoreo ambiental desencadena una investigación que se remonta a las condiciones de almacenamiento del trapeador.
Corrección: Implementar un paso de verificación de secado antes del almacenamiento. Esto puede ser tan simple como una verificación visual (sin humedad visible), una verificación táctil (la tela se siente seca, no fría/húmeda) o una verificación más formal del contenido de humedad si la instalación lo requiere. Documente la verificación del secado como parte del registro de mantenimiento del trapeador.
La inspección que se realiza de manera informal (un operador mira el cabezal de un trapeador antes de montarlo en el marco) no es una inspección. Sin documentación, no hay forma de identificar patrones de degradación, demostrar disciplina de inspección durante una auditoría o vincular un evento de contaminación con un trapeador que debería haberse retirado.
Corrección: Cree una lista de verificación de inspección de trapeadores de una página y conviértala en parte del POE de limpieza. Un registro simple en papel o un formulario digital con: ID de lote, fecha, inspector, cada punto de inspección (aprobado/reprobado) y acción tomada (continuar usando/intensificar/retirar). Incluso una lista de verificación que tarda 30 segundos en completarse es infinitamente más auditable que ninguna lista de verificación.
Los suavizantes de telas y los aditivos para el lavado de ropa diseñados para textiles de consumo o de hostelería dejan una capa residual en las fibras de las telas. En los trapeadores para salas blancas, este residuo puede interferir con el contacto con el desinfectante, liberar partículas cuando el trapeador se agita durante el uso y atraer y retener contaminantes que una superficie limpia del trapeador no retendría.
Corrección: Restrinja el lavado del trapeador únicamente con detergentes aprobados. La especificación del detergente debe ser parte del protocolo de validación de limpieza. Si una instalación también opera una lavandería general para prendas o textiles que no son para salas blancas, el lavado de trapeadores de salas blancas debe estar físicamente separado (máquina separada o ciclo validado dedicado) para evitar la contaminación cruzada con residuos de suavizante de telas.
Llenar la lavadora o el autoclave a su máxima capacidad para ahorrar tiempo o costos de servicios públicos da como resultado: lavado desigual (algunos trapeadores reciben menos contacto con el detergente o una acción mecánica menos efectiva), esterilización desigual (algunos trapeadores reciben menos penetración de vapor) y compresión física de los cabezales de los trapeadores entre sí y contra las paredes de la cámara, lo que acelera el desgaste del acolchado y la abrasión de la tela.
Corrección: Definir y documentar configuraciones de carga máxima tanto para lavadora como para autoclave. Una regla práctica: las fregonas no deben ocupar más de 70–80% del volumen de la cámara y debe disponerse de modo que ningún cabezal de fregona quede comprimido contra otro cabezal de fregona o contra la pared de la cámara. Esto es específico del equipo y debe validarse para cada modelo de lavadora y autoclave de la instalación.
No existe un recuento de ciclos universal. Los trapeadores de poliéster de filamento continuo pueden comenzar a mostrar signos de degradación entre 20 y 40 ciclos de autoclave; Los trapeadores de microfibra generalmente comienzan a mostrar degradación entre 10 y 20 ciclos. Sin embargo, estos son rangos de referencia generales, no límites garantizados. El número real depende de los parámetros de lavado, la selección del ciclo del autoclave, la exposición a productos químicos y la disciplina de inspección. Las instalaciones deben validar sus propios criterios de retiro basándose en los hallazgos de la inspección visual y, cuando estén disponibles, en los datos de liberación de partículas, no solo en un recuento de ciclos fijo.
Cabezales de fregona de poliéster: 40–60°C es el rango óptimo; temperaturas superiores a 70°C debe evitarse para el lavado de rutina. Cabezales de fregona de microfibra: 40–50°C es el rango óptimo; temperaturas superiores a 60°C corre el riesgo de degradar el componente de poliamida. La temperatura específica debe seleccionarse dentro de estos rangos según el detergente utilizado y el protocolo de limpieza validado de la instalación. Si una instalación utiliza trapeadores de poliéster y microfibra, no deben compartir el mismo ciclo de lavado.
No. Los suavizantes de telas dejan una capa de residuos en las fibras del trapeador que pueden interferir con la eficacia del desinfectante, liberar partículas durante el trapeador y atraer y retener contaminantes. Los suavizantes de telas son incompatibles con el mantenimiento del trapeador para salas blancas, independientemente del tipo de material del trapeador. Sólo se deben utilizar detergentes no iónicos con pH neutro (o detergentes específicamente aprobados por el proveedor del trapeador) para el lavado del trapeador en salas blancas.
Los primeros signos visuales dependen del material y la construcción de la fregona. Para trapeadores tejidos de poliéster con bordes sellados: cambios en la rigidez del sellado del borde (el borde se siente menos rígido o muestra una ligera separación), alargamiento menor de la puntada del acolchado y cambio dimensional inferior al 3 % con respecto al original. Para trapeadores de microfibra: pérdida de la textura visible de la fibra dividida (la superficie parece más suave o más mate), decoloración del componente de poliamida y superficie de la tela que se siente menos adherente al tacto. Cualquiera de estos signos debería provocar una mayor frecuencia de inspección.
No necesariamente. El protocolo de lavado (temperatura, detergente, parámetros del ciclo) puede ser el mismo en todos los grados, porque se requiere una limpieza eficaz independientemente de dónde se utilice el trapeador. Sin embargo, la frecuencia de inspección y los criterios de retiro deben ser más estrictos para los trapeadores de Grado A/B que para los de Grado C/D. Los trapeadores de grado A/B deben inspeccionarse en cada uso con resultados documentados, y los factores desencadenantes de retiro deben ser más conservadores: retirarse ante la primera señal de compromiso del acolchado o degradación del sello de los bordes. Los trapeadores de grado C/D pueden seguir un programa de inspección menos frecuente con criterios de retiro ligeramente menos conservadores, lo que refleja el menor riesgo de contaminación en las zonas de soporte.
Los trapeadores deben estar completamente secos antes de guardarlos. Deben colgarse individualmente (no apilarse) en un entorno que coincida o supere la clasificación de sala limpia de la zona objetivo. Para las mopas esterilizadas, el almacenamiento debe respetar la vida útil de esterilidad validada. Para los trapeadores no esterilizados, una rotación de primero en entrar, primero en salir con una duración máxima de almacenamiento (comúnmente 30 días, ajustada según los datos de monitoreo ambiental de las instalaciones) evita la acumulación prolongada de contaminación ambiental. Las bolsas de plástico selladas solo deben usarse cuando el trapeador esté completamente seco y para el transporte o almacenamiento estéril validado, nunca para trapeadores húmedos.
Sí. La clase de desinfectante utilizada en la instalación interactúa con el material del trapeador de manera que puede acelerar o retardar la degradación. Los desinfectantes oxidantes (peróxido de hidrógeno, ácido peracético) causan una degradación acumulativa moderada del poliéster y una mayor degradación del componente de poliamida de la microfibra. Los desinfectantes a base de cloro causan la degradación más agresiva y deben evitarse a menos que estén específicamente validados por el proveedor del trapeador. Los compuestos de amonio cuaternario y los desinfectantes a base de alcohol generalmente tienen el menor impacto en los materiales del trapeador. Las instalaciones que utilizan oxidantes agresivos deben esperar una vida útil más corta del trapeador y, en consecuencia, deben programar inspecciones más frecuentes.
Como mínimo: (1) un identificador de lote de trapeador vinculado al lote de adquisición para su trazabilidad; (2) un registro de recuento de ciclos que registra cada ciclo de lavado y ciclo de autoclave; (3) registros de inspección por evento de inspección con fecha, identidad del inspector y resultado de aprobación/rechazo para cada punto de inspección; (4) registros de retiro con fecha de retiro, motivo del retiro y método de disposición. Esta documentación demuestra la disciplina de gestión del ciclo de vida durante las auditorías, permite el análisis de tendencias para optimizar los criterios de retiro y proporciona trazabilidad si una investigación de un evento de contaminación debe rastrearse hasta las herramientas de limpieza.
MIDPOSI proporciona sistemas de trapeador para salas blancas diseñados para un rendimiento de limpieza validado y repetible en todas las clasificaciones GMP. Explore la serie White Mop para obtener cabezales de trapeador diseñados con tejido de poliéster de filamento continuo, bordes sellados y una construcción diseñada para soportar protocolos validados de lavado y autoclave. Si tiene preguntas sobre especificaciones de materiales, datos de compatibilidad química o orientación sobre protocolos de mantenimiento, comuníquese con el equipo de MIDPOSI.
Sistemas de trapeador para salas blancas diseñados para programas de limpieza GMP, con especificaciones de materiales, calidad de construcción y paquetes de documentación diseñados para respaldar protocolos de mantenimiento validados.



