La visualisation et la vérification du modèle de flux d'air en salle blanche sont essentielles pour confirmer l'intégrité du flux laminaire, identifier les turbulences ou les courts-circuits et protéger les zones critiques du risque de contamination.
Dans les environnements de classe A et autres environnements à contrôle élevé, les performances du flux d’air ne sont pas seulement un détail technique. Cela affecte directement le comportement des particules, le risque d’intervention, les tendances en matière de surveillance environnementale et la confiance globale dans le contrôle de la contamination. Une approche de vérification robuste doit combiner l’observation visuelle, la cartographie des vitesses et des critères d’acceptation documentés.
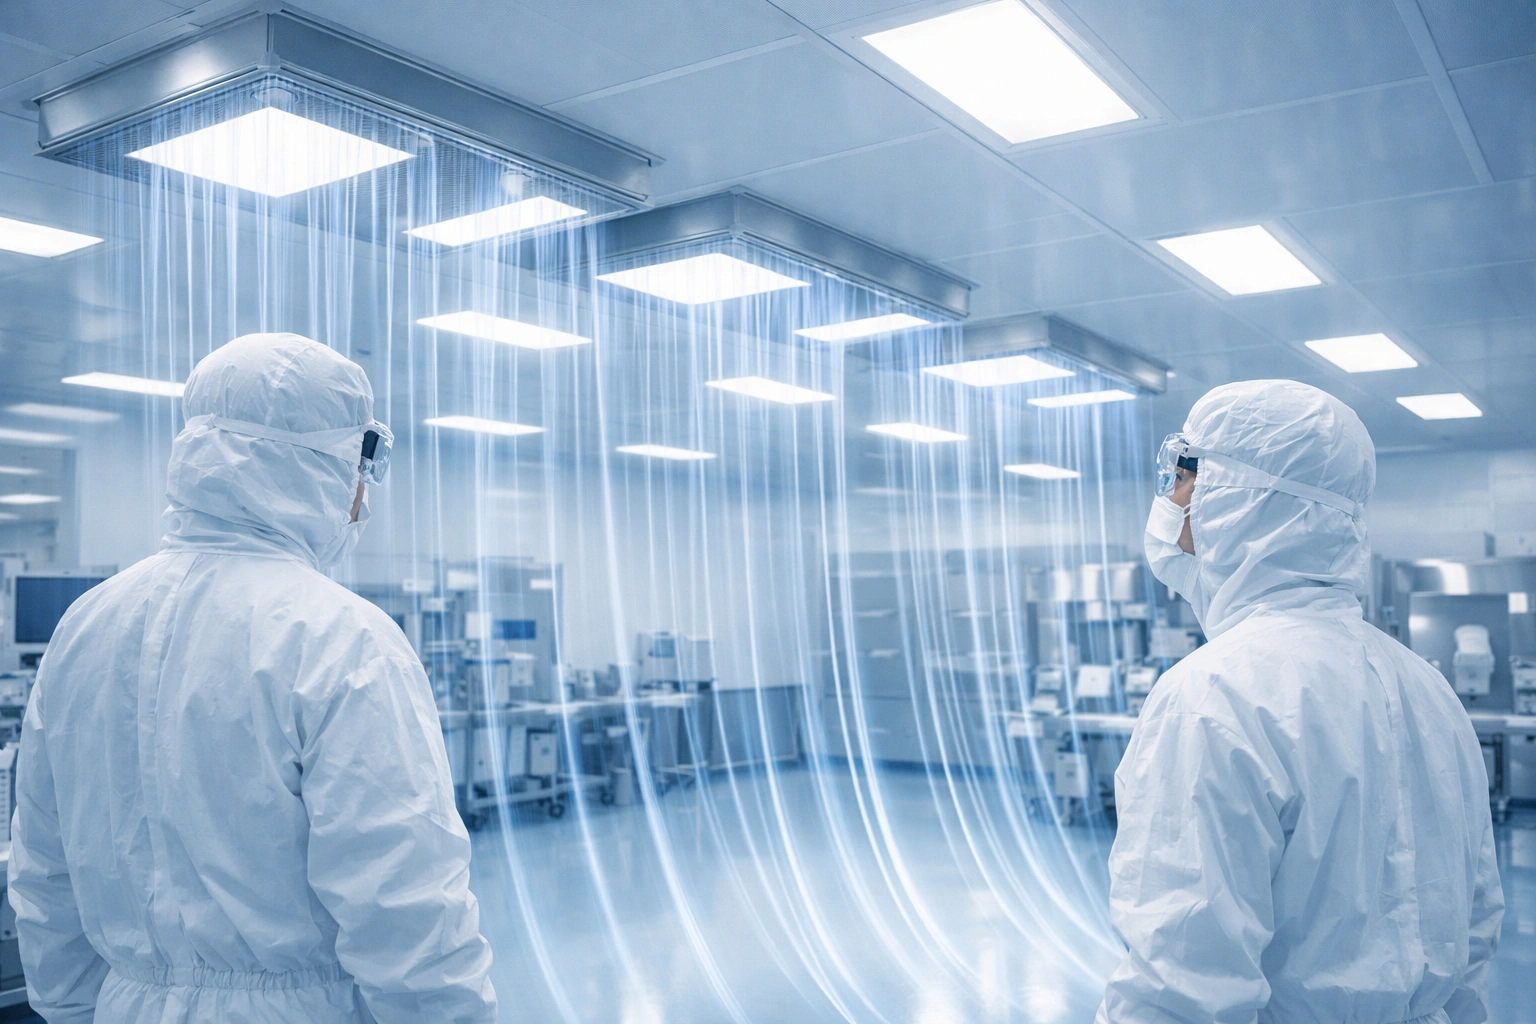
La visualisation et la vérification du modèle de flux d'air en salle blanche sont utilisées pour confirmer que l'air se déplace à travers les zones critiques de la manière prévue. En pratique, cela signifie démontrer un comportement de flux d'air laminaire ou autrement acceptable, confirmer qu'il n'y a pas de turbulence ou de court-circuit visible, et vérifier que la vitesse et l'uniformité du flux d'air restent dans la plage requise pour la qualité salle blanche.
Les programmes les plus utiles combinent des études de fumée, des méthodes de traçage de particules et une cartographie de la vitesse afin que les équipes puissent observer le comportement du flux d'air, mesurer les performances, documenter les résultats et corriger les défaillances du flux d'air avant qu'elles n'affectent la qualité du produit ou du processus.
Le flux d’air est l’un des principaux mécanismes qui séparent un environnement de salle blanche contrôlé d’un environnement non contrôlé. Dans les zones de traitement critiques, un flux d’air correctement dirigé aide à balayer les particules des surfaces exposées au produit ou au processus. Lorsque le flux d’air devient instable, non uniforme, obstrué ou contourné, le risque de contamination augmente rapidement.
C'est pourquoi la vérification du modèle de flux d'air est considérée comme un élément essentiel du contrôle de la contamination, en particulier pour les zones de classe A (ISO 5) et autres opérations à haut risque. Il prend en charge la qualification, l'examen de routine, l'enquête sur les écarts, le dépannage CVC et la confirmation après maintenance. Votre article original place déjà la visualisation du flux d'air au centre de la vérification du flux laminaire, des études de fumée, de l'analyse des traces de particules et de la cartographie des vitesses. :contentReference[oaicite:2]{index=2}
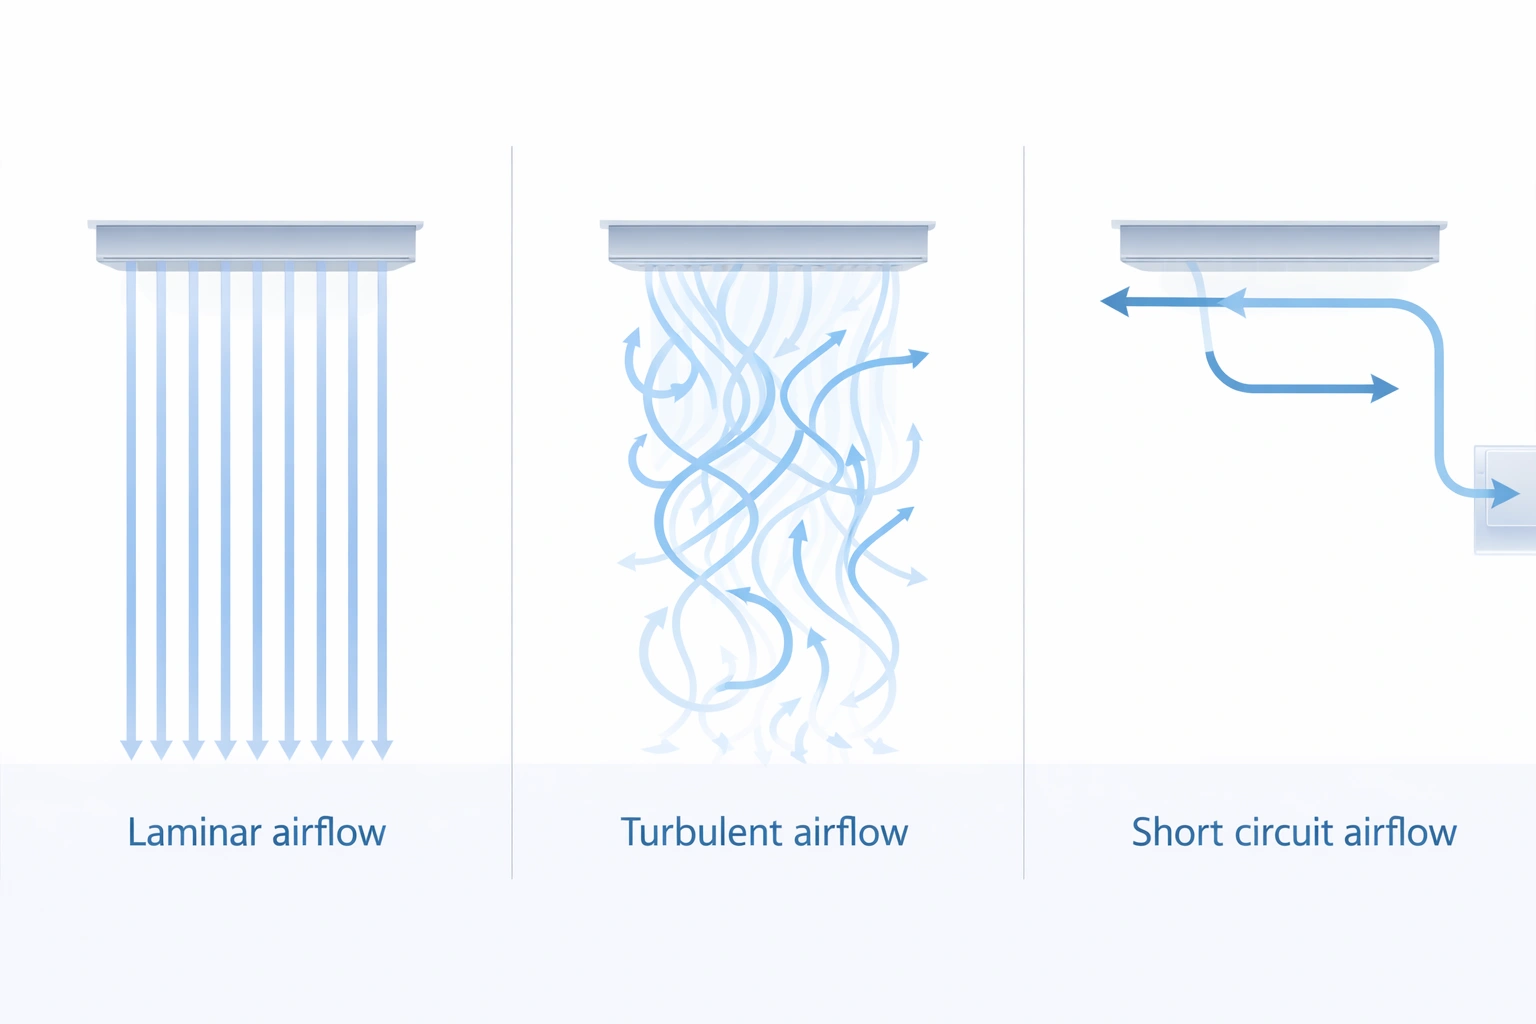
Avant le début des tests, les équipes doivent définir à quoi ressemble un flux d’air acceptable dans la zone cible. La comparaison la plus courante est entre le flux d’air laminaire, le flux d’air turbulent et le flux d’air en court-circuit. Votre contenu source utilise ces trois catégories comme cadre conceptuel de base. :contentReference[oaicite:3]{index=3}
Flux unidirectionnel et parallèle avec un mélange minimal. Il s'agit du modèle préféré pour les zones de catégorie A et autres zones critiques où le contrôle de la contamination dépend d'un comportement de balayage stable.
Flux chaotique et mixte avec tourbillons et mouvement de particules instables. Cela augmente le risque de contamination et peut indiquer une obstruction, un mauvais équilibrage ou une vitesse excessive.
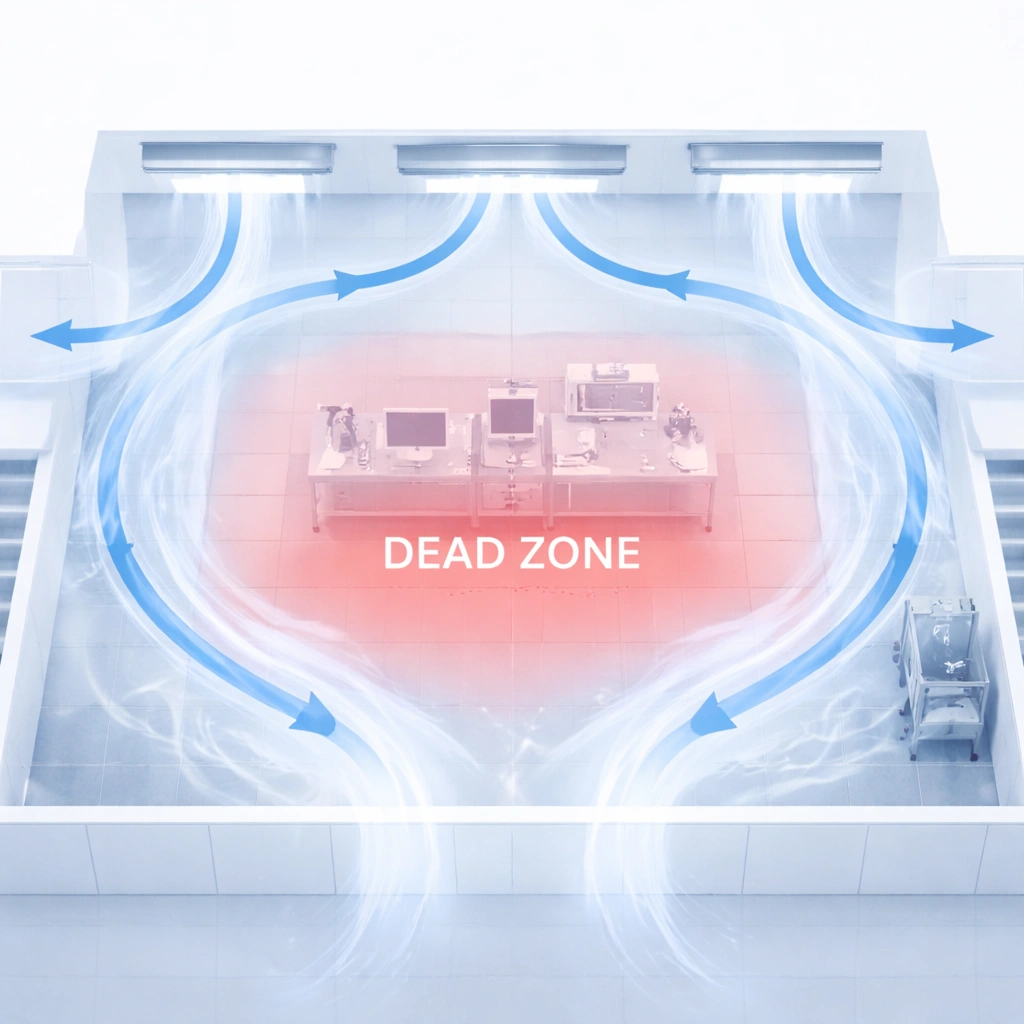
L’air contourne la zone critique et se déplace directement de l’approvisionnement vers le retour, laissant derrière lui les zones mal protégées et les zones mortes.
| Zone | Type de flux d'air préféré | Plage de vitesse typique | Cible d'uniformité |
|---|---|---|---|
| Classe A / ISO 5 | Laminaire / Unidirectionnel | 00,36 ± 0,09 m/s | ±20% de la moyenne |
| Classe B / ISO 7 | Laminaire préféré | 00,1 à 0,4 m/s | ±20% de la moyenne |
| Classe C / ISO 8 | Turbulent acceptable | 00,1 à 0,4 m/s | ±30% de la moyenne |
| Classe D / ISO 9 | Turbulent acceptable | 00,1 à 0,4 m/s | ±30% de la moyenne |
Les programmes de vérification les plus pratiques combinent des méthodes qualitatives et quantitatives. Votre article met en avant les tests de fumée, les méthodes de traçage de particules et la cartographie basée sur un anémomètre comme principaux outils de vérification structurée des flux d'air. :contentReference[oaicite:4]{index=4}
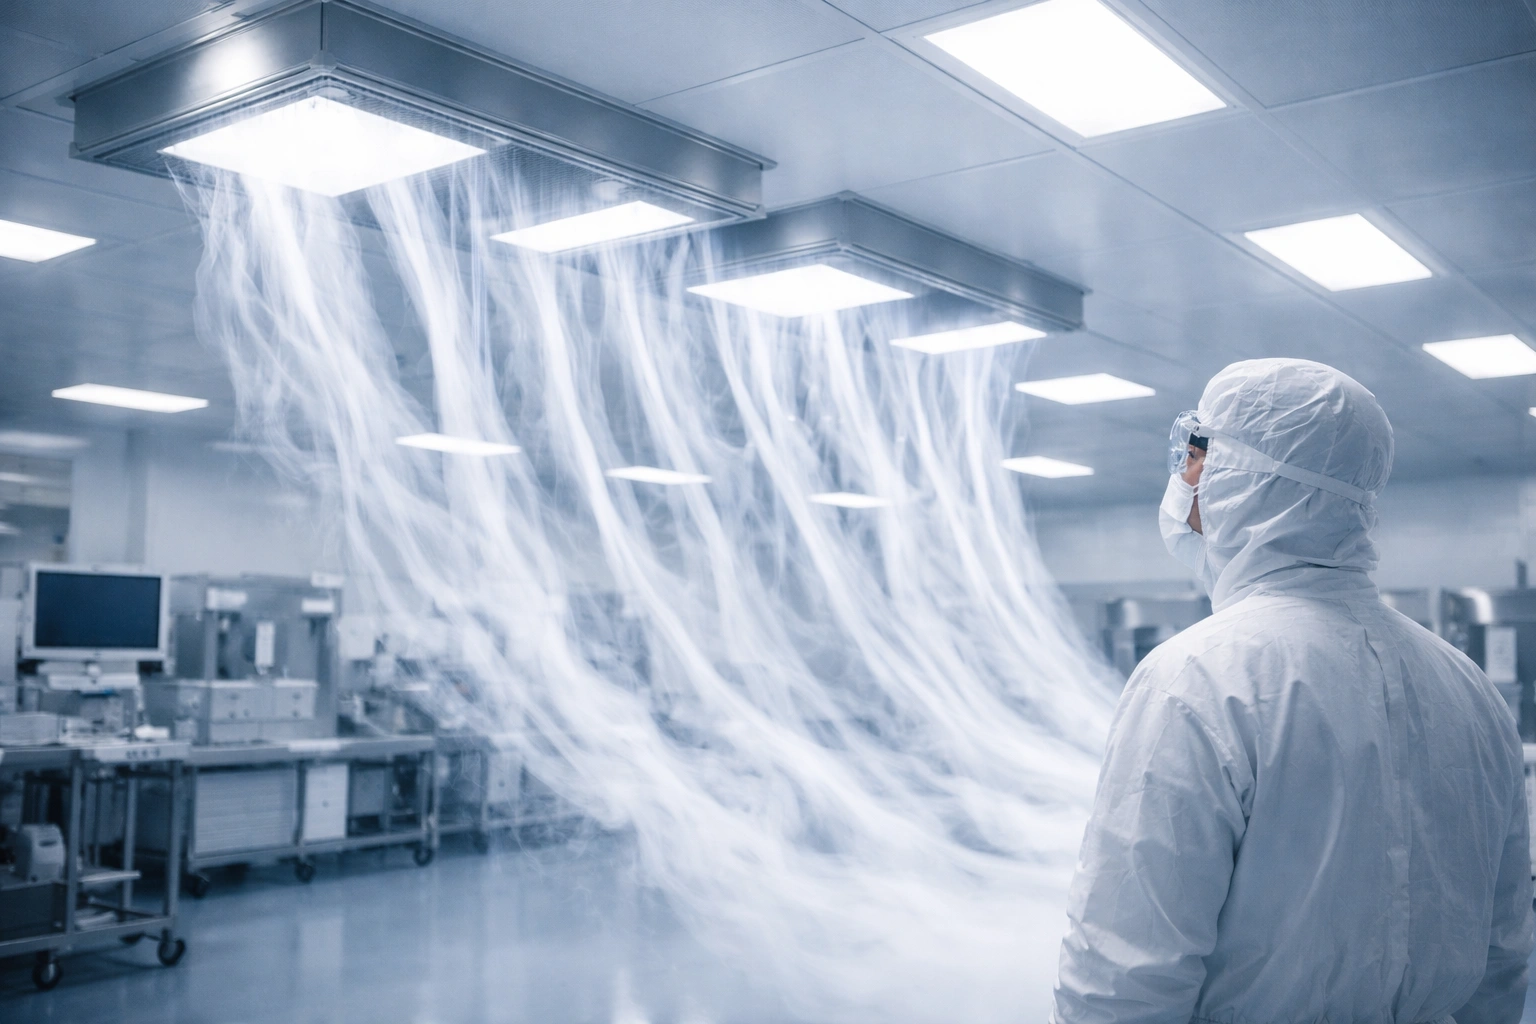
La visualisation de la fumée reste le moyen le plus largement reconnu pour observer directement le comportement du flux d'air. Un flux de fumée contrôlé libéré à proximité du filtre HEPA ou du point de test permet de révéler si le flux est fluide, uniforme et protecteur, ou s'il se décompose en tourbillons, obstructions et chemins de contournement.
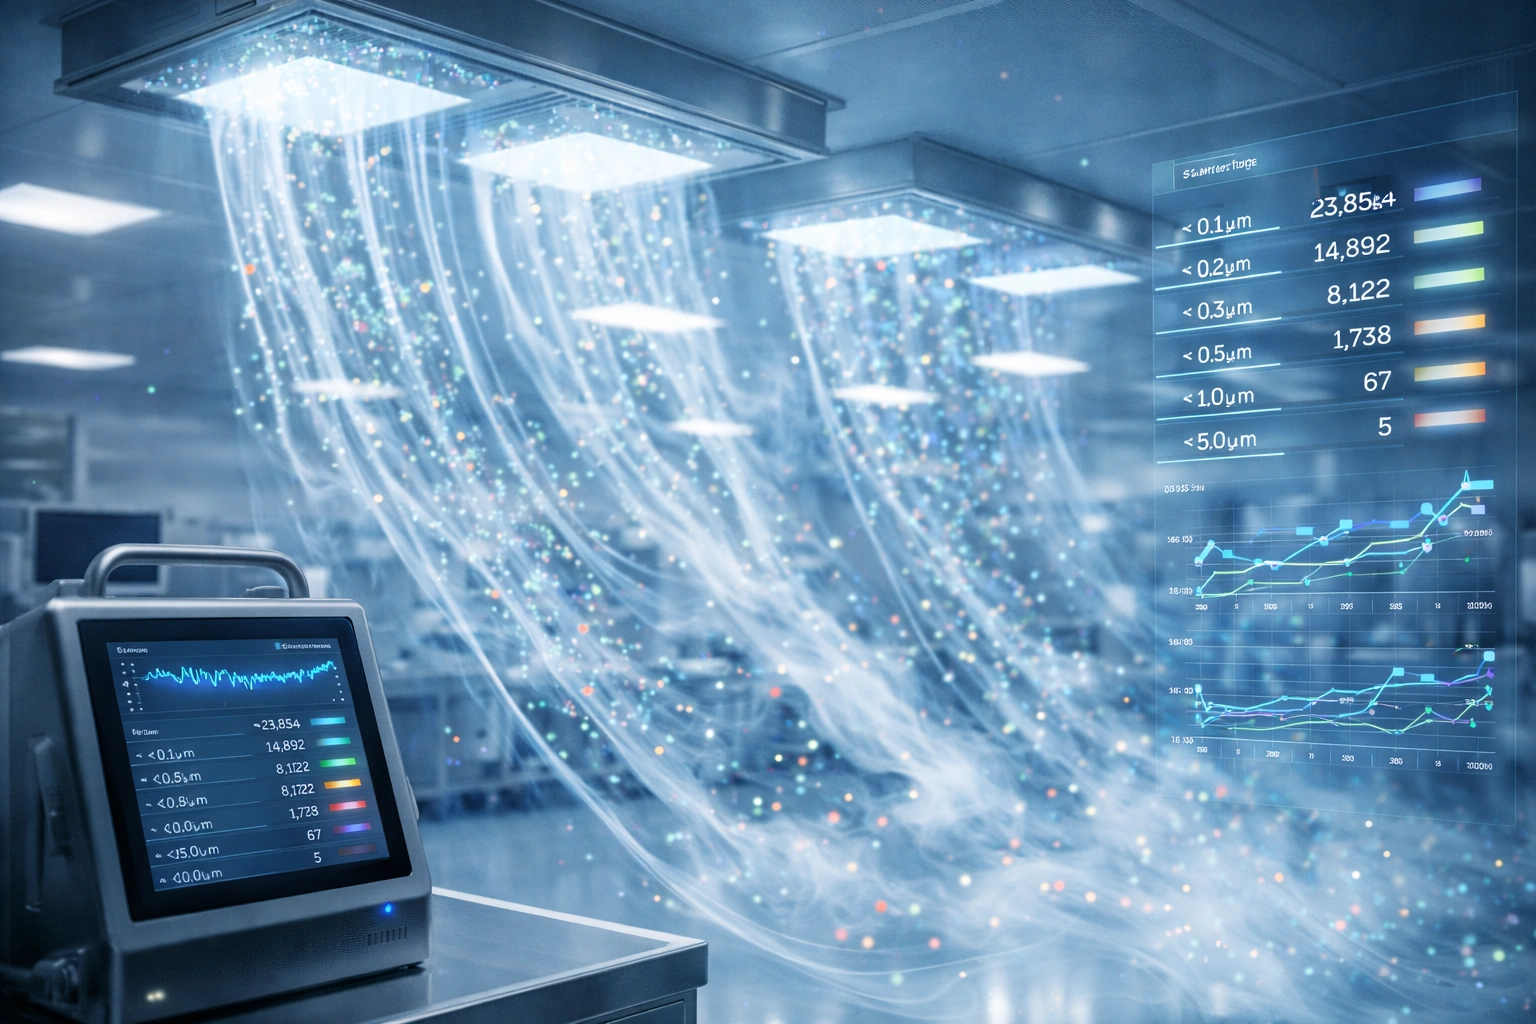
Les méthodes de traçage des particules ajoutent une couche plus quantitative en surveillant le mouvement et la concentration des particules à travers le trajet du flux d'air. Cela peut aider à confirmer la recirculation, le contournement ou un comportement non uniforme qui peut ne pas être pleinement apprécié par les seuls modèles visuels de fumée.
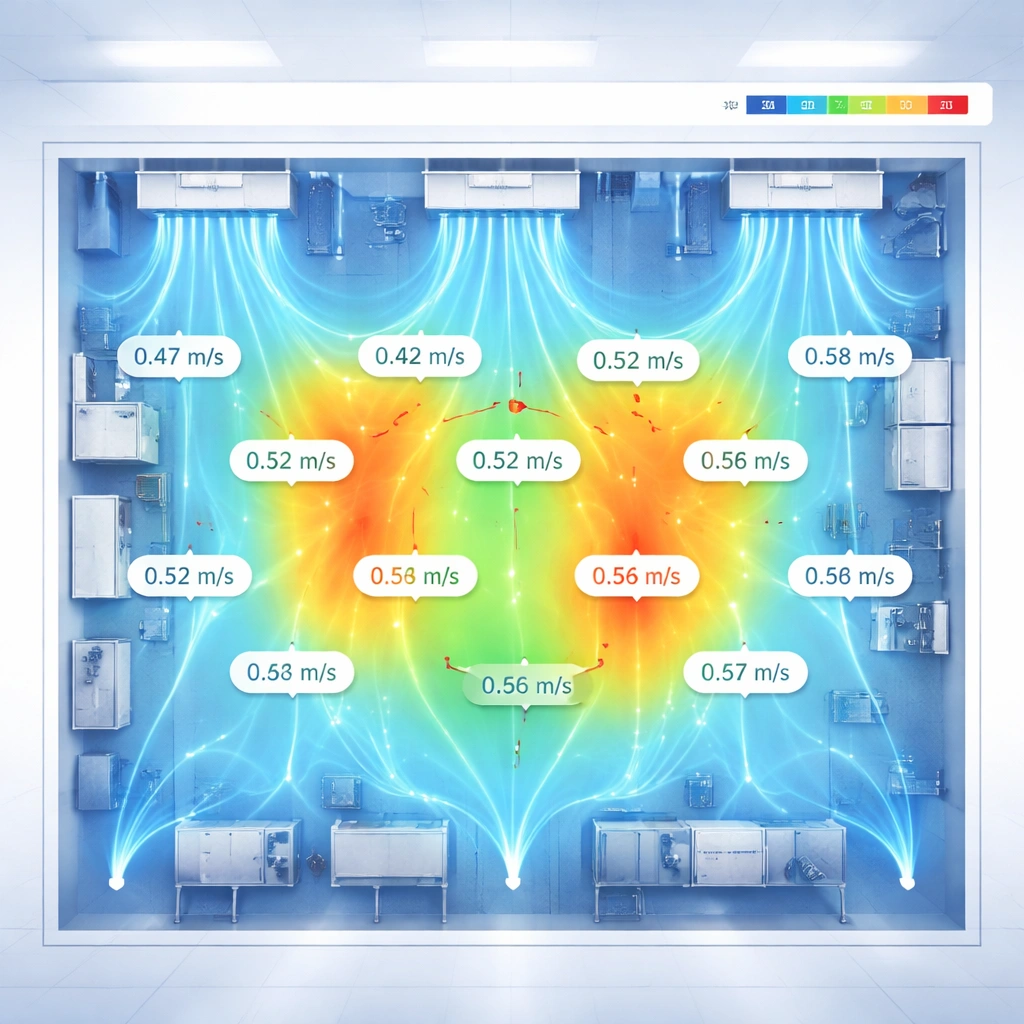
La cartographie de la vitesse fournit les preuves numériques nécessaires pour confirmer l'uniformité. Cela est particulièrement important lorsqu'une zone semble visuellement acceptable mais produit néanmoins une protection inégale en raison de points faibles, d'une vitesse excessive ou d'un déséquilibre local.
Un protocole de vérification utile doit définir les pré-vérifications, les points de test, la méthode d'observation, le format d'enregistrement, les critères d'acceptation et la logique de remédiation. Il convient également de préciser si les tests sont effectués au repos, dans des conditions opérationnelles ou dans le cadre d'une qualification ou d'une requalification.
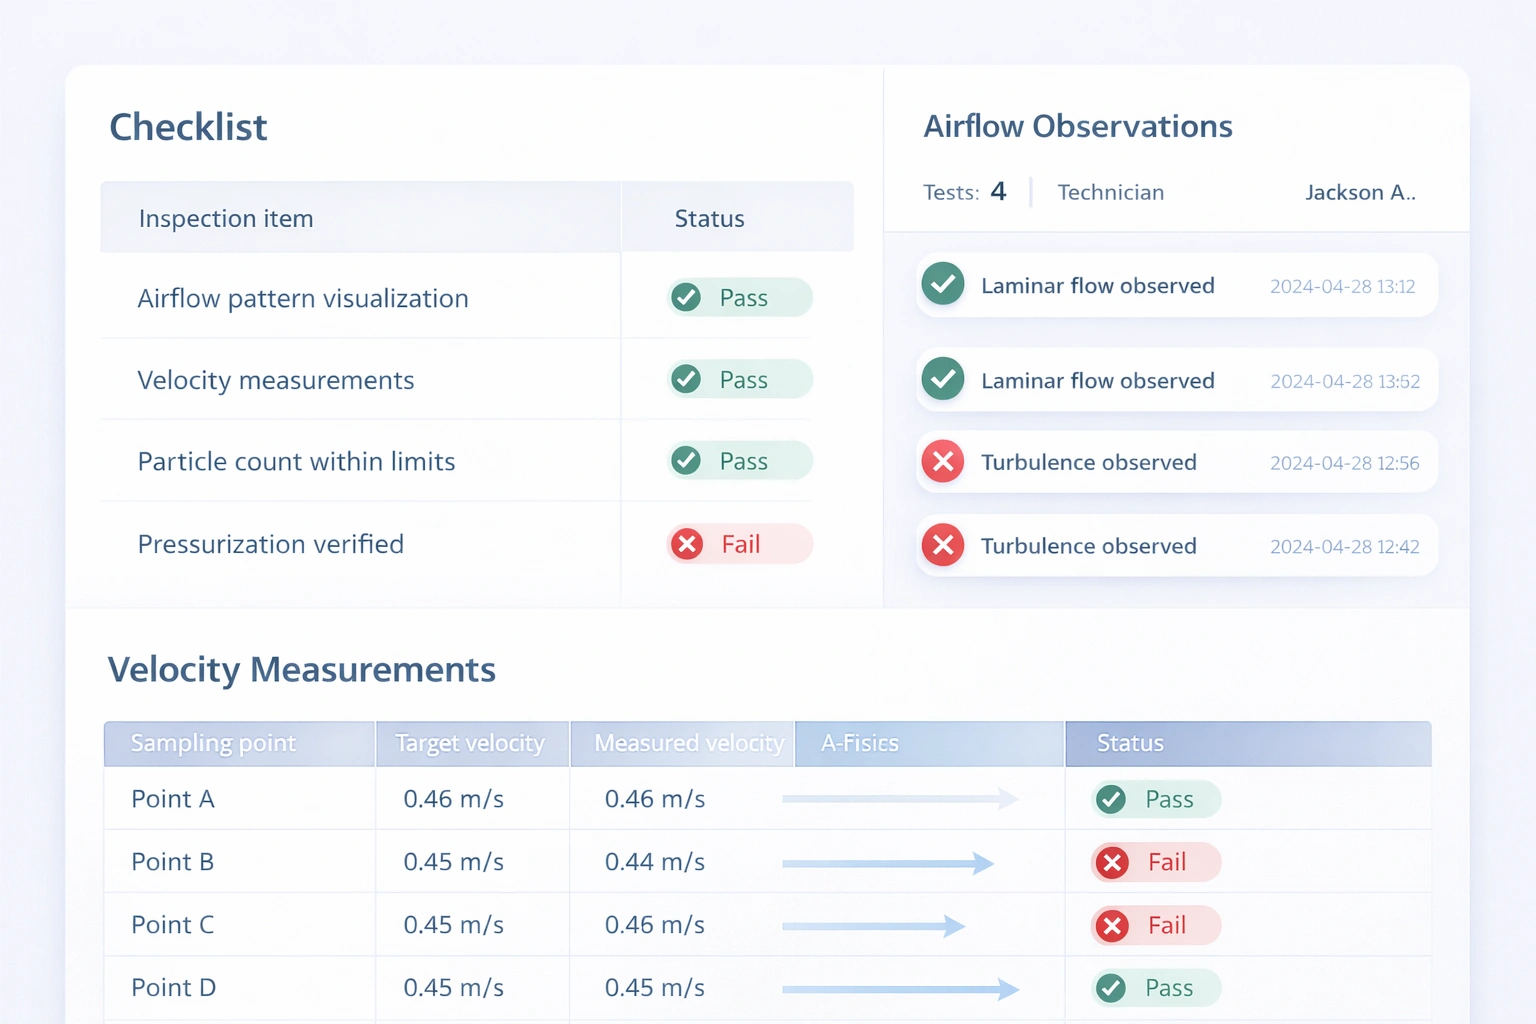
Les critères d'acceptation doivent refléter à la fois les performances techniques et l'intention de contrôle de la contamination. Votre cadre d'origine identifie le type d'écoulement, les turbulences visibles, les courts-circuits, l'uniformité de la vitesse, la plage de vitesse, les obstructions et la recirculation comme critères d'évaluation de base. :contentReference[oaicite:5]{index=5}
| Critère | Cible | Méthode d'évaluation |
|---|---|---|
| Type de débit | Laminaire / unidirectionnel si nécessaire | Observation visuelle |
| Turbulences visibles | Aucun dans le chemin critique | Etude des fumées / observation directe |
| Court-circuit | Non acceptable en zone protégée | Etude des fumées / trace de particules |
| Uniformité de la vitesse | À ± 20 % de la moyenne pour le grade A | Cartographie anémométrique |
| Plage de vitesse | Dans la plage cible spécifiée | Cartographie anémométrique |
| Obstructions | Aucun blocage inacceptable du flux de protection | Inspection visuelle |
| Recirculation | Aucune zone morte critique | Etude des fumées / trace de particules |
Les défaillances du flux d’air sont souvent causées par des facteurs opérationnels réels plutôt que par la seule intention de conception. L'emplacement des équipements, les matériaux stockés, le positionnement du personnel, les filtres dégradés et le déséquilibre des chemins de retour peuvent tous modifier considérablement les modèles de flux d'air. Votre article source identifie les obstructions, les courts-circuits, les turbulences, les vitesses non uniformes et la recirculation comme les principaux types de défaillances récurrentes. :contentReference[oaicite:6]{index=6}
| Type de panne | Cause typique | Effet probable |
|---|---|---|
| Obstruction | Équipement, stockage, personnel | Turbulence et protection réduite contre la contamination |
| Court-circuit | Mauvaise relation filtre/retour, portes ouvertes, lacunes | Contournement de la zone critique |
| Turbulence | Vitesse élevée, mauvais comportement du diffuseur, obstruction | Mouvement accru des particules et protection instable |
| Vitesse non uniforme | Problème d'amortisseur, dégradation du filtre, déséquilibre | Protection inégale du flux d’air |
| Recirculation | Zones mortes, mauvaise conception de retour | Accumulation de particules et risque de contamination locale |
L’action corrective doit être adaptée au mécanisme de défaillance du flux d’air. Tous les problèmes ne nécessitent pas une refonte, mais chaque échec important doit déclencher un examen documenté et une vérification de suivi.
Supprimez les obstructions inutiles, repositionnez les équipements mobiles, dégagez les allées, fermez les ouvertures inappropriées et contrôlez le flux du personnel.
Ajustez les registres, rééquilibrez le débit d'air, étudiez les faibles performances HEPA, réduisez la survitesse et revérifiez la pression différentielle.
Modifiez la conception du retour d'air, ajoutez des déflecteurs ou des fonctionnalités de redressement du flux, remplacez les filtres dégradés et mettez à jour l'agencement de la pièce si des pannes persistantes persistent.
Les enregistrements de vérification doivent être suffisamment clairs pour qu'un autre examinateur puisse comprendre ce qui a été testé, dans quelles conditions, comment le flux d'air s'est comporté, quels critères d'acceptation ont été appliqués et si une action corrective était nécessaire.
Ceci est particulièrement utile lors de la qualification, des enquêtes sur les écarts, des tendances en matière de contamination et des audits clients ou réglementaires.
Les zones de catégorie A sont généralement révisées au moins une fois par an, avec des tests supplémentaires après la maintenance, le remplacement du filtre, les modifications de configuration ou les événements liés à la contamination.
Les tests de fumée fournissent une preuve visuelle directe de la direction et des perturbations du flux d’air. L'analyse des traces de particules ajoute une couche plus quantitative en montrant comment les particules se déplacent et s'accumulent dans le trajet du flux d'air.
De nombreux programmes utilisent 0,36 ± 0,09 m/s comme plage cible pratique pour le flux d'air unidirectionnel de catégorie A, les attentes en matière d'uniformité étant généralement fixées à ± 20 % de la moyenne.
L'obstruction, les courts-circuits, la turbulence, la vitesse non uniforme et la recirculation font partie des modes de défaillance les plus courants dans les études de flux d'air en salle blanche.
Cela dépend de la zone et du but de l'étude. Les études de niveau critique A sont généralement réalisées dans des conditions soigneusement contrôlées, tandis que certaines zones complémentaires peuvent être évaluées différemment selon la procédure du site.
Midposi soutient les acheteurs réglementés avec des consommables pour salles blanches et une communication orientée documentation pour les environnements contrôlés, y compris une assistance à la qualification, l'examen des matériaux et des discussions sur le contrôle de la contamination.