A QA-focused technical guide for GMP material entry into Grade A/B zones—covering peel-and-pass logic, packaging integrity risks, and audit-defensible controls aligned with EU GMP Annex 1 expectations.

無菌性は製造中に達成されますが、ほとんどの汚染事象は製造中に発生します。 無菌移送—when materials move from uncontrolled areas to Grade C, then B, and finally A. Without redundant barriers, the mop packaging surface can act as a carrier for particulates and bioburden.
実際には、 滅菌モップ包装 functions as a controlled boundary: the outer bag is stripped at the interface, while the inner bag remains sterile until the point of use. This is the operational basis of ピールアンドパス.
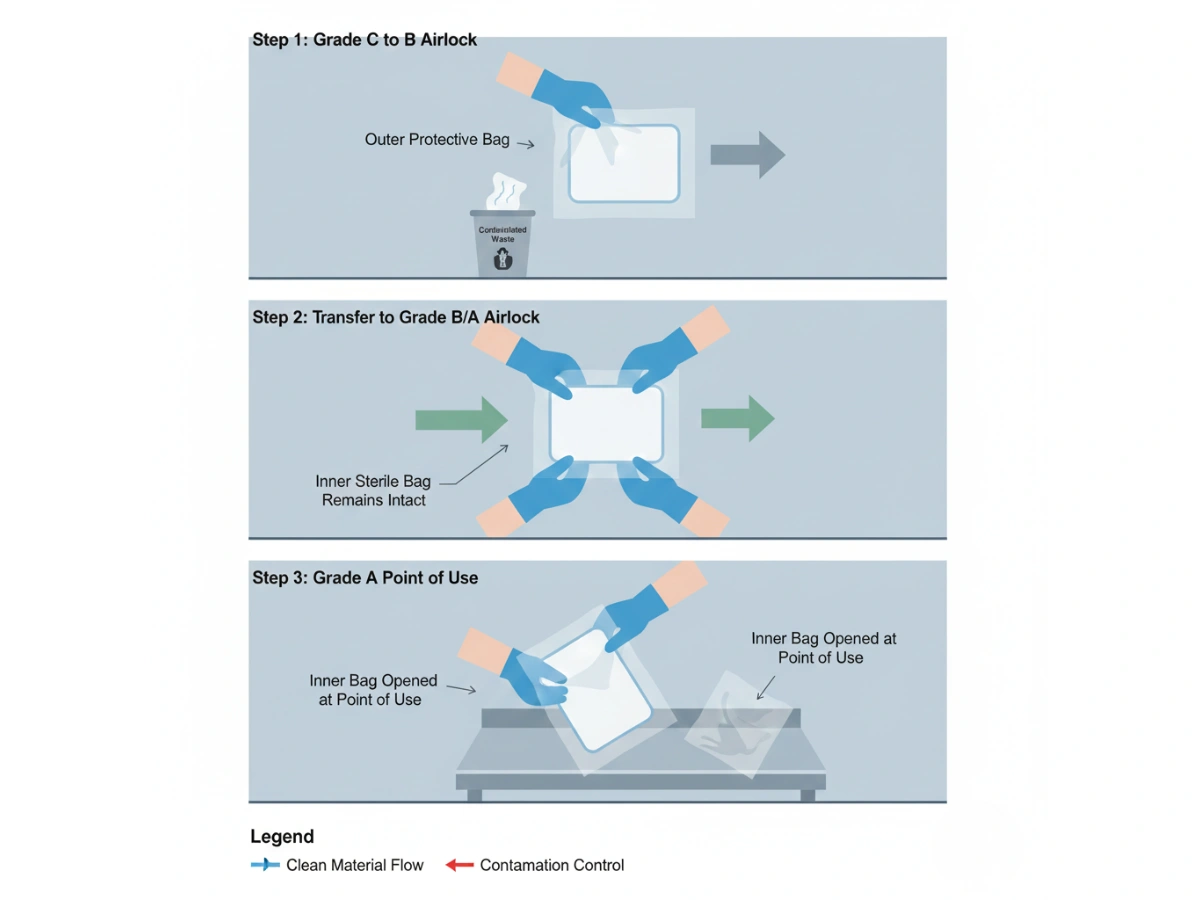

For Grade A/B operations, the core question is not “sterile at release,” but “sterile at point-of-use.” Double-bagging reduces transfer variability by removing the external surface at the boundary rather than relying on wipe-down success every time.

Use this simplified logic to align packaging selection with grade, transfer method, and validation burden. For Grade A/B, an engineered barrier is typically preferred over manual disinfection dependence.
| 決定要因 | 単一袋包装 | 二重袋包装 |
|---|---|---|
| 転送制御 | 検証された拭き取りと規律が必要 | ピールアンドパスにより境界部分の汚染を除去 |
| 故障モード | 単一障害点 | 冗長滅菌バリア層 |
| 監査の防御可能性 | SOP 実行の証拠に大きく依存する | CCS 向けのより強力な設計制御ナラティブ |
| 運用ワークロード | より高い(消毒、監視、逸脱) | 下段(標準化された境界剥離プロセス) |