Полупроводниковая протирка чистых помещений не является продолжением протирки чистых помещений в фармацевтической промышленности. Он накладывает одновременно три ограничения, которые либо отсутствуют, либо не имеют приоритетного значения в контексте фармацевтики и биотехнологий: безопасность электростатического разряда (ESD), пределы частиц размером менее 0,1 микрона в классе ISO 3-5 и совместимость с агрессивными технологическими растворителями (IPA, ацетон, HMDS). Швабра, которая адекватно работает в фармацевтической установке ISO 7, может вызвать статический разряд, разрушающий пластины, превысить количество переносимых по воздуху частиц в отсеке для фотолитографии ISO 4 или ухудшиться при многократном воздействии ацетона в области травления. В этом руководстве представлены структурированная система отбора, требования по зонам, сравнение межотраслевых спецификаций и контрольный список для покупателей из 8 пунктов, который необходим полупроводниковым предприятиям и группам по закупкам.
Если группа по закупкам закупит швабры для чистых помещений с той же спецификацией, которую они применяют для фармацевтического предприятия, они почти наверняка создадут риск загрязнения или повреждения продукции в своем чистом помещении, где производятся полупроводники. Причина не в том, что одна отрасль более требовательна, чем другая, а в том, что требования качественно другой. Контроль загрязнения чистых фармацевтических помещений организован вокруг жизнеспособных частиц (микроорганизмов), эффективности дезинфицирующих средств и обеспечения стерильности. Контроль загрязнения полупроводников организован вокруг нежизнеспособные частицы, электростатический заряд и целостность химического процесса. Спецификация швабры должна отражать эту разницу по каждому параметру.
Полупроводниковая протирка чистых помещений отличается от протирки чистых помещений в фармацевтической промышленности тем, что три фундаментальных измерения: (1) требования по контролю электростатического разряда, которые либо отсутствуют, либо являются необязательными в фармацевтической отрасли; (2) чувствительность к размеру частиц до 0,1 микрона при классе ISO 3–5, что на 2–4 порядка строже, чем диапазон ISO 7–8, типичный для фармацевтики; и (3) агрессивное воздействие растворителей (IPA, ацетон, HMDS, специальные средства для очистки), против которых материалы для швабр фармацевтического класса не прошли проверку. Спецификация швабры, учитывающая любые два из этих трех аспектов и игнорирующая третий, не подходит для использования в чистых помещениях с полупроводниками.
| Размер требования | Фармацевтическая чистая комната | Полупроводниковое чистое помещение | Значение спецификации швабры |
|---|---|---|---|
| ЭСР-безопасность | Обычно не требуется; ESD редко является параметром спецификации расходных материалов. | Требуется во всех зонах обработки пластин; поверхностное сопротивление обычно ниже 109 Ом/квадрат | Материал швабры должен обладать антистатическими или проводящими свойствами. Стандартный полиэфирный трикотаж сам по себе обычно является изоляционным и может не соответствовать критериям ESD. |
| Бюджет частиц в воздухе | ISO 7: 352 000 частиц/м3 (≥0,5 мкм); ISO 8: 3 520 000 частиц/м3 (≥0,5 мкм) | ISO 4: 352 частицы/м3 (≥0,5 мкм); ISO 3: 35 частиц/м3 (≥0,5 мкм). Подсчет частиц начинается с 0,1 мкм. | Пределы выделения частиц в 1 000–100 000 раз строже. Конструкция из непрерывной нити и проверенное уплотнение кромок становятся эксплуатационными требованиями, а не рекомендациями. |
| Химическое воздействие | Дезинфицирующие средства: четвертичный аммоний, перекись водорода, надуксусная кислота, гипохлорит натрия. | Агрессивные растворители: IPA, ацетон, HMDS, раствор Piranha, специальные средства для снятия фоторезиста. | Материалы для швабр, одобренные фармацевтическими компаниями, возможно, не были протестированы на устойчивость к растворителям. Химическое разложение ткани швабры может стать скрытым источником частиц, которые экологический мониторинг не может напрямую отнести к швабре. |
| Проблема первичного загрязнения | Жизнеспособные частицы (микроорганизмы) + нежизнеспособные частицы. Стерильность часто является доминирующим параметром. | Нежизнеспособные частицы являются основной проблемой. Даже невидимые частицы могут вызвать дефекты структуры пластины, замыкания или разрывы. | Испытание на выделение частиц (барабан Хельмке или аналогичный) при целевом разрешении класса ISO не подлежит обсуждению. Заявление о «пригодности для использования в чистых помещениях» без данных о контейнере для частиц не является доказательством. |
На предприятии по производству полупроводниковых пластин самая важная частица невидима. В технологическом узле 3 или 5 нм частица размером более половины критического размера может вызвать смертельный дефект — частица размером 1,5 нм может разрушить транзисторную структуру. Классификация чистых помещений для производств полупроводников отражает эту чувствительность: класс 3 ISO допускает только 1000 частиц на кубический метр размером ≥0,1 мкм, а класс 4 ISO допускает 10 000 частиц размером ≥0,1 мкм. Напротив, класс ISO 7, распространенный в фармацевтическом стерильном производстве, допускает 352 000 частиц размером ≥0,5 мкм, а подсчет частиц размером 0,1 мкм даже не требуется в ISO 7.
Значение швабры прямое: каждый контакт между насадкой швабры и полом или поверхностью чистого помещения приводит к высвобождению частиц. Швабра, которая генерирует 10 000 частиц на квадратный метр во время использования, может быть приемлемой в среде ISO 7, где количество частиц в воздухе велико. В фотолитографическом отсеке ISO 4 одна и та же швабра может потреблять измеримую долю общего количества частиц на предприятии за одну уборку. Выбор необходимо начинать с объекта самая строгая классификация ISO, а не со средней классификацией по всем зонам.
Электростатический разряд — это не проблема загрязнения в классическом понимании, а механизм повреждения продукта. Статический заряд в несколько сотен вольт, незаметный для человека-оператора, может разрушить оксидный слой затвора, измеряемый в ангстремах. Швабра — один из крупнейших движущихся объектов в чистом помещении, который постоянно контактирует с поверхностями с высоким трением. Трибоэлектрический заряд, возникающий при мытье швабры (тот же механизм, который генерирует статический заряд, когда обувь трётся о ковер), может накапливаться на головке, раме и ручке швабры, а затем сбрасываться в ближайшую пластину или держатель пластин.
В фармацевтических чистых помещениях редко устанавливаются требования к электростатическому разряду для чистящих инструментов, поскольку продукт (лекарственный препарат, биологический препарат) не чувствителен к электростатическому разряду таким же образом. Фабрики полупроводников должны. Каждый расходный материал, попадающий в зону, защищенную от электростатического разряда (EPA), должен классифицироваться по его поверхностному сопротивлению, и инструменты для очистки не являются исключением. Спецификация швабры должна касаться не только материала насадки швабры, но и всей сборки — рамы, ручки и любого крепежного оборудования — поскольку единственный проводящий путь в инструменте, защищенном от электростатического разряда, создает неконтролируемый путь разряда.
Фармацевтические дезинфицирующие средства для чистых помещений — соединения четвертичного аммония, перекись водорода, надуксусная кислота, гипохлорит натрия — химически агрессивны сами по себе, но их действие предсказуемо. Производители расходных материалов для чистых помещений регулярно проводят испытания на соответствие стандартным дезинфицирующим панелям. Технологические растворители полупроводников — изопропиловый спирт (используется для обезвоживания поверхности и общей очистки), ацетон (используется для снятия фоторезиста), HMDS (используется для грунтования поверхности пластин) и специальные органические средства для очистки — представляют собой другую химическую проблему. Эти растворители могут извлекать пластификаторы, набухать синтетические волокна, растворять полимерные покрытия и разрушать клеевые соединения в конструкции швабры — эффекты, которые программы проверки швабр, ориентированные на фармацевтическую промышленность, могут не учитывать.
Последствия для закупок очевидны: заявление поставщика швабры о «химической стойкости» бессмысленно без уточнения какие химические вещества, в какой концентрации, при какой продолжительности контакта и с каким измеренным эффектом. Данные о совместимости растворителей должны быть частью оценки поставщика. Если его нет, предприятие должно либо провести собственную оценку совместимости, либо исключить поставщика из рассмотрения зон, где ожидается воздействие растворителя.
Выбор материала швабры, устойчивого к электростатическому разряду, начинается с понимания классификаций удельного сопротивления поверхности, определенных отраслевыми стандартами. ANSI/ESD S20.20 и IEC 61340-5-1 устанавливают основу для классификации материалов в зонах, защищенных от электростатического разряда, и швабры для чистых помещений подпадают под эту структуру как движущиеся расходные материалы, создающие трение.
| Классификация | Диапазон поверхностного сопротивления (Ом/квадрат) | Поведение заряда | Соответствие швабре для чистых помещений |
|---|---|---|---|
| Проводящий | < 104 | Заряд течет свободно — быстрый путь разряда | Редко требуется для насадок швабр. Более актуален для рабочих поверхностей и напольных покрытий. Проводящая насадка швабры в EPA без контролируемого пути заземления может создать опасный сценарий разряда. |
| Рассеяние статического электричества (низкий диапазон) | 104 – 107 | Заряд рассеивается контролируемым образом с умеренной скоростью. | Подходит для областей фотолитографии ISO 3-4, где как контроль частиц, так и чувствительность к электростатическому разряду являются экстремальными. Может потребоваться интеграция специального проводящего волокна. |
| Рассеяние статического электричества (высокий диапазон) | 107 – 109 | Заряд рассеивается контролируемым и медленным образом. | Наиболее распространенное требование к расходным материалам для полупроводниковых швабр для чистых помещений. Достижимо за счет интеграции углеродной нити или антистатической обработки поверхности полиэфирной ткани. |
| Антистатический (низкий заряд) | 109 – 1011 | Устойчив к образованию трибоэлектрического заряда, но не рассеивается быстро | Может быть приемлемо для упаковочных/задних участков ISO 6-7, где чувствительность к электростатическому разряду ниже и основной проблемой является образование заряда во время мытья полов, а не его рассеивание. |
| изоляционный | > 1011 | Заряд накапливается; нет контролируемого пути рассеяния | Обычно не подходит для зон, чувствительных к электростатическому разряду. Стандартный трикотаж из 100% полиэстера и необработанная микрофибра обычно попадают в этот диапазон. Эти материалы широко распространены в чистых фармацевтических помещениях, но их не следует использовать в полупроводниковых EPA без проверки или обработки. |
Существует два основных подхода к обеспечению защиты от электростатического разряда материалов для швабр для чистых помещений:
Выбор между этими подходами зависит от модели использования швабры на предприятии (одноразовая или многоразовая), целевого диапазона удельного сопротивления и профиля химического воздействия в зоне. Для одноразовых швабр, подвергнутых фотолитографии ISO 3-4, может подойти любой подход при условии проверки данных удельного сопротивления. Для швабр многоразового использования, подвергающихся агрессивному воздействию растворителей, интеграция углеродной нити обычно обеспечивает более стабильную долговременную защиту от электростатического разряда, чем обработка поверхности. Более широкое обсуждение швабр, предназначенных для полупроводников, см. полупроводниковые швабры для чистых помещений.
ESD-безопасность — это свойство системы, а не свойства компонента. Насадка для швабры с поверхностным сопротивлением 10.8 Ом/квадрат не обеспечивает защиты от электростатического разряда, если одежда оператора, пол в чистом помещении и узел рамы/ручки швабры не образуют контролируемого пути рассеивания тока на землю. Швабра – это одно звено в цепи заземления:
Предприятиям следует проверять совместимость с электростатическим разрядом для всей сборки — насадки швабры, рамы, ручки, средств индивидуальной защиты оператора и напольного покрытия — вместо того, чтобы указывать требования к электростатическому разряду для насадки швабры в отдельности. Швабра для чистых помещений, которая соответствует требованиям по сопротивлению электростатическому разряду при лабораторных измерениях, может не функционировать как инструмент, безопасный для электростатического разряда, в реальном чистом помещении, если путь рассеивания тока на уровне сборки неполный.
Particle generation from a cleanroom mop is not a pass/fail property — it is a quantitative measurement that must be evaluated against the airborne particle budget of the target ISO class. A mop that generates 5,000 particles per minute in a Helmke drum may be an excellent performer for ISO 7 but unacceptable for ISO 4, where the total permissible ≥0.5 μm particle count is only 352 per cubic meter. The mop specification must match the strictest zone in which the mop will be used.
The fundamental material choice affecting particle generation is fiber construction:
| Fiber Type | Строительство | Particle Generation Mechanism | Typical Suitability |
|---|---|---|---|
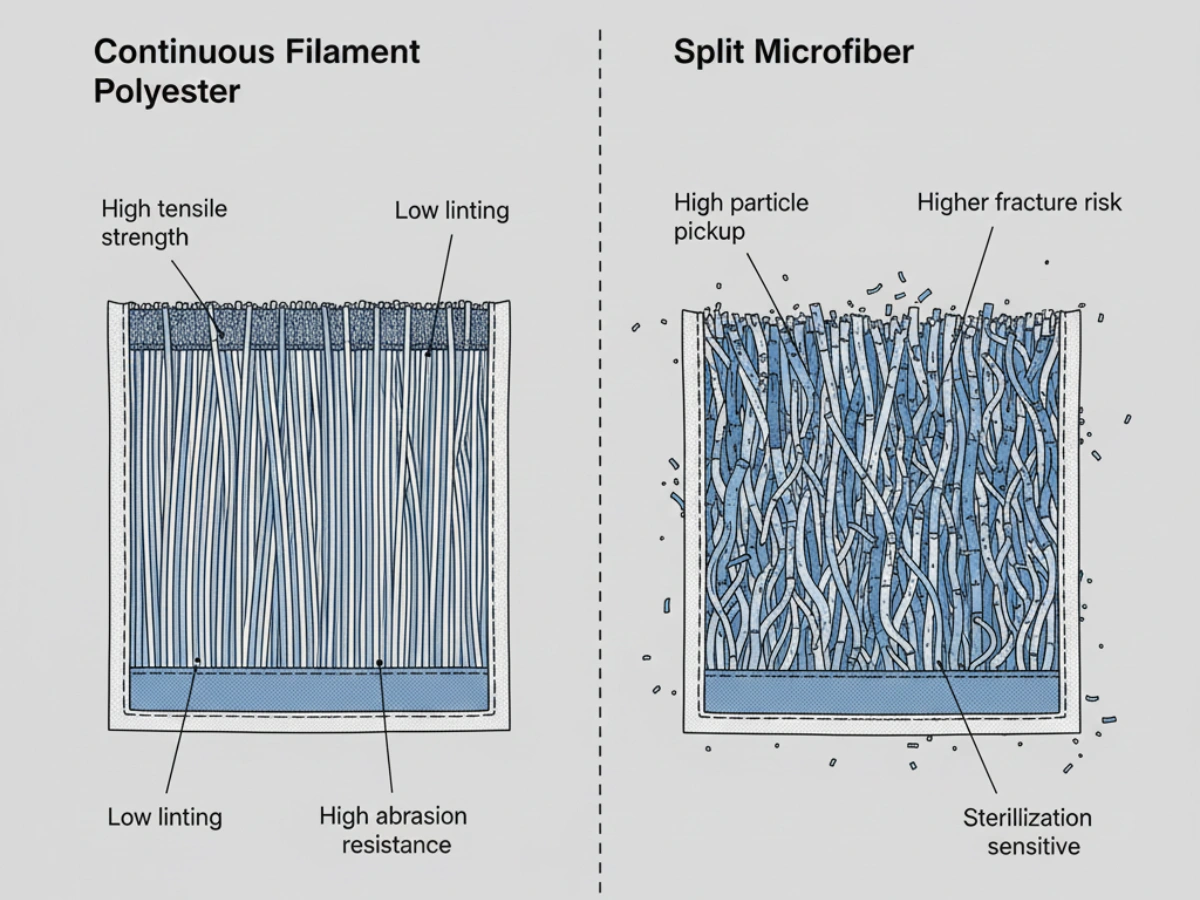
| Полиэстер с непрерывной нитью | Длинные, непрерывные нити проходят по всей длине пряжи. Ни одно волокно не заканчивается внутри структуры ткани, за исключением обрезанных кромок. | Частицы в основном образуются на кромках разреза (которые необходимо герметизировать) и в результате истирания поверхности. Осыпание концов волокон в основной ткани по своей сути невелико, поскольку нет концов штапельных волокон, которые можно было бы вырвать. | Особенно предпочтителен для полупроводниковых зон ISO 3-5. Низкий профиль выделения частиц делает непрерывную нить отправной точкой по умолчанию при выборе швабры, соответствующей стандарту ниже ISO-5. |
| Ненепрерывное/штапельное волокно Полиэстер | Короткие штапельные волокна (обычно 25–50 мм) скручиваются вместе и образуют пряжу. В структуре ткани существуют тысячи концов волокон. | Individual staple fibers can separate from the yarn during mechanical agitation (mopping). Each fiber end is a potential particle that can shed. The particle count from staple fiber constructions is generally higher than continuous filament for the same test conditions. | May be evaluated for ISO 6-7 zones. Generally not recommended for ISO 3-5 without Helmke drum data demonstrating acceptable particle shedding at the target particle size and class. |
| Microfiber (Split Polyester/Polyamide) | Bi-component fibers are split into micro-denier filaments (typically <1 denier per filament). The split structure creates high surface area for particle capture. | Та же самая большая площадь поверхности, которая придает микроволокну эффективность улавливания частиц, также создает большую поверхность, с которой частицы могут слетать. Наконечники разделенных волокон являются потенциальными источниками частиц. Полиамидный (нейлоновый) компонент добавляет второй материал со своими собственными характеристиками отделения частиц и химической совместимости. | Может быть оценен для полупроводниковых зон ISO 5-7. Требует более строгой проверки отделения частиц по стандарту ISO 3-4, чем полиэстер с непрерывным волокном. Соотношение эффективности очистки и удаления частиц следует оценивать по зонам. |
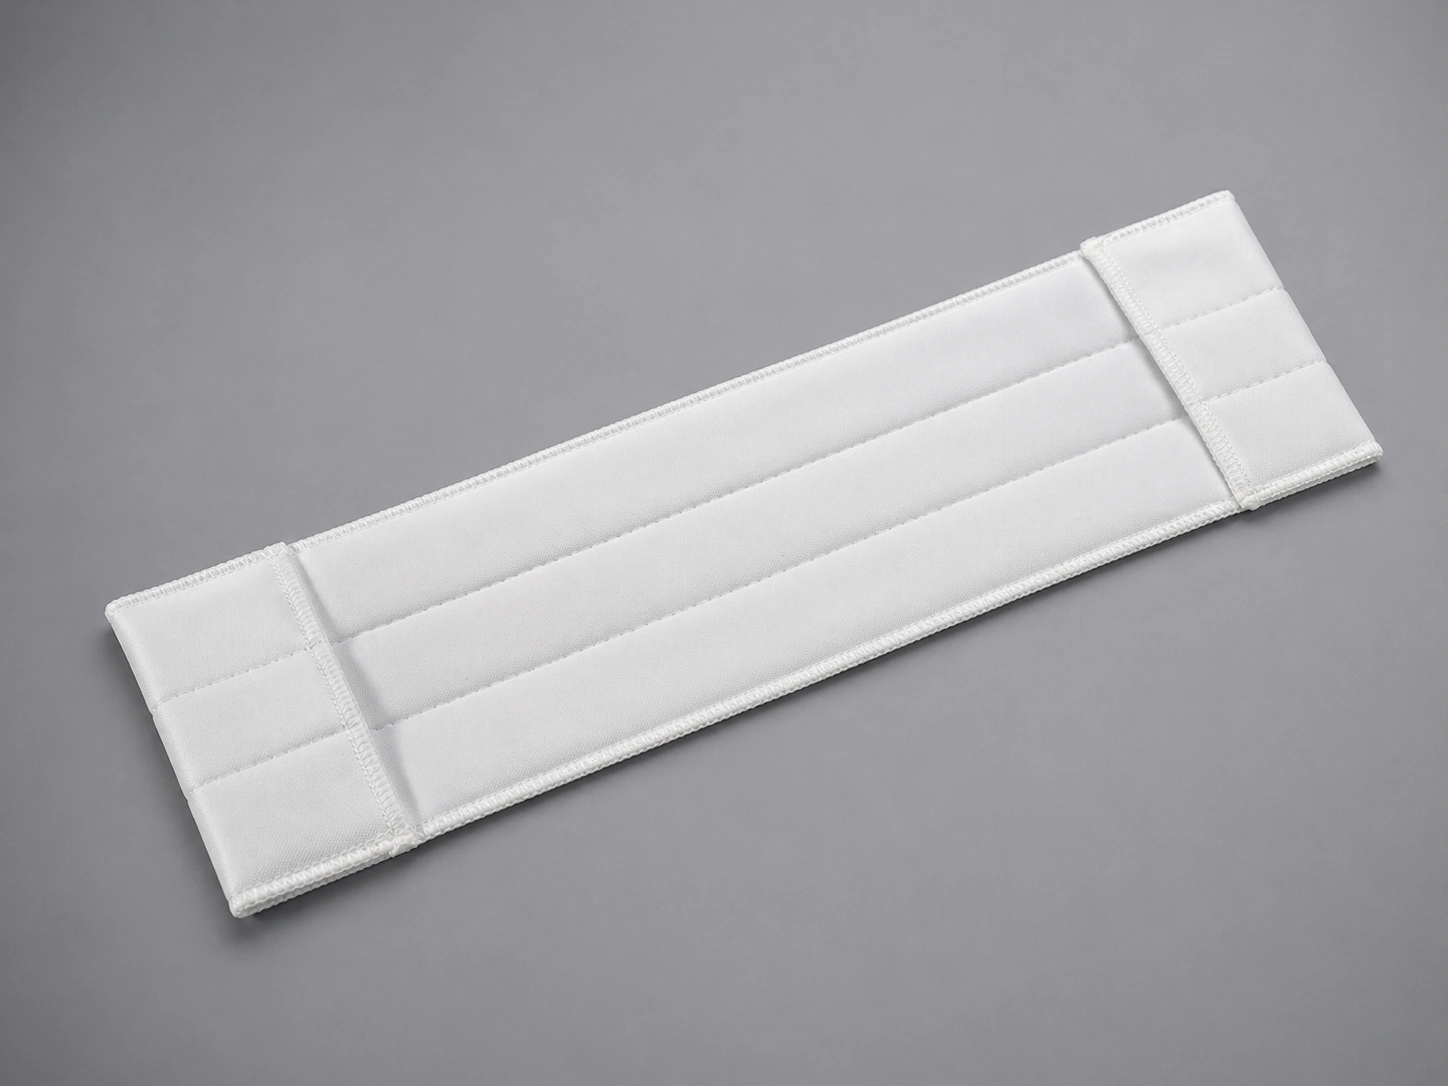
Изображение корпуса ниже иллюстрирует структуру полиэфирного волокна с непрерывной нитью — гладкая, безворсовая поверхность без свободных концов штапельного волокна, что делает эту конструкцию предпочтительной для насадок для швабр для чистых помещений с низким образованием частиц в полупроводниковой среде.
For a side-by-side evaluation of microfiber and polyester in cleanroom applications, see the Сравнение швабры из микрофибры и полиэстера для чистых помещений.
Regardless of whether the fabric is continuous filament or non-continuous, the cut edges are the most concentrated particle source on any cleanroom mop head. When fabric is cut, filaments are severed, creating fiber ends that can release particles with every mechanical agitation. The quality of edge sealing determines how effectively these cut-edge particles are contained:
Группам по закупкам следует запросить информацию о методе герметизации кромок и убедиться, что все четыре кромки насадки швабры герметизированы, а не только видимые края. Для более глубокого понимания того, как образование ворса связано с конструкцией швабры, см. что такое безворсовая швабра для чистых помещений.
The Helmke drum test (per IEST-RP-CC004.3 or equivalent) is the standard method for quantifying particle shedding from cleanroom consumables under mechanical agitation. For semiconductor-grade mop evaluation, the following test parameters and expectations apply:
Critical distinction: ISO 14644 classifies environments, not products. A supplier claiming a mop is “ISO Class 5 compatible” without providing the test method, particle size bins, measured values, and test conditions is making an unverifiable claim. Facility teams should treat such claims as marketing language, not technical evidence, until test data is provided.
Химическая среда на производстве полупроводников создает проблемы совместимости материалов швабр, которые не решаются в руководствах по выбору швабр для фармацевтических чистых помещений. Материал швабры для чистых помещений, который выдерживает многократное воздействие дезинфицирующих средств на основе четвертичного аммония, может быстро разлагаться при контакте с ацетоном. В процессе закупок необходимо проверять совместимость с конкретной химической панелью предприятия, а не с общим заявлением о «химической стойкости».
Изопропиловый спирт (IPA) с концентрацией 70-99% является наиболее распространенным чистящим растворителем в чистых помещениях для полупроводников. Применяется для обезвоживания поверхностей, общей протирки и удаления органических остатков. Хотя IPA менее агрессивен, чем ацетон или HMDS, он представляет собой пенетрант, который может извлекать пластификаторы из полимерных материалов, набухать некоторые синтетические волокна и разрушать клеевые соединения, используемые в конструкции швабр.
Для материалов для швабр на основе полиэстера совместимость с IPA обычно хорошая — полиэстер (ПЭТ) обладает стойкостью к растворителям на спиртовой основе. Однако следующие элементы требуют проверки:
Acetone is used in semiconductor fabs for photoresist removal, equipment cleaning, and general degreasing. It is a strong organic solvent that attacks a wider range of polymers than IPA:
| Chemical Agent | Common Semiconductor Use | Compatibility with Mop Materials | Verification Required |
|---|---|---|---|
| IPA (70-99%) | General surface cleaning, dehydration, pre-wipe for process equipment | Полиэстер: В целом хорошо. Полиамид: от удовлетворительного до плохого — возможно набухание. Обработка ESD: Может ухудшиться. | Оценка выделения частиц после воздействия. Повторное измерение удельного сопротивления ESD после контакта с IPA для швабр многоразового использования. |
| Ацетон | Удаление фоторезиста, удаление тяжелых органических остатков, обезжиривание оборудования. | Полиэстер: Может выдерживать кратковременный контакт; длительное воздействие может вызвать отек и потерю прочности на растяжение. Полиамид: Плохо — ожидается значительное ухудшение качества. Клеи: Большинство стандартных клеев разрушаются под воздействием ацетона. | Расширенное контактное испытание погружением. Изменение веса, изменение прочности на растяжение и визуальный осмотр деградации материала после воздействия ацетона в концентрации и продолжительности, соответствующей объекту. |
| ГМДС | Грунтовка поверхности пластин для приклеивания фоторезиста | Reacts with moisture. May not directly attack mop materials but can deposit residues that alter subsequent cleaning performance. | Residue analysis after simulated contact. Mop material surface characterization after HMDS exposure. |
| Piranha Solution (H2SO4 + H2О2) | Aggressive equipment cleaning, organic residue removal | Highly oxidative — attacks most organic polymers including polyester. Mop contact with Piranha solution should generally be avoided unless the mop material has been specifically validated for this exposure. | If mop contact with Piranha is unavoidable, request material-specific compatibility data at the facility’s exact concentration and temperature. Most standard cleanroom mop materials will degrade under Piranha exposure. |
Химическое разложение материалов швабры представляет собой риск загрязнения, который программы экологического мониторинга не могут напрямую отнести на счет швабры, поскольку эффект является постепенным и кумулятивным. Механизм работает следующим образом:
Эта цепочка деградации подчеркивает, почему данные о совместимости конкретных растворителей не желательны, а являются эксплуатационным требованием. Материал швабры, который разлагается под действием химического воздействия на объекте, приводит к загрязнению, которое трудно изолировать, диагностировать и устранить постфактум.
Использование одной швабры для чистых помещений для всего завода по производству полупроводников — это упрощение закупок, которое создает риск загрязнения. Различные производственные зоны имеют разные классификации ISO, разные уровни чувствительности к электростатическому разряду, разные профили химического воздействия и разную частоту очистки. Спецификация швабры должна отражать требования каждой зоны — или, если для эффективности закупок используется единая спецификация, она должна быть проверена на соответствие требованиям самой строгой зоны, понимая, что это может привести к завышению спецификаций для менее требовательных зон.
Полная сборка системы швабры — насадка швабры, рама из нержавеющей стали и телескопическая ручка — показана ниже в виде интегрированной платформы для очистки, подходящей для чистых помещений с полупроводниками и электроникой, где совместимость на уровне системы важна для контроля загрязнения.
Photolithography bays represent the intersection of the strictest particle limits and the highest ESD sensitivity in any semiconductor fab. The particle generated during mopping in a photolithography area can deposit on a photomask or wafer surface, creating a pattern defect that renders the wafer unusable. The photomask itself is a single-point-of-failure component — a particle defect on a mask is replicated across every wafer exposed through that mask.
Mop specification for photolithography:
Зоны травления и химико-механической полировки (ХМП) сочетают в себе умеренную чувствительность к частицам и самую агрессивную химическую среду на производстве. В процессах травления используются сильные кислоты и основания, которые могут пролиться или распылиться на полы и поверхности оборудования. Жидкость CMP содержит абразивные частицы, которые в сочетании с чистящими химикатами создают химически и механически агрессивную чистящую среду.
Спецификация швабры для травления/CMP:
В отделах метрологии имеется измерительное и инспекционное оборудование — сканирующие электронные микроскопы (СЭМ), атомно-силовые микроскопы (АСМ), инструменты оптического контроля — где одна частица, находящаяся в воздухе, может повлиять на точность измерений. Пределы частиц такие же строгие, как и в фотолитографии, но требования к электростатическому разряду могут зависеть от конкретного оборудования, а не от всей зоны.
Спецификация швабры по метрологии:
Участки упаковки и конечной сборки работают с менее строгими классификациями частиц, но обрабатывают готовые или почти готовые устройства, где повреждение от электростатического разряда влияет на производительность. Пропускная способность выше, чем во фронтальных зонах — частота уборки может быть выше, и соответственно выше расход расходного материала для швабры.
Спецификация швабры для упаковки/сборки:
Дополнительные рекомендации по требованиям к очистке для предприятий по производству полупроводников см. швабра для чистых помещений для производства полупроводников страница.
Разница между заслуживающим доверия поставщиком швабр для чистых помещений и поставщиком, делающим непроверяемые заявления, заключается в документации. Группы по закупкам полупроводников должны запросить следующую документацию в рамках процесса оценки поставщика. Каждый пункт должен подтверждаться данными испытаний, а не устными заверениями или маркетинговыми заявлениями.
Дегазация — выделение летучих соединений из материалов под вакуумом или при повышенной температуре — является проблемой, специфичной для полупроводников, которая редко актуальна в чистых фармацевтических помещениях. В вакуумных технологических камерах выделяющиеся из расходных материалов соединения могут осаждаться на оптических поверхностях, устройствах для обработки пластин и технологическом оборудовании, создавая слой загрязнения, который влияет на стабильность процесса.
ASTM E595 is the standard test method for outgassing, measuring two parameters:
If the cleanroom mop will be used in or near vacuum process equipment, outgassing data is a required specification item. If the mop is used only in atmospheric cleanroom areas (corridors, gowning rooms, packaging areas), outgassing is less critical but still worth requesting as evidence of the supplier’s technical documentation capability.
Request the following ESD-related documentation from the mop supplier:
The particle shedding test report should include at minimum:
If a supplier cannot provide particle shedding data at the particle size resolution relevant to the facility’s ISO class, the mop cannot be considered validated for that environment.
For each solvent or chemical the mop will contact, request:
If chemical resistance data is not available from the supplier, request material composition information (polymer type, fiber construction, any coatings or treatments) to allow the facility’s own engineering team to assess compatibility. For a general framework for evaluating mop suppliers, see the cleanroom mop buyer evaluation framework.
The table below compares cleanroom mop specification requirements across four regulated industries. The intent is not to rank industries by difficulty but to highlight where the specification emphasis differs — and why a mop specification written for one vertical cannot be assumed valid for another without verification.
| Specification Parameter | Полупроводник | Фармацевтическая | Биотехнология | Медицинское оборудование |
|---|---|---|---|---|
| Typical ISO Class | ISO 3-5 (front-end) ISO 5-7 (back-end) | ISO 5-8 (Grade A-D under EU GMP Annex 1) | ISO 5-8; ISO 7-8 most common for production suites | ISO 7-8 most common; ISO 5-7 for implantable device assembly |
| Particle Size Sensitivity | ≥0.1 μm critical. Particle budget 100-100,000x stricter than pharma at equivalent zone size. | ≥0.5 μm is the standard measurement threshold under GMP. ≥5.0 μm for Grade A viable monitoring. | ≥0.5 μm standard threshold; ≥5.0 μm for microbial risk assessment in aseptic processing areas. | ≥0.5 μm standard threshold for most devices; ≥0.3 μm may apply to implantables in ISO 5 environments. |
| ESD Requirement | Mandatory in all wafer-handling and device-handling zones. Surface resistivity typically 107-109 Ω/square. | Not typically required. ESD is not a standard cleanroom consumable specification parameter in pharma. | Not typically required for consumables. May apply in facilities handling electronic analytical equipment. | May apply in electronics-containing device assembly (e.g., pacemakers, diagnostic equipment). Not typically required for non-electronic devices. |
| Требование стерильности | Not typically required for mops. Biological contamination is generally not a process concern in semiconductor fabs. | Необходимый for Grade A/B (ISO 5) zones. Sterile presentation (gamma/EtO/autoclave) with validated packaging and aseptic transfer protocol. | Необходимый for aseptic processing areas. Sterility certification per batch with Certificate of Analysis (COA). | Conditional: Required for implantable or sterile devices. Not typically required for non-sterile device assembly in ISO 7-8 environments. |
| Primary Chemical Exposure | Aggressive organic solvents: IPA, acetone, HMDS, specialty strippers, Piranha solution | Disinfectants: quaternary ammonium, hydrogen peroxide, peracetic acid, sodium hypochlorite, IPA (70%) | Disinfectants + decontamination agents: hydrogen peroxide vapor (VHP), chlorine dioxide, sporicidal agents | Disinfectants: quaternary ammonium, IPA (70%), hydrogen peroxide. Solvent exposure limited compared to semiconductor fabs. |
| Outgassing Concern | Высокий — especially for mops used near vacuum process equipment. ASTM E595 data may be required. | Low — outgassing is not a standard GMP concern for cleaning consumables used at atmospheric pressure. | Low for atmospheric cleanroom operations. May be relevant for isolator/RABS environments. | Low — outgassing is not a standard quality system concern for medical device manufacturing at atmospheric pressure. |
| Ожидание документации | Test data heavy: Helmke drum, surface resistivity, static decay, chemical resistance, outgassing (optional). Certifications should reference specific test methods. | Compliance heavy: Sterility certificate, COA, batch traceability, double-bag packaging validation, Annex 1 alignment documentation. | Combination: Sterility certification + decontamination agent compatibility + traceability. Bioburden control data may be requested. | Moderate: ISO classification compatibility statement, material composition information, packaging integrity if sterility is required. |
| Mop Material Preference | Continuous filament polyester preferred for ISO 3-5. Static-dissipative treatment or carbon integration for ESD. Microfiber evaluated for ISO 5-7. | Polyester knit (continuous or non-continuous depending on zone). Microfiber acceptable for ISO 7-8. Material choice is more workflow-dependent than particle-limit-dependent. | Similar to pharma: polyester knit dominant. Autoclavable materials may be preferred for facilities with steam sterilization capability. | Polyester knit dominant. Mop selection is more application-driven (device type, cleaning zone, frequency) than particle-limit-driven. |
The key takeaway from this comparison: the parameter that is most critical in one industry (sterility for pharmaceutical, ESD for semiconductor, decontamination agent compatibility for biotech) may be irrelevant or secondary in another. A mop validated for pharmaceutical sterile manufacturing has likely been tested for sterility and disinfectant compatibility — but almost certainly has not been tested for ESD surface resistivity or acetone compatibility. Cross-industry assumptions about mop suitability are the most common specification error in cleanroom consumable procurement.
For a focused comparison of mop requirements in biotech and pharmaceutical facilities, see biotech vs pharmaceutical cleanroom mop differences.
Selecting a cleanroom mop for semiconductor and electronics manufacturing requires a specification process that addresses three constraints simultaneously: ESD safety, particle limits at the target ISO class, and chemical compatibility with the facility’s solvent panel. The process should be zone-specific — a photolithography bay has different requirements than a packaging area, and specifying one mop for the entire fab transfers the risk of the most demanding zone to all other zones.
The recommended procurement approach is:
A mop specification that addresses all three constraints — ESD, particles, and chemicals — and is validated with supplier documentation and in-situ testing, reduces three of the most common sources of cleanroom contamination risk in semiconductor manufacturing to a single, controlled variable.
Not typically. Semiconductor cleanroom contamination control is organized around non-viable particulates, electrostatic charge, and chemical residues — not biological contamination. Sterile mops are generally not required for standard semiconductor manufacturing operations. However, if a semiconductor facility also houses biotech or pharmaceutical operations, sterile mop requirements may apply to those specific zones. The decision should be based on the facility’s contamination control plan for each zone, not on a blanket “all cleanrooms need sterile mops” assumption. If sterile mops are specified, the sterilization method (gamma, EtO, autoclave) must be verified as compatible with any ESD treatment applied to the mop material, as some sterilization processes can alter surface resistivity.
For most semiconductor cleanroom zones where ESD protection is required, the mop should fall within the static-dissipative range of 107 до 109 Ω/square (surface resistivity). This range allows controlled charge dissipation without creating a rapid discharge path that could itself be hazardous to sensitive devices. For ISO 3-4 photolithography areas with the highest ESD sensitivity, the lower end of this range (107 до 108 Ω/square) may be specified. For ISO 6-7 packaging/back-end areas with moderate ESD sensitivity, the anti-static range of 109 до 1011 Ω/square may be acceptable if the primary concern is preventing triboelectric charge generation during mopping rather than dissipating existing charges. Regardless of the target range, the supplier must provide measured resistivity data with the test method reference — a claim of “ESD-safe” without measured values and test conditions is not a verifiable specification.
Generally no — at least not without independent verification of three parameters that pharmaceutical mop specifications do not typically address. First, ESD safety: standard pharmaceutical cleanroom mops are typically made from 100% polyester knit without carbon-thread integration or static-dissipative treatment, placing them in the insulative range (>109 Ω/square) that does not meet semiconductor ESD requirements. Second, particle limits: pharmaceutical mops are validated for ISO 5-8 environments, but the particle shedding data is typically at ≥0.5 μm — not at the ≥0.1 μm resolution relevant to ISO 3-4 semiconductor zones. Third, solvent compatibility: pharmaceutical mops are validated against disinfectants, not organic solvents. A pharmaceutical mop used in a semiconductor fab introduces three unvalidated variables. If a facility chooses to evaluate a pharma-grade mop for semiconductor use, it must independently verify each of these parameters at the target zone’s requirements.
Microfiber mops may be evaluated for semiconductor use, but the evaluation must address three caveats specific to semiconductor environments. First, particle shedding: the split-fiber structure that gives microfiber its particle-capture advantage also creates more fiber tips and surface area from which particles can shed. This is less of a concern at ISO 5-7 but requires rigorous Helmke drum verification at ISO 3-4. Second, chemical compatibility: the polyamide (nylon) component in standard microfiber blends has lower resistance to acetone and other organic solvents than 100% polyester. Microfiber mops used in areas with solvent exposure should be verified for polyamide-specific chemical compatibility. Third, ESD treatment durability: if the microfiber has been treated for ESD properties, the treatment must be verified as durable through the expected use cycle — microfiber’s higher surface area may accelerate the degradation of topically applied ESD treatments compared to continuous filament polyester. Microfiber is more commonly deployed in ISO 5-7 semiconductor zones (packaging, back-end) than in ISO 3-4 front-end zones.
Yes. ESD safety is a system property, not a component property. The entire mop assembly — head, frame, handle, and any attachment hardware — must be evaluated for ESD compliance if the zone has ESD requirements. A common oversight is specifying an ESD-safe mop head while using a standard stainless steel or aluminum frame and handle that can act as a conductor, creating an uncontrolled charge dissipation path. The assembly evaluation should verify: (1) the mop head material meets surface resistivity requirements; (2) the frame material and any plastic frame components do not create an insulative barrier between the mop head and handle; (3) the handle grip material is ESD-compatible with the operator’s gloves; and (4) the complete assembly — not just individual components — has a verified dissipation path to ground that is compatible with the facility’s ESD control plan.
The mop should be validated for the strictest ISO class in which it will be used. If a semiconductor fab operates at ISO 3 in photolithography, ISO 4 in etch, and ISO 6 in packaging, the mop specification should be validated against ISO 3 particle limits — or separate mop specifications should be maintained for different zone classes. A common procurement error is validating the mop at the facility’s average ISO class rather than its strictest. An “ISO 5 mop” used in an ISO 3 photolithography bay may shed particles at a rate that, while imperceptible at ISO 5, consumes a measurable fraction of the ISO 3 airborne particle budget with each cleaning event. The safest approach is zone-specific specification — different mops for different ISO classes — which also allows cost optimization: less demanding specifications (and potentially lower-cost mops) for ISO 6-7 zones.
A verifiable ESD claim includes five elements: (1) the measured surface resistivity value in Ω/square (not a range statement like “ESD-safe” or “anti-static”); (2) the test method reference (e.g., ANSI/ESD STM11.11, IEC 61340-2-3); (3) the test conditions — temperature and relative humidity at the time of measurement — because surface resistivity is humidity-dependent and a measurement at 50% RH may differ significantly from the same material at 12% RH; (4) the scope of the measurement — mop head fabric only, or fully assembled mop including frame and handle; and (5) for reusable mops, resistivity data after the specified number of laundry cycles to demonstrate ESD treatment durability. If a supplier cannot produce a test report containing these elements, the ESD claim should be treated as unverified. A credible supplier maintains this documentation as part of their standard technical data package.
Request material compatibility data for each solvent the mop will contact during use — do not accept a general “chemical resistant” statement. For each solvent, the test data should specify: the chemical agent and concentration tested, the test method (immersion, droplet exposure, or wipe contact), the contact duration, and the measured effects — minimum weight change (%), visual inspection for swelling/delamination/color change, and ideally tensile strength change (%). Post-exposure particle shedding data is valuable: does the mop generate more particles after chemical exposure than before? If the supplier does not have solvent-specific compatibility data, request the complete material composition (polymer types, fiber construction, any coatings, adhesives, or treatments) so the facility’s engineering team can assess compatibility. The most common gap in semiconductor mop procurement is assuming that pharmaceutical disinfectant compatibility data extends to organic solvent compatibility — it generally does not.
Share your target ISO class, ESD resistivity requirements, and solvent cleaning panel with MIDPOSI. Our team will help assess whether the White Cleanroom Mop Series meets your facility’s semiconductor-grade specifications for particle control, electrostatic discharge safety, and chemical compatibility — with documentation support for your supplier qualification process.
White Cleanroom Mop Series — continuous filament polyester construction — 40g, 55g, 65g configurations — sterile and non-sterile options — particle shedding data and material specifications available upon request for semiconductor facility evaluation